
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Une bobine d'aluminium laminé qui arrive à deux pour cent lourde à la tête et à un pour cent légère à la queue coûte beaucoup plus cher qu'une bobine rejetée. La coucheuse commence à courir après la vitesse de la ligne pour maintenir le durcissement, le four dérive et les panneaux coupés aux extrémités opposées de la même bobine se retrouvent avec une différence de couleur visible que personne ne peut expliquer au client. Les laminoirs en aluminium déterminent le calibre, la planéité, le cambrage et l'état de surface dont hérite chaque machine en aval. C'est pourquoi la qualité des bobines est un problème de production plutôt qu'un détail d'achat.
La conclusion d'abord : un laminoir est une machine de réduction d'épaisseur, mais ce qu'un acheteur achète réellement, c'est la répétabilité. Un broyeur qui maintient des tolérances strictes sur chaque bobine permet à une ligne de revêtement ou de composite de fonctionner selon une recette fixe. Un moulin qui ne transforme pas chaque quart de travail en un exercice de correction manuelle. Les pages qui suivent expliquent en quoi le laminage à chaud, à froid et le laminage de feuilles diffèrent, quels paramètres de bobine appartiennent à une spécification d'achat et comment ces paramètres évoluent à travers le revêtement, le laminage et la finition des panneaux.
Ce qu'un laminoir d'aluminium change réellement
Un laminoir fait passer le métal entre une ou plusieurs paires de rouleaux. Chaque passage réduit l'épaisseur et, en même temps, réécrit la structure du grain, l'état, la planéité et la texture de la surface. Le laminage à chaud commence à partir d'une brame coulée à environ 300 à 500 degrés Celsius et amène le lingot jusqu'à une jauge de transfert. Le laminage à froid, généralement sur un laminoir inversé ou tandem, permet d'obtenir l'épaisseur finale ainsi que les propriétés mécaniques commandées par le client. Le laminage de feuilles utilise des rouleaux empilés pour atteindre des épaisseurs mesurées en microns, où la qualité de la surface compte plus que la résistance.
Part de l'épaisseur entrante enlevée en un seul passage
Les barres montrent quelle part de l'épaisseur entrante disparaît en un seul passage à chaque étape, et les différences expliquent pourquoi les acheteurs en aval devraient traiter les bobines laminées à chaud et à froid comme des matériaux différents plutôt que comme des tailles différentes du même matériau. Le laminage à chaud élimine une grande quantité absolue de métal par passe, mais il laisse une surface qui porte encore du tartre, des marques de rouleau et une bande de jauge sensiblement plus large. Le laminage à froid enlève moins de métal par passe en termes absolus, mais c'est l'étape où la tolérance de calibrage et la planéité sont réellement créées, c'est pourquoi les bobines laminées à froid sont la matière première normale pour les lignes de revêtement et de stratification. Le laminage de feuilles entraîne le pourcentage de réduction le plus important de tous, mais uniquement parce que la bande est déjà fine et que la pile de rouleaux la soutient étroitement des deux côtés. Lorsqu'une spécification indique simplement laminage à froid sans nommer de classe de tolérance, l'usine est libre de livrer n'importe où à l'intérieur de cette large bande, et la ligne de revêtement absorbe silencieusement la différence par les rebuts et les reprises.
Paramètres de bobine qui déterminent le rendement en aval
Six nombres font la plupart des dégâts lorsqu'ils dérivent. Le tableau ci-dessous les répertorie avec les valeurs qu'une usine bien contrôlée peut normalement contenir, ainsi que les symptômes qui apparaissent sur l'atelier de production lorsqu'ils sortent de la bande.
| Paramètre | Cible pratique | Symptôme en aval quand il dérive |
|---|---|---|
| Tolérance de jauge | À moins de 1 pour cent de la valeur nominale à travers la bobine | Poids du revêtement et décalage du durcissement, vitesse de ligne ajustée bobine par bobine |
| Couronne | Moins de 1 pour cent de la largeur de la bande | Erreurs de suivi des bandes, pression de stratification inégale, onde de bord |
| Planéité | Dans les 10 unités I | Rides dans l'accumulateur, rayures sur les rouleaux de guidage |
| Cambre | Moins de 3 mm sur 2 m de longueur | Dérive diagonale sur la ligne, mauvais repérage sur les finitions imprimées |
| Résidu de surface | Moins de 20 mg par mètre carré d'huile | Perte d'adhérence, cloquage après durcissement, retrait du revêtement |
| Diamètre intérieur et poids de la bobine | Adapté au dérouleur et au mandrin | Arrêts de rembobinage, télescopage, manipulation dangereuse |
Écart de jauge au cours d’une campagne de laminage de dix bobines
Les deux lignes suivent l’écart de jauge sur une campagne de dix bobines, et la forme des courbes compte plus que n’importe quelle lecture unique. La ligne supérieure représente un laminoir qui effectue de longues campagnes entre les changements de rouleaux, de sorte que l'écart commence à l'intérieur de la tolérance, puis augmente régulièrement à mesure que les rouleaux de travail s'usent et que la couronne thermique s'accumule. La ligne inférieure appartient à une usine qui change de rouleaux plus souvent, ce qui maintient l'écart plat et signifie que le client reçoit à peu près le même produit dans la bobine dix que dans la bobine une. Une ligne de revêtement ne peut pas faire la différence entre ces deux usines à partir d'un seul échantillon, car les deux peuvent passer l'inspection à l'arrivée sur la première bobine d'une campagne. La différence n'est visible que dans le taux de rebut sur un mois, c'est pourquoi l'inspection à la réception doit échantillonner la tête, le milieu et la queue de plusieurs bobines tirées de la même campagne plutôt que de tester minutieusement une seule bobine.
Où la bobine laminée entre dans la ligne de revêtement et de stratification
Pour la plupart des applications architecturales et de transport, la bobine laminée n'est pas le produit fini. Il passe d'abord par une ligne de couchage : un nettoyage alcalin, une couche de conversion, un primaire, puis une couche de finition durcie au four, avec en option une impression ou un laminage du film avant recul. Chacune de ces étapes réagit à la surface métallique livrée par l'usine, ce qui explique pourquoi le prétraitement est spécifié avec autant de soin sur une installation de revêtement moderne.
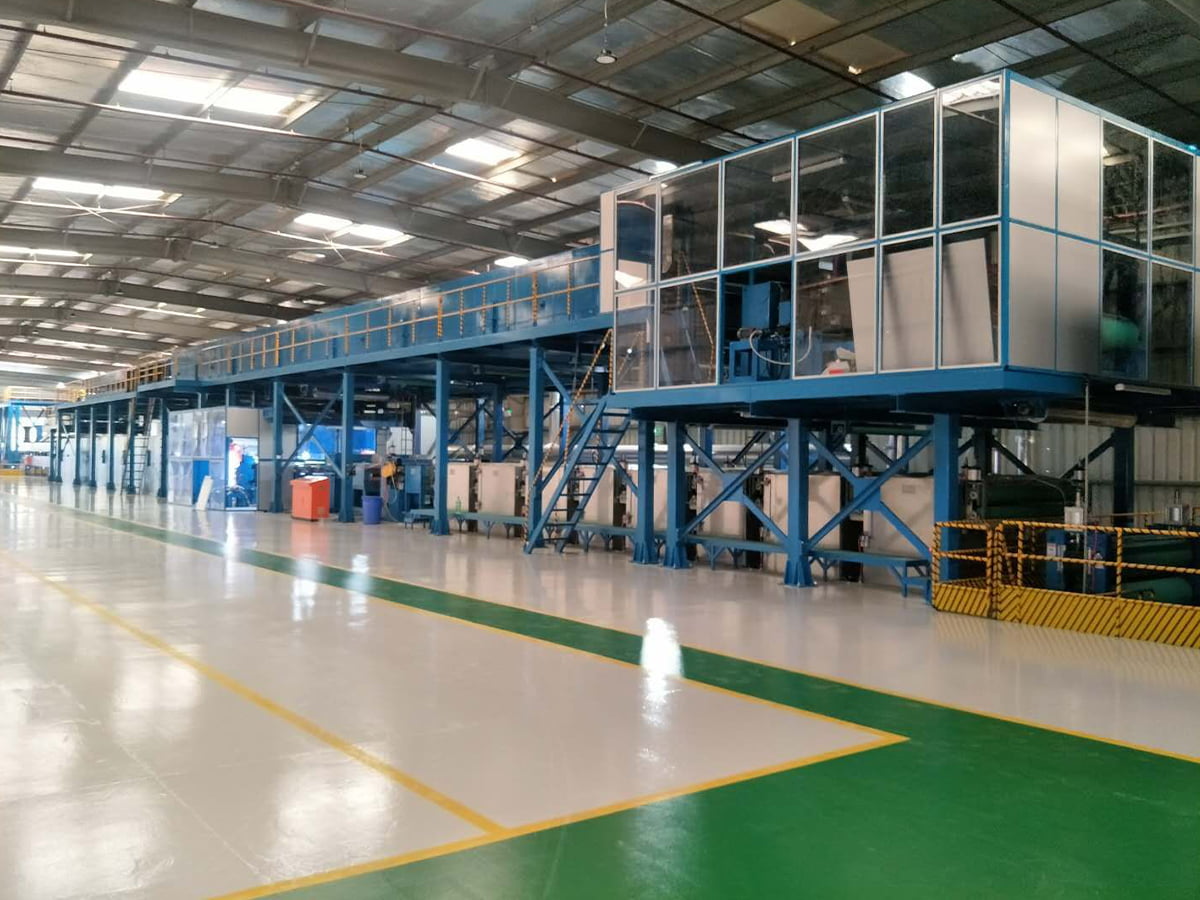
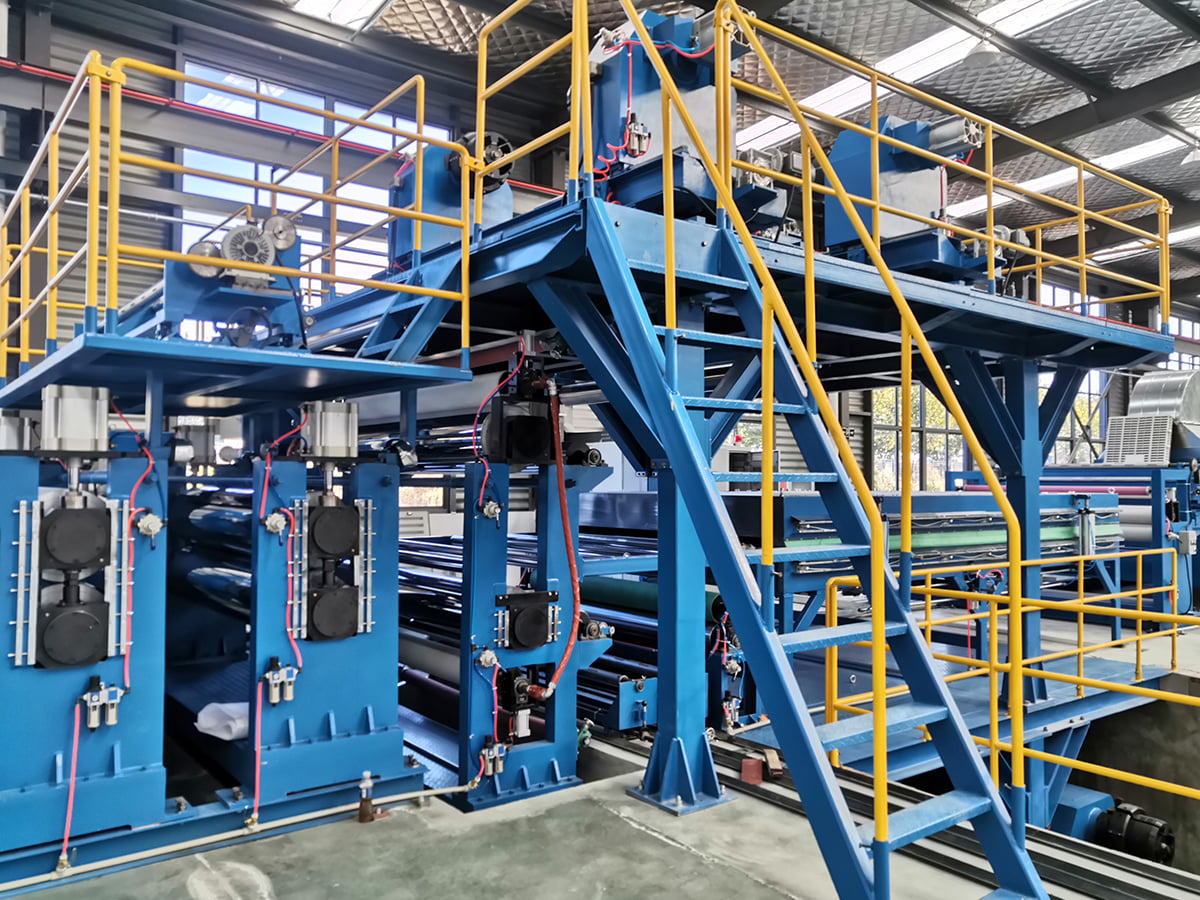
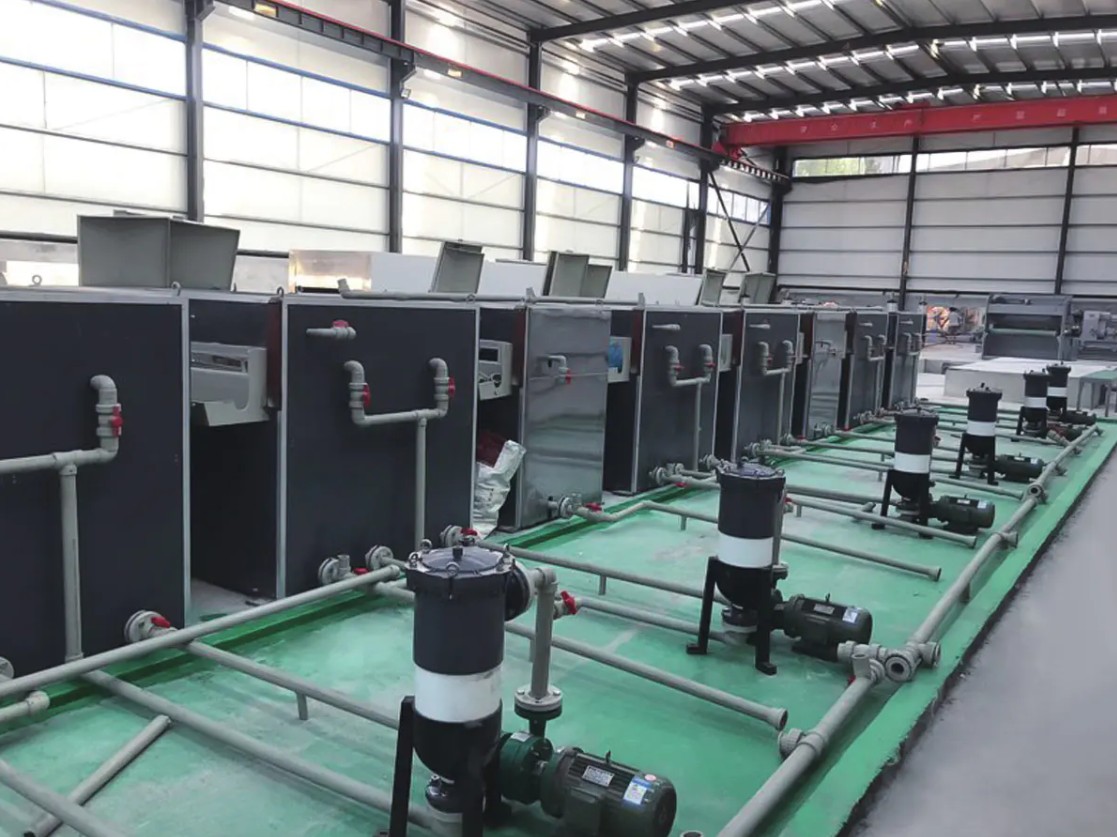
 Ligne de revêtement et d'impression de bobines d'aluminium/acier Accessoires d'équipement Voir le produit →
L'huile de laminage résiduelle qu'un laminoir considérait comme parfaitement acceptable pour l'emboutissage devient un risque d'adhérence dès la peinture de la bobine. Les résidus d'émulsion, les taches d'oxyde et la rugosité incohérente apparaissent tous comme des défauts de mouillage qu'une bonne section de nettoyage peut masquer pendant un certain temps, puis ne peut pas les masquer du tout une fois que la vitesse de la ligne augmente. C'est pourquoi les spécifications des lignes de revêtement font généralement appel à la fois à la chimie du prétraitement et à la propreté de la surface à l'arrivée de la bobine, puisqu'une ligne ne peut pas compenser une surface qu'elle ne nettoie jamais complètement.
Causes d'arrêt liées aux bobines sur une ligne de revêtement
Le diagramme à colonnes classe les raisons pour lesquelles une ligne de prélaquage en continu s'arrête ou ralentit, en fonction uniquement des causes qui remontent à la bobine entrante plutôt qu'à la ligne elle-même. Les dommages aux bords sont le principal contributeur, car les bords des bobines constituent la partie la plus fine de la section transversale et sont les plus facilement bosselés pendant la manipulation et le transport. La variation de jauge vient en deuxième position : chaque nouvelle bobine avec une jauge moyenne différente force une nouvelle vitesse et un nouveau point de consigne du four, et les bobines de transition finissent généralement à la ferraille. Les résidus de surface arrivent en troisième position et sont les plus trompeurs du groupe, car la bobine semble propre sur le sol et la défaillance n'apparaît qu'après durcissement ou après que le panneau fini soit plié. Le cambrage et les emballages représentent ensemble environ un quart des incidents, et tous deux sont autant des problèmes de transport, de stockage et de manutention que de roulage.
De la bobine enduite au panneau composite fini
Une fois la bobine peinte, une ligne de panneaux composites la stratifie en un noyau et produit la feuille plate utilisée sur les façades, la signalisation, les intérieurs de transport et les systèmes de revêtement. Les produits classés au feu tels que les panneaux A2 et B1 nécessitent un noyau rempli de minéraux et une couche adhésive contrôlée, et la ligne doit maintenir simultanément l'épaisseur et la force d'adhérence à la vitesse de production. L'apport du laminoir devient à ce stade indirect mais reste visible : l'uniformité des épaisseurs détermine si les deux peaux se laminent à la même tension, et la planéité détermine si le panneau fini est encore plat après le refroidissement. Si vous pesez des options d'équipement, ce guide sur comment choisir une ligne de production de panneaux composites métalliques haute performance explique les compromis au niveau de la ligne qui s’ajoutent à la qualité de la bobine.
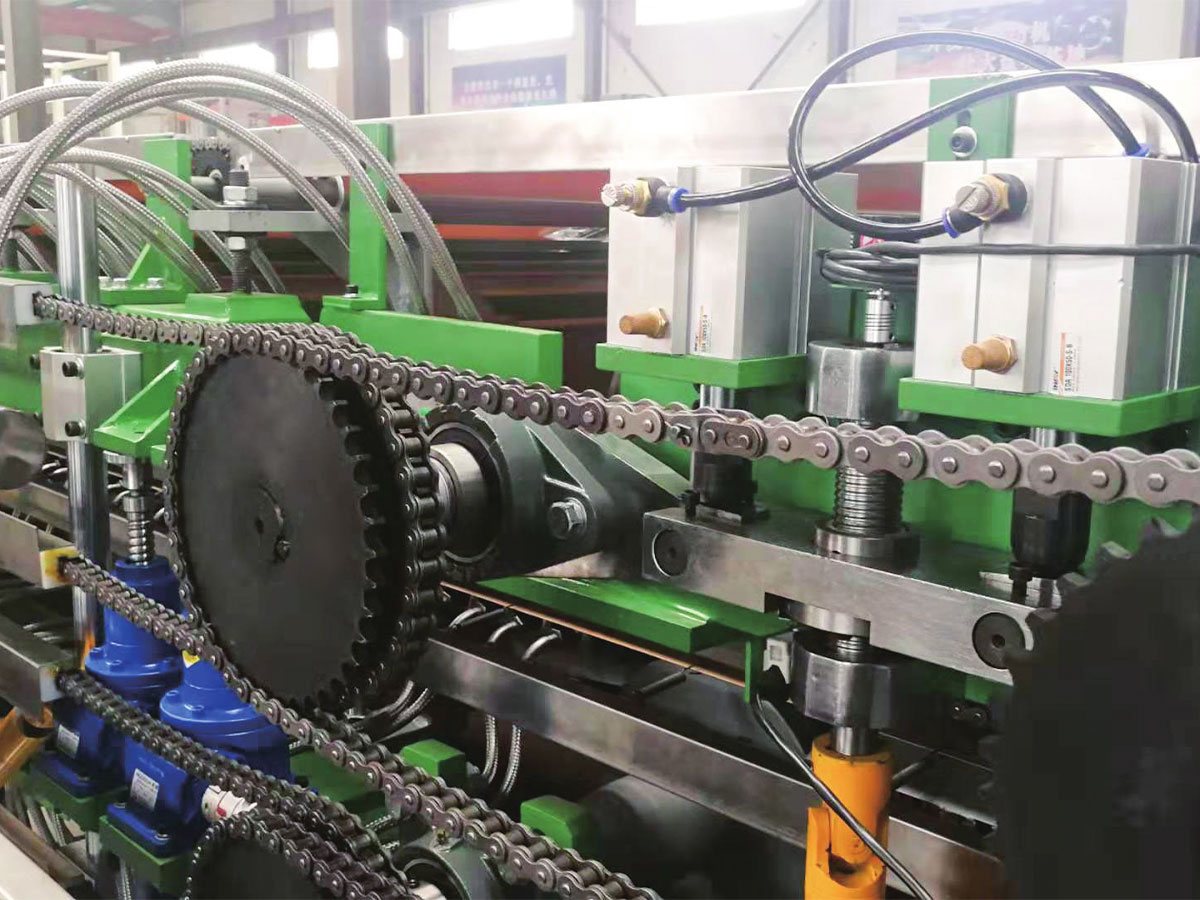
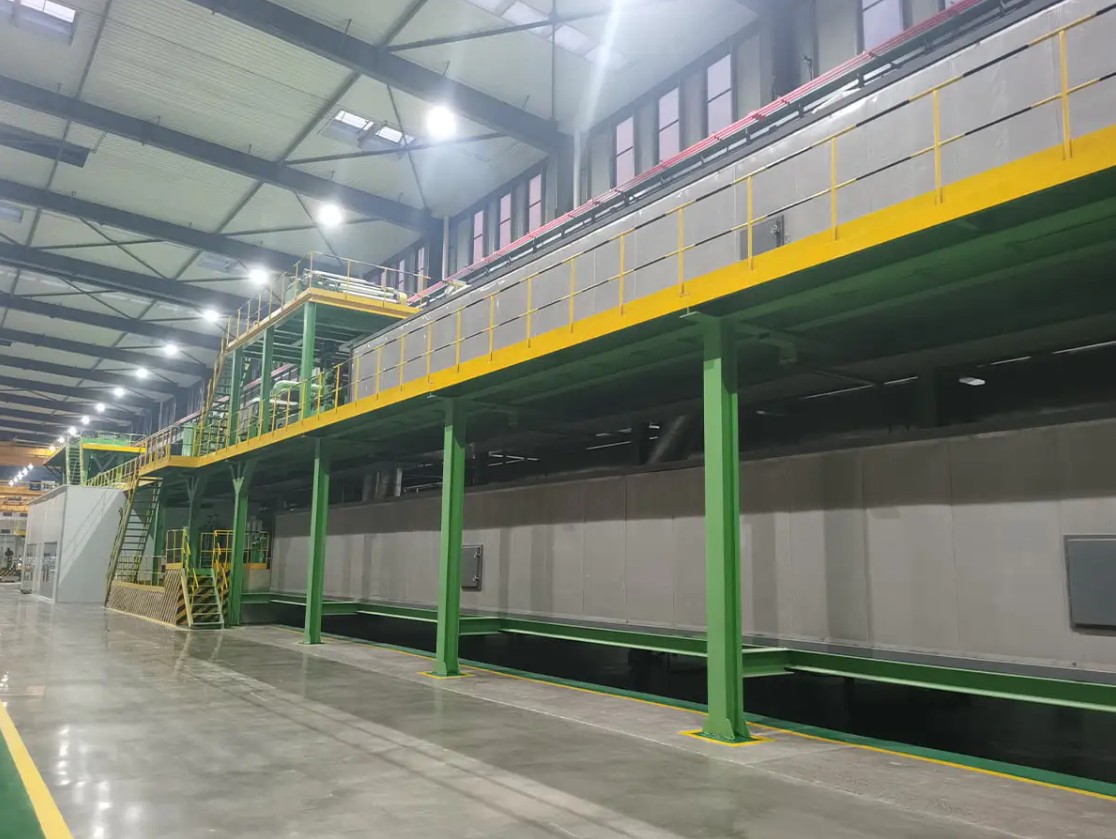
 Ligne de production de panneaux composites métalliques A2 En 2012, nous avons développé indépendamment la ligne de production de panneaux composites métalliques A2, une ligne de stratification continue de deuxième génération spécialement conçue pour la production de Cl... Voir le produit →
L'expérience pratique dans ce domaine conduit sans cesse à la même conclusion : les acheteurs qui fixent les tolérances des bobines avant la mise en service de la ligne passent leur première année à améliorer le rendement, tandis que les acheteurs qui traitent les bobines comme un produit de base les consacrent à lutter contre les incendies. Il est moins coûteux de rejeter une bobine à l'entrée des marchandises que de rejeter un panneau fini sur une façade.
Comparer les sources de bobines avant de signer
La plupart des fabricants achètent auprès de plusieurs sources, et les profils diffèrent d'une manière qui n'apparaît que sous la pression de la production.
Profil de source de bobine selon cinq critères d'achat
Le graphique radar compare deux sources de bobines courantes selon les cinq critères les plus importants pour une ligne de revêtement ou de stratification, l'anneau extérieur représentant les meilleures performances de sa catégorie. La forme la plus sombre est une usine intégrée qui coule, lamine et expédie à partir d'un seul site, et elle obtient de bons résultats en matière de contrôle des gabarits car le calendrier de laminage et la métallurgie sont gérés par une seule équipe. La forme la plus légère est un commerçant ou un centre de service qui achète des bobines sur le marché libre et les revend, et son profil est naturellement plus faible en termes de contrôle du gabarit et de planéité car il n'a aucune influence sur le calendrier des passes de laminage. La cohérence des livraisons est le seul axe sur lequel le commerçant peut rivaliser ou battre l'usine, puisqu'un centre de service détient souvent des stocks et peut expédier une seule bobine plus rapidement qu'une usine ne peut planifier une campagne. La lecture pratique est simple : les commerçants conviennent aux petites séries et aux bobines de remplacement urgentes, tandis que les façades résistantes au feu, les finitions imprimées et les panneaux structurels justifient généralement le prix plus élevé des bobines avec un historique de roulement documenté.
- Demandez le certificat de bobine avec le numéro de coulée, l'alliage, l'état et la bande de tolérance de calibre indiquée.
- Échantillonnez la tête, le milieu et la queue d’au moins deux bobines de la même campagne au lieu de tester minutieusement une bobine.
- Demandez combien de temps la campagne se déroule entre les changements de rôle, car cette seule réponse prédit une dérive de jauge.
- Confirmez le diamètre intérieur de la bobine, le poids et l'orientation des yeux par rapport à votre dérouleur avant la première livraison.
- Vérifiez le carrossage avec une règle droite sur le sol, pas sur la machine, afin que les dommages causés par la manipulation ne le cachent pas.
Construire les spécifications autour de votre ligne, pas de l'usine
La plupart des litiges concernant l'aluminium laminé proviennent de spécifications rédigées pour la commodité du laminoir plutôt que pour la réalité de la ligne de finition. Une bande de tolérance qui convient à un fabricant généraliste ne conviendra pas à une ligne exécutant une recette de revêtement fixe à vitesse constante, et l'écart est toujours payé à la fin du processus. L'inverse est également vrai, car une spécification excessive du calibre et de la planéité d'un produit qui sera coupé en petits morceaux ne fait qu'augmenter le coût sans augmenter le rendement.
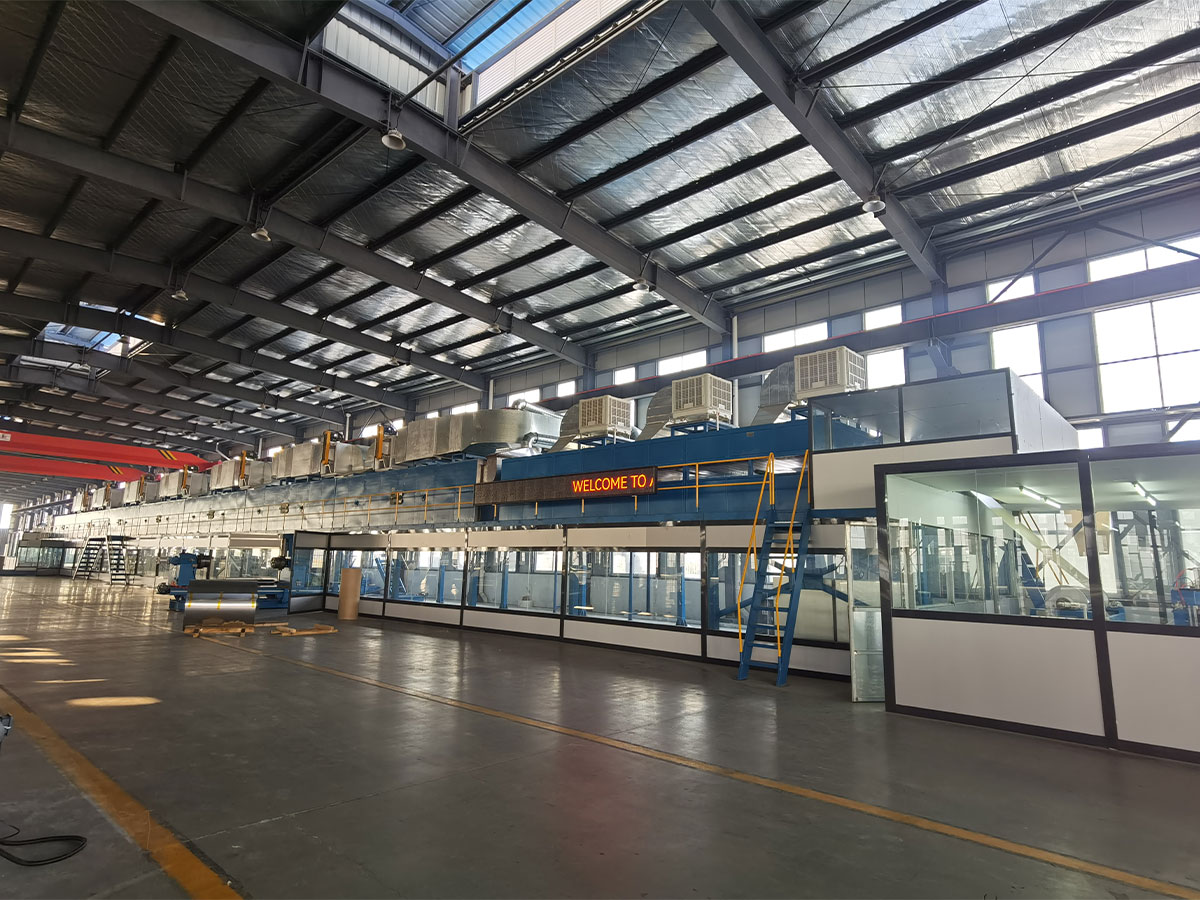
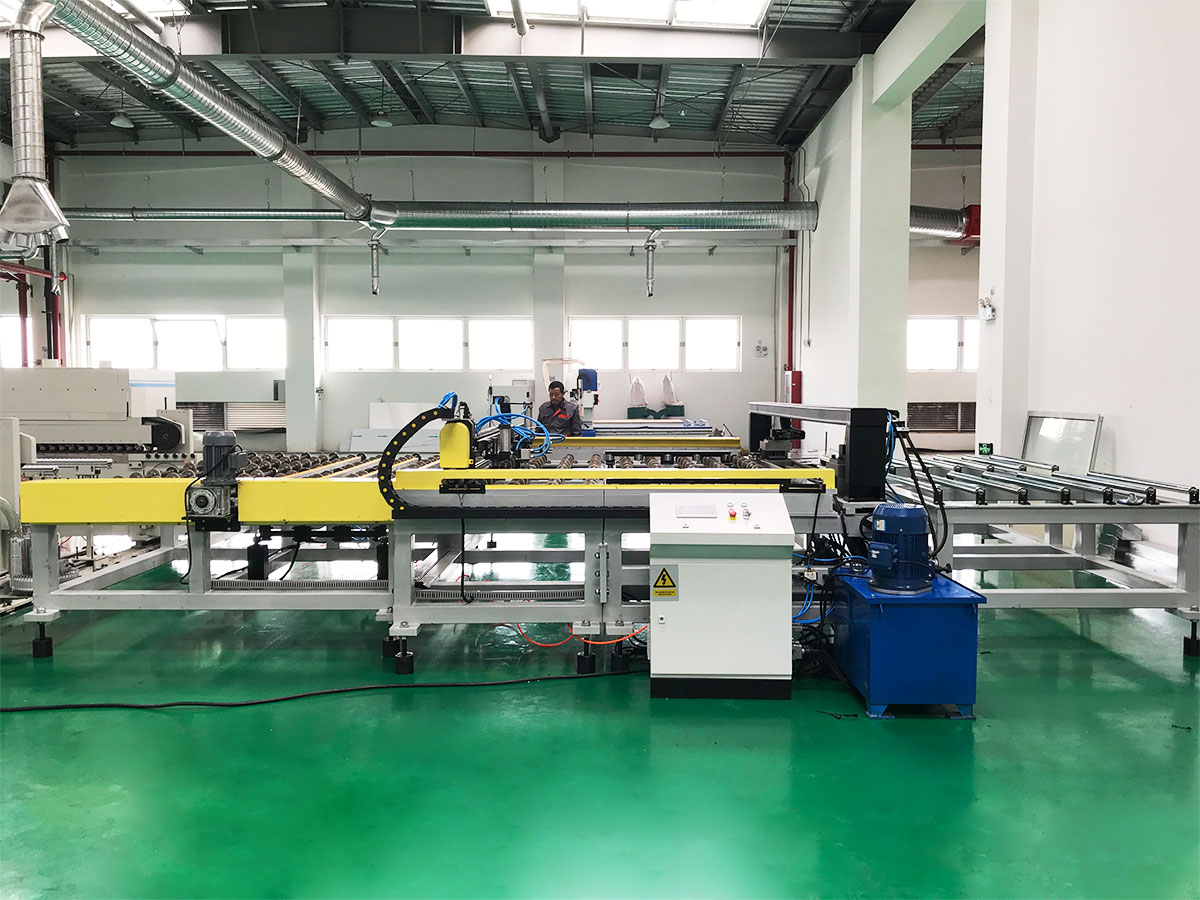
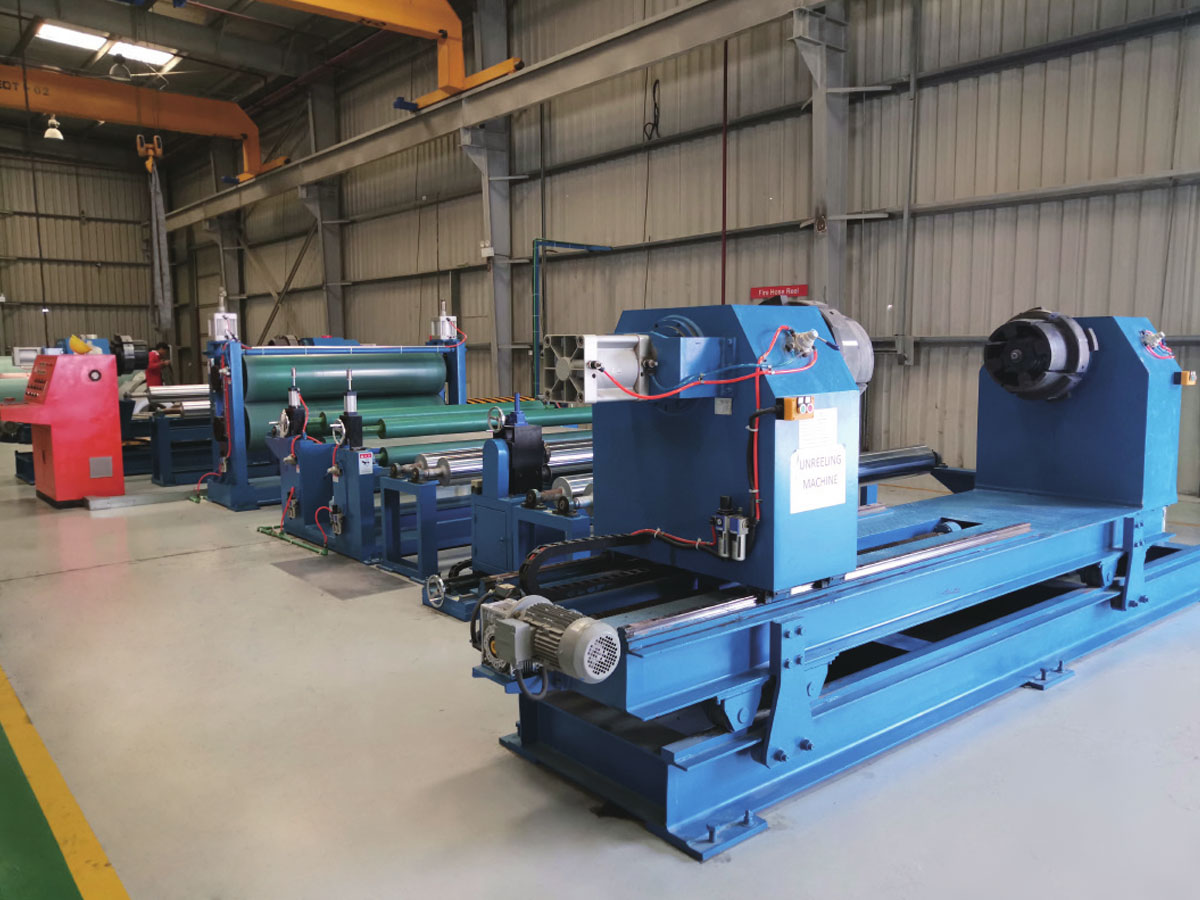
 Ligne de production de relaminage de bobines Présentation du produit : Le post-traitement et la finition des matériaux en bobine sont des maillons importants pour garantir la qualité du produit. La ligne de production de la ligne de rembobinage est une spécialité... Voir le produit →
Il vaut également la peine de prévoir une bobine imparfaite plutôt que de l’éliminer. Lorsque le matériau entrant arrive régulièrement avec des bobines, un télescopage ou un emballage instable, une étape de relaminage qui rétablit le profil de tension est généralement moins coûteuse que la mise au rebut des panneaux finis ou le fonctionnement de la ligne de revêtement à vitesse réduite pendant une journée entière. La même logique s'applique à l'état des bords : une station de découpe et de délaminage des bords en ligne peut récupérer un matériau qui autrement serait déclassé, à condition que le défaut soit cohérent plutôt qu'aléatoire.
Le modèle qui prévaut dans tous les matériaux avec lesquels nous travaillons est le suivant. La qualité du roulement fixe le plafond de rendement, la qualité de l'équipement détermine à quelle distance vous vous rapprochez réellement de ce plafond, et les deux doivent être spécifiés ensemble. Si vous associez une nouvelle ligne de revêtement ou de composite à une fourniture de bobines déjà existante, ou inversement, parlez à nos ingénieurs avant l'émission du bon de commande, car le moment le moins cher pour corriger un écart de tolérance est avant la découpe de l'acier ou de l'aluminium.