
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Le traitement des bobines d’aluminium échoue rarement de manière dramatique. Il échoue par dérive : la couche de finition dépasse de deux microns la cible, le four perd quatre degrés entre les bobines, l'accumulateur court à chaque fois que la ligne passe à 45 mètres par minute, et six semaines plus tard, un panneau de façade se décolle sur place. Le processus lui-même est une chaîne continue - déroulement, épissage, prétraitement, revêtement, durcissement, laminage, refroidissement et rembobinage - et chaque maillon est mesuré en secondes et en microns. Le point pratique dès le départ : une ligne de bobines est aussi fiable que son étage le plus lent, sa fenêtre de polymérisation et sa routine de changement de bobine. Tout le reste, du prétraitement sans chrome au nivellement au rouleau, existe pour maintenir ces trois éléments dans les limites de tolérance.
Du dérouleur à l’enrouleur : ce que couvre le traitement des bobines d’aluminium
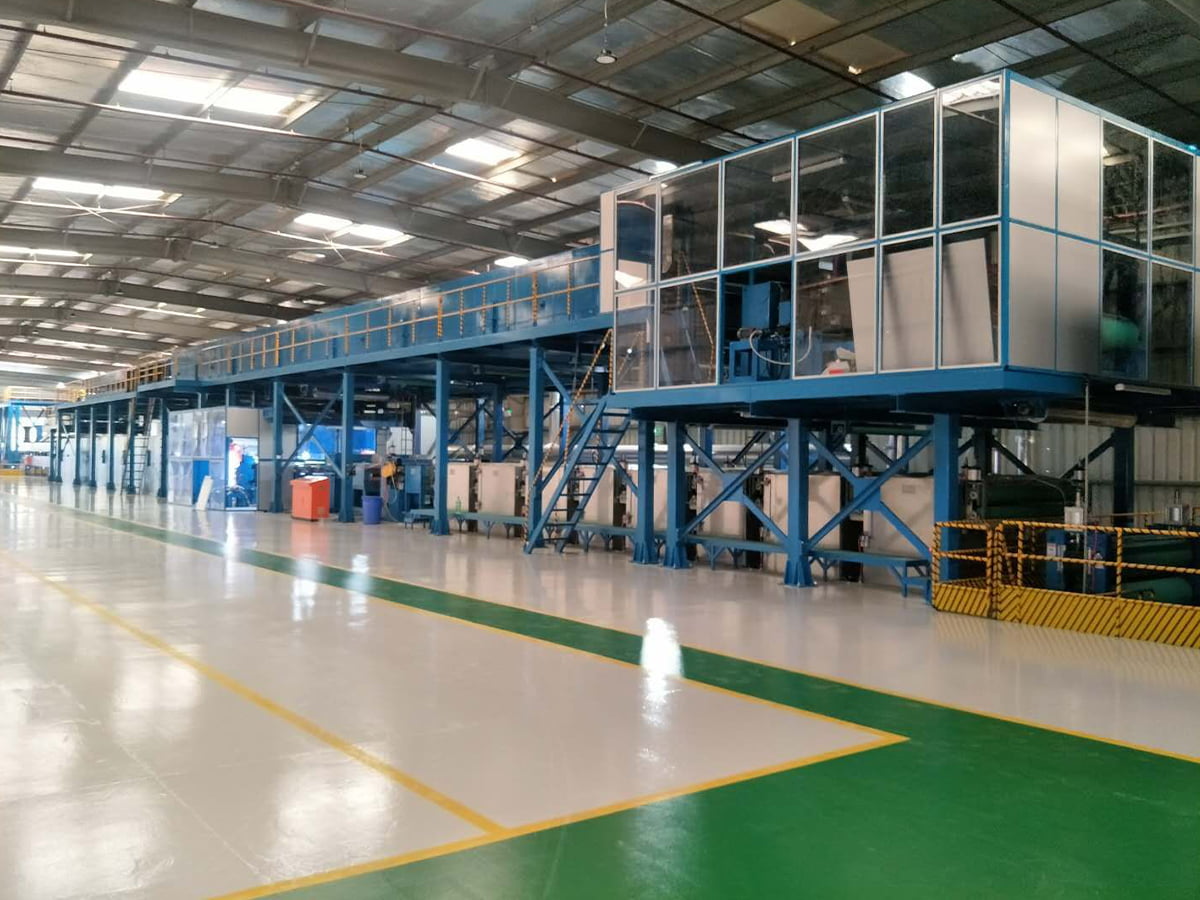
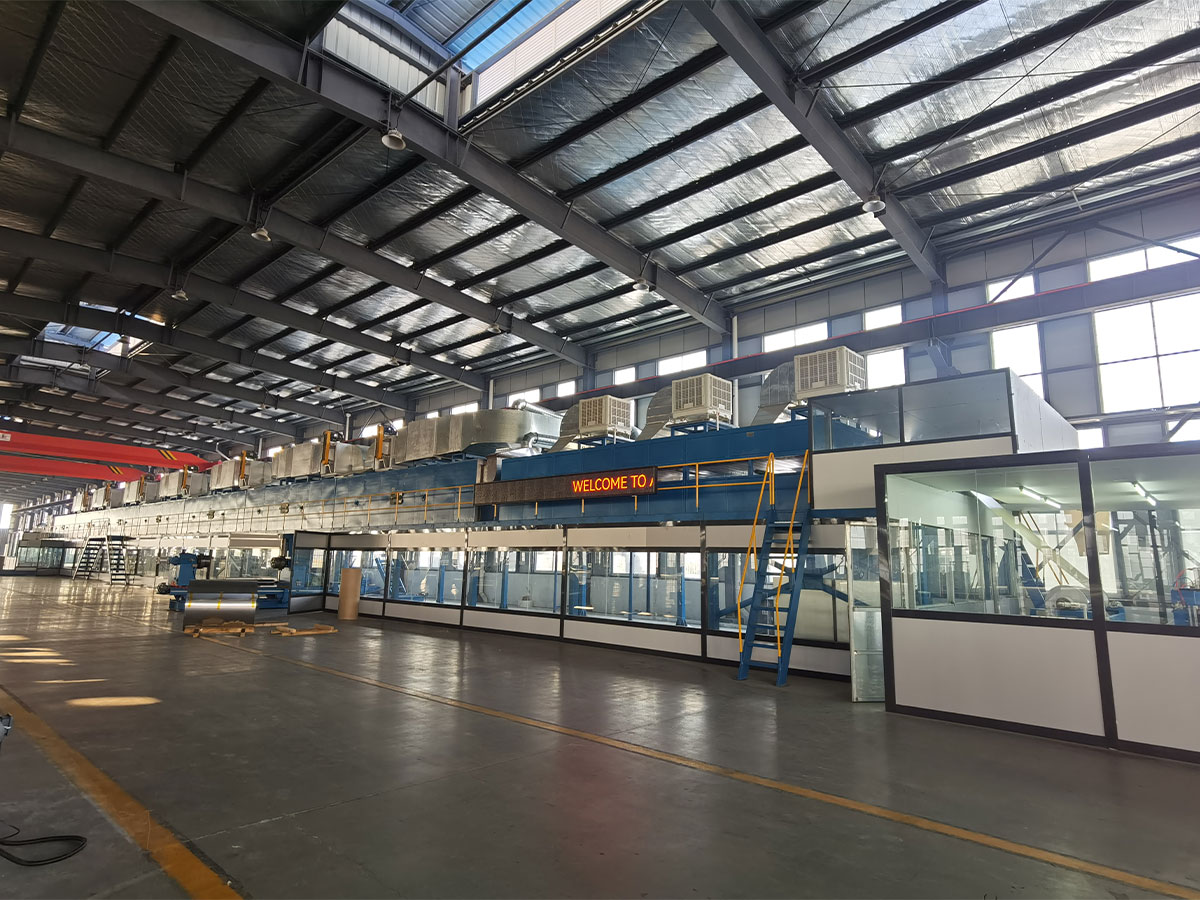
Une ligne de revêtement déplace la bande dans une direction. Le dérouleur rembourse la bobine, une cisaille coupe la queue et une épisseuse coud la nouvelle bobine à l'ancienne tandis qu'un accumulateur stocke suffisamment de bande pour que la ligne continue de fonctionner pendant cet arrêt. La bande entre ensuite dans un prétraitement : nettoyage alcalin, rinçage par étapes et couche de conversion appliquée à température contrôlée, suivi d'un four de séchage qui doit éliminer toute trace d'humidité avant que le rouleau d'apprêt ne touche la surface.
Cette première étape mérite le respect car elle est irrécupérable. Un micron d’huile de laminage résiduelle ou un film alcalin mal rincé affaiblira l’adhérence bien avant l’application de la couche de finition, et aucun durcissement ne la ramènera. Les constructeurs qui y parviennent traitent le prétraitement comme une machine à part entière, avec ses propres entraînements, dosage de produits chimiques et points de contrôle, plutôt que comme un accessoire boulonné à l'entrée de la coucheuse.
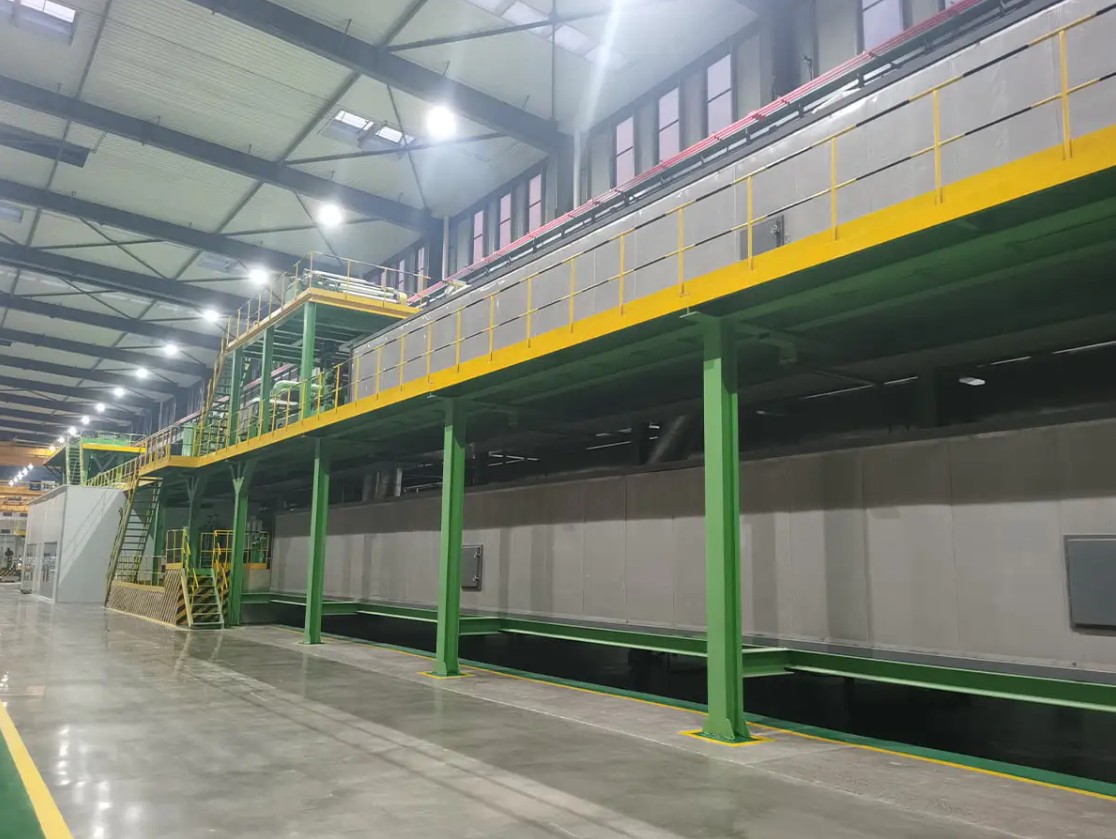
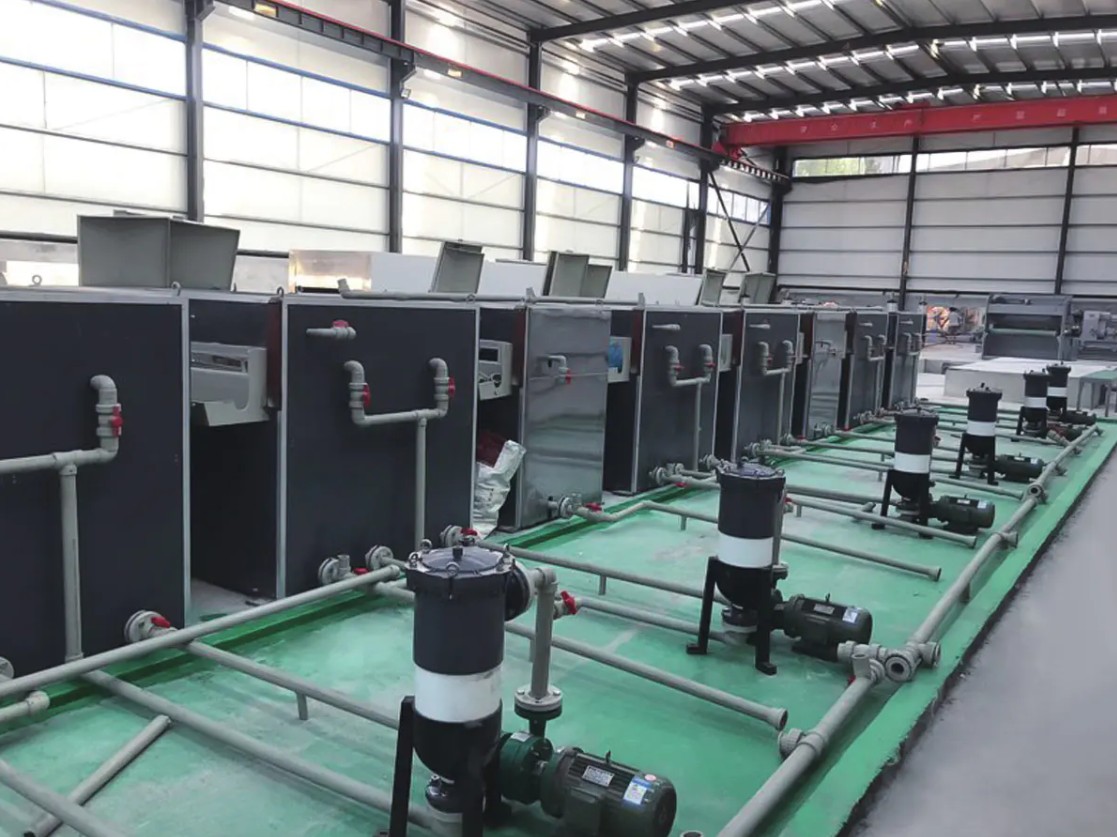
 Ligne de nettoyage de prétraitement La propreté des surfaces métalliques et la qualité des revêtements de conversion chimique déterminent directement la résistance à la corrosion, l'adhérence de la peinture et la qualité du produit final... Voir le produit →
Après revêtement et durcissement, la bande peut être laminée avec un film protecteur ou décoratif, gaufrée pour la texture, refroidie et rembobinée sous tension contrôlée. Le contrôle de la tension est plus important que ce à quoi s'attendent la plupart des acheteurs : une bobine enroulée trop serrée imprime des marques qui n'apparaissent qu'après le pliage, et une bobine trop lâche sur les télescopes pendant le transport.
La vitesse de ligne définit la capacité réelle, pas la puissance nominale du moteur
Chaque étape d'une ligne de bobines a son propre plafond de vitesse, et la plus lente décide de ce que vous expédiez réellement. Le tableau ci-dessous compare le maximum pratique de six étapes sur une ligne de prélaquage d'aluminium de milieu de gamme.
Ces chiffres ne sont pas des chiffres marketing ; ce sont les vitesses auxquelles chaque étape produit encore une surface vendable. La station de couche de finition ferme la ligne à 42 mètres par minute, car la formation du film et l'évaporation du solvant nécessitent du temps, et dépasser ce point produit une texture de peau d'orange et des défauts de bord de séchage. L'apprêt à 48 mètres par minute et le laminateur à 36 mètres par minute n'ont d'importance que lorsque les deux fonctionnent en même temps, ce qui est exactement le cas sur une ligne combinée de revêtement et de laminage. Une machine cotée à 60 mètres par minute est donc une ligne de 36 mètres par minute si votre produit nécessite un laminage de film, et plus proche de 25 mètres par minute une fois le nivelage des feuilles inclus. C'est pourquoi tout chiffre de capacité doit contenir la recette du produit : le même matériel fournit trois sorties différentes. Les acheteurs qui comparent deux devis sur un même numéro de vitesse ne comparent pas la même chose.
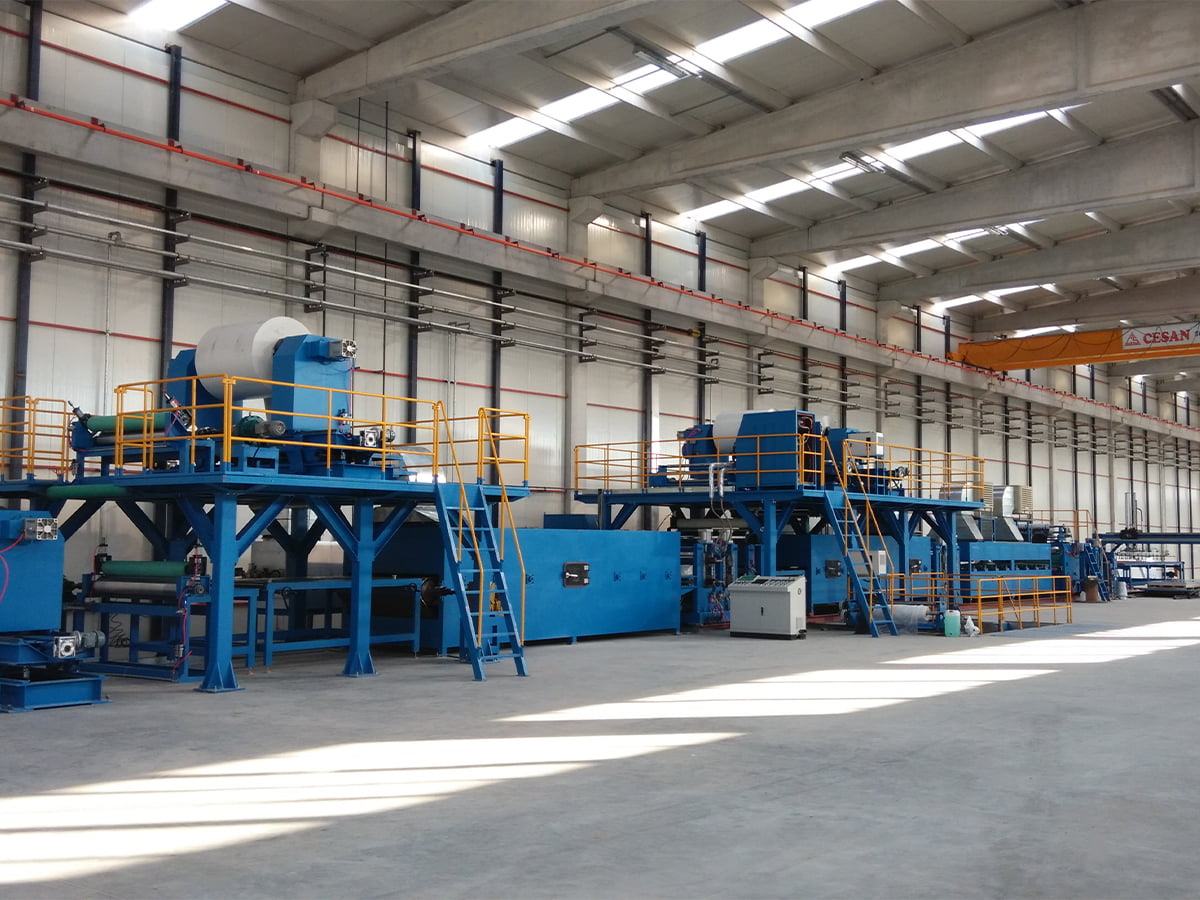
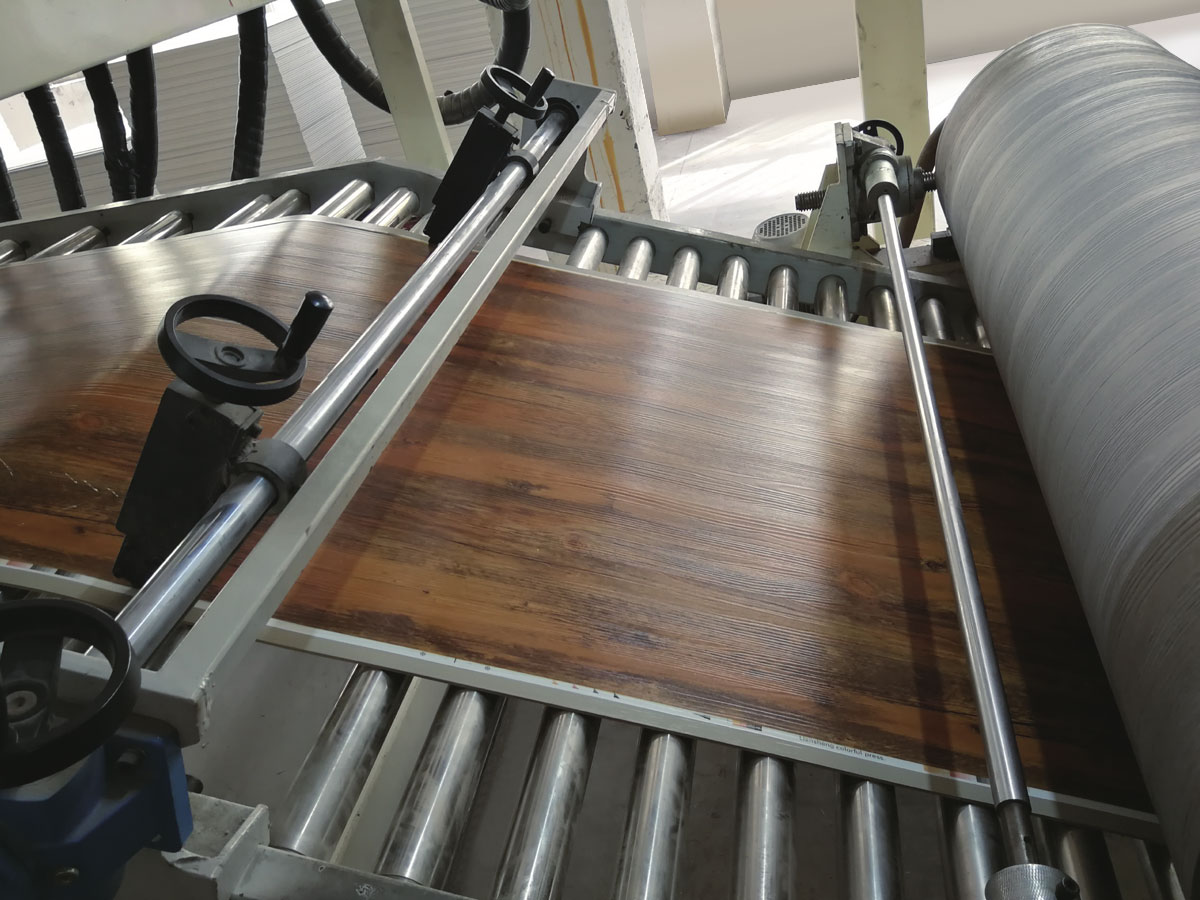
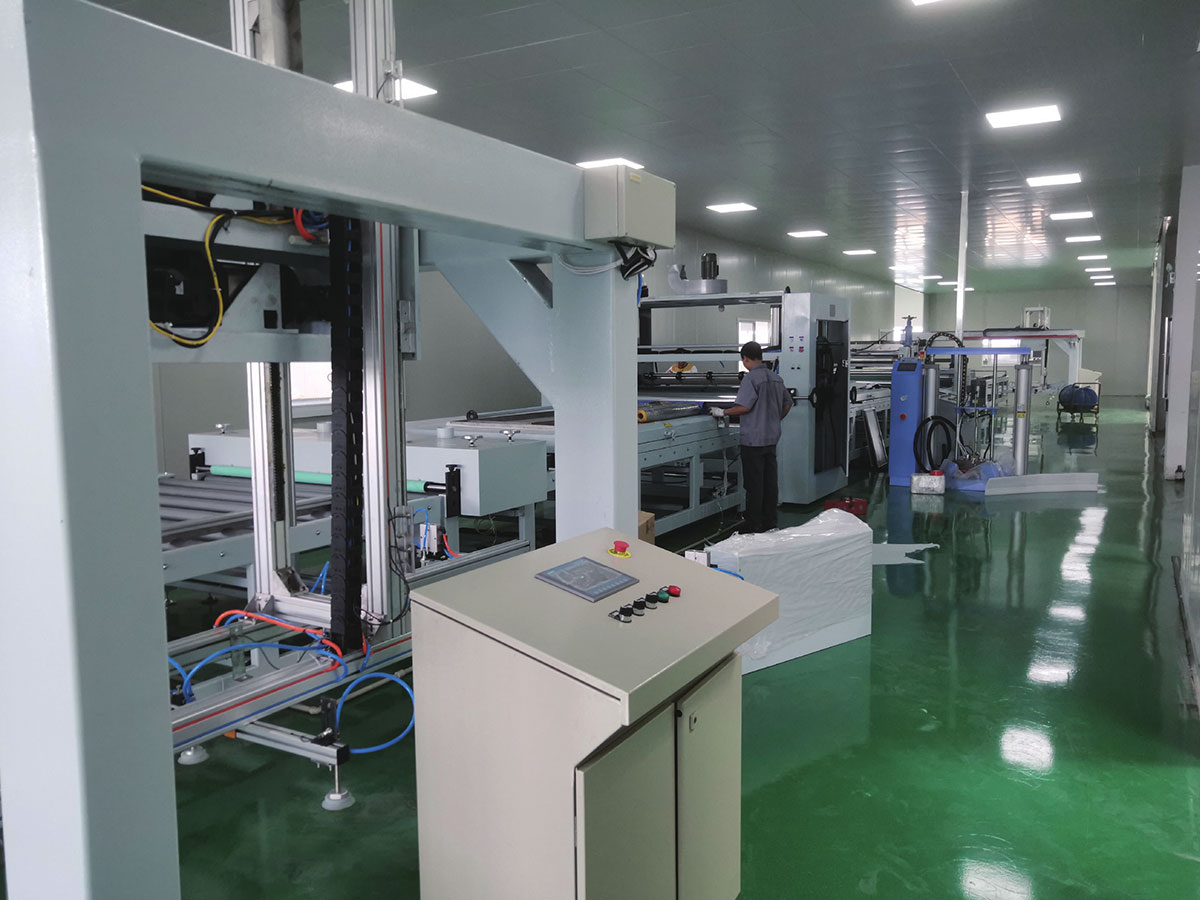
 Ligne de revêtement et d'impression de bobines d'aluminium/acier Accessoires d'équipement Voir le produit →
Pour voir de plus près comment ces compromis se traduisent en résultats commerciaux, lisez le avantages de production qu'une ligne de revêtement de bobines métalliques peut apporter .
La fenêtre de guérison : là où commencent la plupart des problèmes d'adhérence
Le durcissement est une relation entre le temps et la température mesurée sur la bandelette et non dans l'air. Le profil ci-dessous montre ce qui se passe dans un four à cinq zones suivi d'une section de refroidissement.
La courbe monte fortement à travers les deux premières zones, s'aplatit entre les zones trois et cinq entre 226 et 232 degrés Celsius, puis retombe dans la section de refroidissement. Ce plateau n’est pas une suggestion. Les revêtements en polyester et PVDF ont besoin du métal lui-même, et non de l'air du four, pour atteindre la température maximale spécifiée du métal, et la plupart des spécifications se situent entre 224 et 232 degrés Celsius avec un temps de séjour de 20 à 40 secondes. La lecture de la température de l'air au lieu de la température de la bande est l'erreur de mise en service la plus courante, car une bande fonctionnant à 42 mètres par minute absorbe la chaleur différemment d'une bande fonctionnant à 28 mètres. Une sous-durcissement laisse le film mou et une adhérence marginale, tandis qu'une sur-durcissement le rend cassant, de sorte que le revêtement se fissure dans un pli serré même si la dureté du crayon semble excellente. Enregistrez ce profil pour chaque bobine, pas une seule fois lors de la mise en service.
Ce qui ne va pas réellement : modèles de défauts sur les lignes de bobines
Les allégations de qualité sur les bobines revêtues suivent un modèle assez stable, et ce modèle vous indique où dépenser votre budget d'instrumentation.
La perte d'adhérence et l'écart de formation du film représentent ensemble la moitié des allégations présentées ici, et toutes deux remontent aux deux mêmes variables : la qualité du prétraitement et le contrôle du durcissement. Une inadéquation de couleur et de brillance apparaît généralement après un changement de bobine, lorsqu'un nouveau lot d'alliage, un autre lot d'apprêt ou une bande plus froide décale la teinte de quelques unités. Les problèmes de planéité surviennent encore plus tard, souvent après le nivellement ou après que les panneaux ont été découpés et laminés, ce qui en fait la catégorie la plus coûteuse à corriger. Les dommages causés aux bords et aux épissures constituent la plus petite tranche mais la plus rapide à réparer, car il s'agit d'un réglage mécanique plutôt que d'un problème chimique. Quatre des six catégories peuvent être défendues à l'aide d'instruments (température de la bande, poids du film, mesure de la couleur et enregistrement de la tension) au lieu du jugement de l'opérateur. C’est l’argument en faveur de l’achat de mesures dans le cadre de la ligne plutôt que comme une réflexion après coup.
Adaptation de la gamme au produit : revêtement standard par rapport à une bobine coupe-feu A2
Deux lignes de bobines de prix similaire peuvent être construites pour des produits complètement différents. La comparaison ci-dessous évalue six dimensions que les acheteurs évaluent généralement les unes par rapport aux autres.
Le radar compare une ligne de revêtement de bobines PE ou PVDF standard avec une ligne configurée pour la production de composites de bobines classés au feu A2, notée de 0 à 10 sur six dimensions. La ligne standard gagne en vitesse de ligne, en flexibilité de fabrication de film et en efficacité énergétique, car elle utilise des produits chimiques plus simples et change de recettes plus rapidement. La configuration A2 gagne en termes de performances au feu et de flexibilité de changement, car elle combine généralement un noyau résistant au feu avec la peau en aluminium en un seul passage. Aucune des deux formes n’est meilleure en termes absolus ; ils décrivent simplement différents produits et différents marchés. Ce qui compte au stade du devis, c'est que les six axes soient évalués par rapport à votre propre gamme de produits plutôt qu'à une référence générique, car une ligne optimisée pour le revêtement extérieur ne correspond pas à une usine qui change de couleur à chaque quart de travail. Si les panneaux coupe-feu figurent sur votre feuille de route, testez l'axe d'adhésion le plus durement avec des films de faible poids, où les systèmes chargés de minéraux se comportent différemment du polyester ordinaire.
 Ligne de production de bobines A2/Ligne composite A2 ACP Accessoires d'équipement Voir le produit →
Tolérances qui valent la peine d’être fixées dans le contrat
Un devis qui répertorie uniquement la vitesse et la largeur de la bobine laisse ouvertes les variables coûteuses. Le tableau ci-dessous présente les paramètres qui méritent d'être notés comme critères d'acceptation vérifiés, ainsi que la méthode utilisée pour vérifier chacun d'entre eux.
| Paramètre | Bande pratique | Pourquoi c'est important | Comment vérifier |
|---|---|---|---|
| Construction d'un film de revêtement | Cible plus ou moins 2 microns | Définit la brillance, la couleur et la durée de garantie | Test de poids de bandelette ou XRF |
| Température maximale du métal | 224 à 232 degrés Celsius | Un sous-durcissement affaiblit l'adhésion, un surdurcissement fragilise le film | Bande Thermolabel sur chaque bobine |
| Vitesse de ligne stability | Dans les 3 pour cent de la vitesse réglée | Les variations de vitesse modifient la construction du film et le temps de séjour | Journal des tendances de conduite sur 8 heures |
| Décaper la planéité après nivelage | 0 à 3 unités I | L'ondulation n'apparaît qu'après pliage et stratification | Bord droit sur une assiette plate |
| Temps de cycle de l'épisseur | 45 à 90 secondes à pleine vitesse | Détermine la longueur des déchets et le volume de l'accumulateur | Exécution chronométrée lors de l'acceptation |
Tout ce qui n'est pas répertorié ici est toujours négociable, mais il est beaucoup plus facile de négocier avant que la première bobine ne soit enfilée.
Une courte liste de contrôle de précommande
Utilisez la liste ci-dessous comme filtre avant de présélectionner un fournisseur, qu'il s'agisse d'une ligne de revêtement, d'une ligne composite ou d'une seule machine associée.
- Envoyez de vrais échantillons de bobines, y compris l'alliage et l'état que vous avez l'intention d'utiliser, et pas seulement des certificats d'usine.
- Demandez un profil de température de bande enregistré à trois vitesses de ligne, pas une.
- Confirmez le temps de changement de recette entre vos deux produits les plus courants.
- Convenez de la méthode d'acceptation pour la construction, l'adhésion et la couleur du film avant expédition.
- Vérifiez quelles pièces de rechange sont conservées localement et comment l'assistance à distance est fournie.
- Confirmez si un fournisseur peut également fournir un noyau A2, une bobine d'aluminium revêtue et un film de liaison, car une source unique raccourcit la boucle de mise en service.
Le meilleur moment pour poser ces questions est avant le bon de commande, lorsque les ingénieurs disposent encore de leviers et d’options. Si vous souhaitez un deuxième avis sur un produit spécifique - serpentin enduit, serpentin composite coupe-feu, revêtement de sol ou lignes de cuir - le moyen le plus rapide est de envoyez votre spécification cible à nos ingénieurs procédés et laissez-les répondre avec un itinéraire de processus plutôt qu'une page de catalogue.