
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Deux conversations d’achat peuvent avoir lieu au cours du même mois et semblent presque identiques. Un fabricant de revêtements de sol souhaite une ligne qui transforme le composé PVC et la charge minérale en un panneau central SPC de 4 mm, kilomètre après kilomètre, avec la même section transversale à la fin du quart de travail qu'au début. Un fournisseur d'électroménager situé à trois cents kilomètres de là a besoin de quarante mille boîtiers de charnière par jour, chacun étant doté de nervures, d'un encliquetage et de deux inserts moulés. Les deux acheteurs décrivent l’achat comme l’achat d’une machine de transformation du plastique, mais ils ont pourtant besoin de plates-formes complètement différentes.
La première conclusion s’impose : l’extrusion et le moulage par injection ne sont pas deux versions d’un même métier. L'extrusion est continue. La matière fondue est poussée à travers une filière et le produit conserve la section transversale de cette filière aussi longtemps que la ligne fonctionne. Le moulage par injection est cyclique. La fusion remplit une cavité fermée et chaque cycle fournit un nombre fixe de pièces tridimensionnelles distinctes. Pointes longues et uniformes à extrusion. Façonnés et comptés en pièces, ils correspondent au moulage par injection. Le coût de l’outillage, la tolérance, le taux de rebut et les compétences de l’opérateur découlent tous de cette seule différence.
Comment fonctionne l'extrusion, étape par étape
Dans une ligne d'extrusion, les granulés ou la poudre sont introduits depuis une trémie dans un fût chauffé, transportés et fondus par une vis rotative, puis forcés à travers une filière dont l'ouverture définit le profil. La forme chaude est refroidie et calibrée, tirée par une unité de transport et coupée à longueur. La vis ne s'arrête pas entre les pièces car il n'y a pas de pièces, seulement des mètres. Le rendement est mesuré en kilogrammes par heure à la filière et en mètres par minute en fin de ligne.
- La section transversale reste constante dans le sens machine et la longueur n'est limitée que par la manipulation et l'emballage.
- Une matrice coûte une fraction d'un moule d'injection et une matrice peut être ajustée, polie ou retravaillée lorsque le profil change légèrement.
- Les structures multicouches sont presque gratuites grâce à la coextrusion, avec deux ou trois extrudeuses alimentant un bloc de filière.
- L'équipement en aval, l'étalonnage, le refroidissement, le tirage et le coupeur, influence la qualité dimensionnelle finale autant que l'extrudeuse elle-même.
- Produits typiques : panneaux centraux SPC, film de base en PVC pour cuir, ruban thermoplastique renforcé de fibres continues, isolation de tuyaux, de profilés de fenêtres et de câbles.
Comment fonctionne le moulage par injection, étape par étape
Le moulage par injection fait fondre un polymère similaire, mais injecte ensuite une dose mesurée dans un moule fermé et serré à haute pression. La cavité est remplie et maintenue pour compenser le retrait, refroidie, ouverte et les broches d'éjection poussent la pièce avant que le moule ne se referme. Chaque cycle produit un nombre fixe de pièces finies, et non une longueur continue, et la durée du cycle est le facteur de coût unitaire.
- La liberté de géométrie est le principal avantage : les nervures, les bossages, les filetages, les charnières vivantes et les inserts métalliques peuvent être formés en une seule fois.
- Les tolérances sont strictes et reproductibles, souvent plus ou moins un dixième de millimètre sur les dimensions critiques.
- Le moule est spécifique à la pièce. Une modification de la conception d'un composant signifie généralement un nouveau moule et non un ajustement de la matrice.
- Les canalisations, les carottes et les rejets de démarrage représentent la majeure partie des déchets, et les rebroyés sont souvent mélangés selon un ratio contrôlé.
- Produits typiques : boîtiers, capuchons, connecteurs, pièces intérieures automobiles et dispositifs médicaux à usage unique.
Comparaison de l'extrusion et du moulage par injection
| Aspect | Extrusion | Moulage par injection |
|---|---|---|
| Formulaire de sortie | Longueur continue avec section constante | Pièces tridimensionnelles séparées |
| Outillage | Matrice plus calibrage et unités en aval | Moule en acier de précision avec refroidissement et éjection |
| Outillage cost | Plus bas et plus facile à modifier | Conception plus haute et liée à une seule pièce |
| Rythme | Continu, pas de temps de cycle | Secondes à une minute par prise de vue |
| Géométrie | Profil simple, pas de contre-dépouilles | Formes complexes, nervures, bossages et inserts |
| Tolérance | Réglé par l'étalonnage, le refroidissement et la stabilité du transport | Très serré et reproductible pièce à pièce |
| Ferraille | Trim de démarrage et de changement | Coulisses, carottes et rejets |
| Volume économique | Longues séries d'un profil | Nombre élevé de pièces d'un composant |
| Composés de fibres | Les fibres s'alignent dans le sens de la machine | La longueur de la fibre peut être réduite par l'action d'une vis et d'une valve |
Outillage et structure des coûts : où va réellement l’argent
C’est la répartition des coûts qui surprend la plupart des primo-accédants. Un projet d'injection charge l'argent dans le moule, un bloc usiné avec précision qui doit résister à la force de serrage, transférer la chaleur à travers des canaux soigneusement placés et éjecter une pièce sans la marquer. Cet investissement est récupéré sur des centaines de milliers de cycles, c'est pourquoi le moulage par injection peine en dessous d'un certain volume annuel.
Un projet d’extrusion charge l’argent différemment. La filière est relativement modeste, mais la ligne est une chaîne de machines : extrudeuse, changeur de tamis, table d'étalonnage, réservoir de refroidissement, transport, coupe et empilage. Un maillon faible fixe le plafond pour toute la ligne. Si le tirage est inégal ou si le réservoir de refroidissement est court, une filière parfaitement équilibrée produit toujours un profil qui dérive en épaisseur, et l'acheteur paie le matériau chaque mètre plutôt qu'une fois à l'outil.
Comportement des matériaux et historique thermique
Les deux procédés font fondre le polymère, mais l’historique thermique et de cisaillement diffère fortement. Lors de l'extrusion, le matériau subit un cisaillement relativement doux et bien réparti le long de la vis et un court séjour au niveau de la filière. Dans le moulage par injection, la matière fondue passe une porte étroite sous un cisaillement très élevé et est ensuite emballée sous pression, de sorte que l'orientation moléculaire et la contrainte interne finissent par être verrouillées dans la pièce. C'est pourquoi la même qualité de polymère peut se comporter différemment dans les deux processus, et pourquoi le gauchissement est une plainte courante dans les pièces moulées mais rare dans les profilés extrudés.
Pour les composés renforcés de fibres, la distinction est encore plus importante. L'extrusion a tendance à aligner les fibres dans le sens machine, ce qui favorise la rigidité dans ce sens. Le moulage par injection produit une orientation plus complexe de la peau et du noyau, et la longueur des fibres peut diminuer à mesure que la matière fondue passe par les vis, les vannes et les portes. Si la pièce finie dépend de la longueur des fibres pour ses performances en matière d'impact, il s'agit d'un point de spécification et non d'un détail.
Choisir entre les deux processus
Parcourez les points suivants dans l’ordre et la réponse est généralement évidente avant la deuxième question.
- Le produit est-il défini par une section ou par une forme ? La section transversale signifie l’extrusion.
- La longueur est-elle fixée par fonction ou par manipulation ? La longueur illimitée favorise fortement l'extrusion.
- La pièce nécessite-t-elle des contre-dépouilles, des actions latérales, des filetages ou des inserts ? Le moulage par injection est alors la voie la plus réaliste.
- Quel volume annuel s’applique à un modèle ? Un nombre de pièces très élevé justifie l’investissement dans le moule, tandis que les longs tirages justifient l’investissement dans la ligne.
- Dans quelle mesure la tolérance critique est-elle stricte ? Les pièces moulées conservent plus facilement des dimensions serrées, les profils extrudés nécessitent un bon calibrage et un bon contrôle du tirage.
- Quelle quantité de ferraille peut être retravaillée en interne ? Les garnitures extrudées sont souvent directement réutilisables, les glissières moulées peuvent nécessiter un réaffûtage et un séchage.
Où les lignes d'extrusion continue s'intègrent dans la production de panneaux et de composites
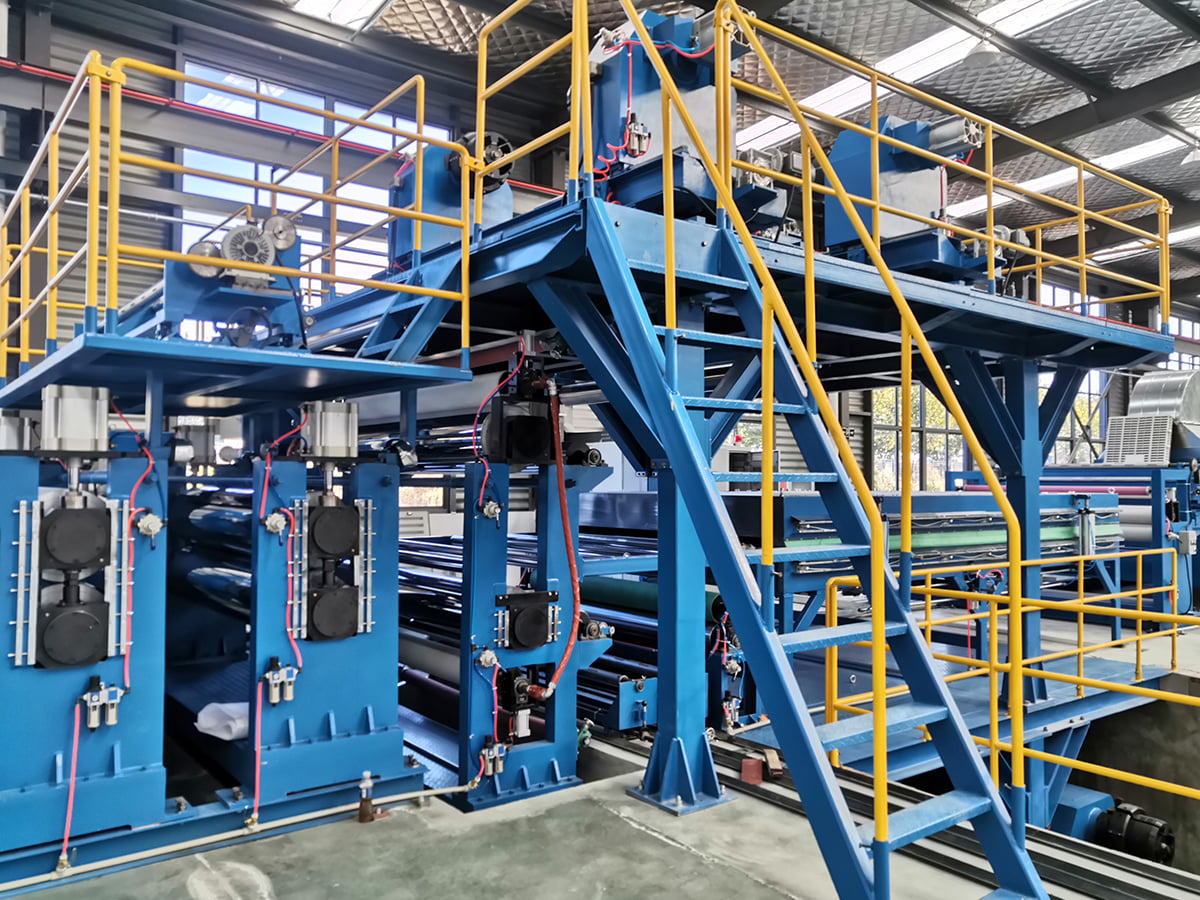
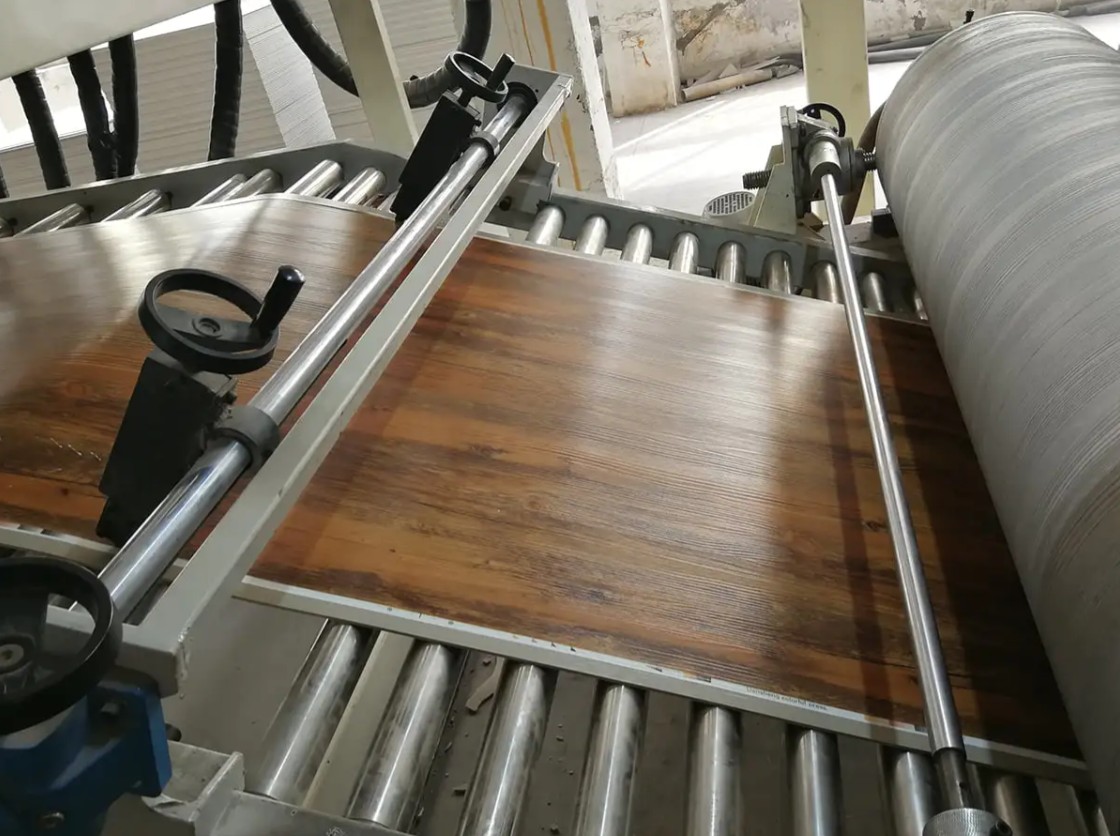
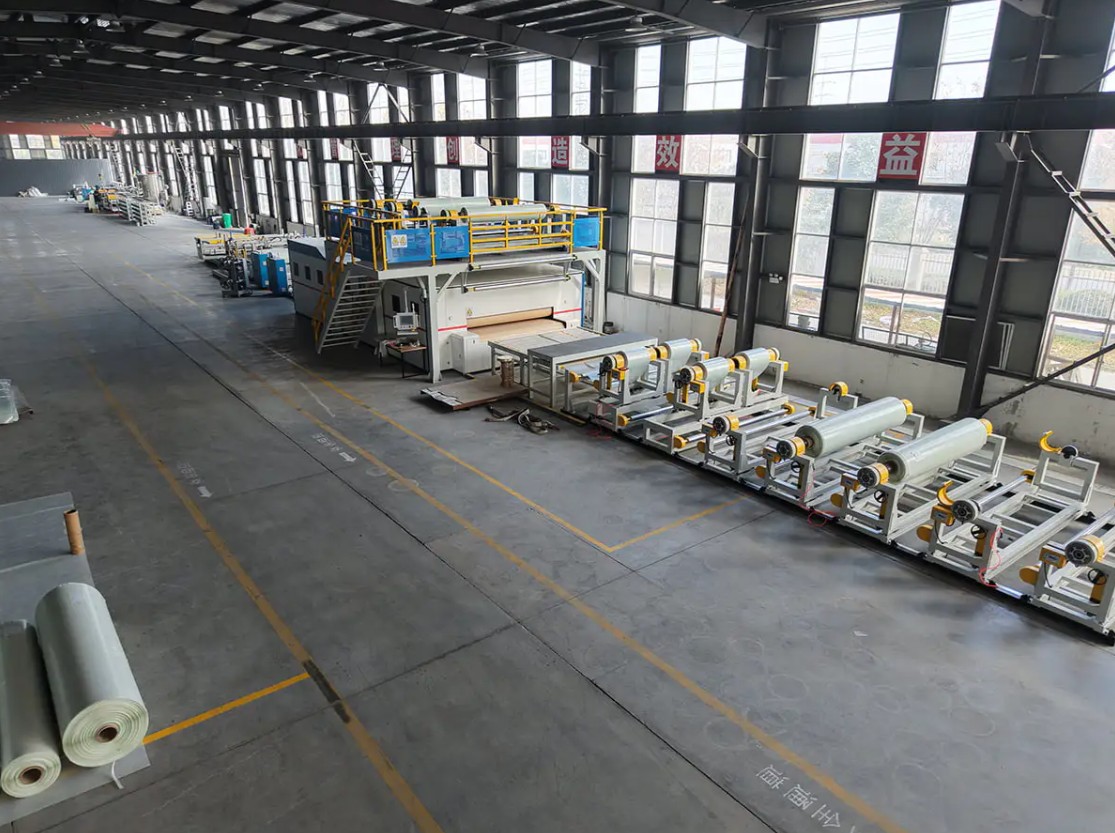
De nombreux matériaux de construction et d'intérieur qui ressemblent à des produits moulés sont en réalité extrudés ou enduits sur une ligne continue. Le revêtement de sol SPC en est l’exemple le plus clair. Le noyau rigide est extrudé, puis laminé avec un film décoratif et une couche d'usure, de sorte que l'extrudeuse détermine la planéité, la densité et la cohérence de l'épaisseur sur l'ensemble du panneau.
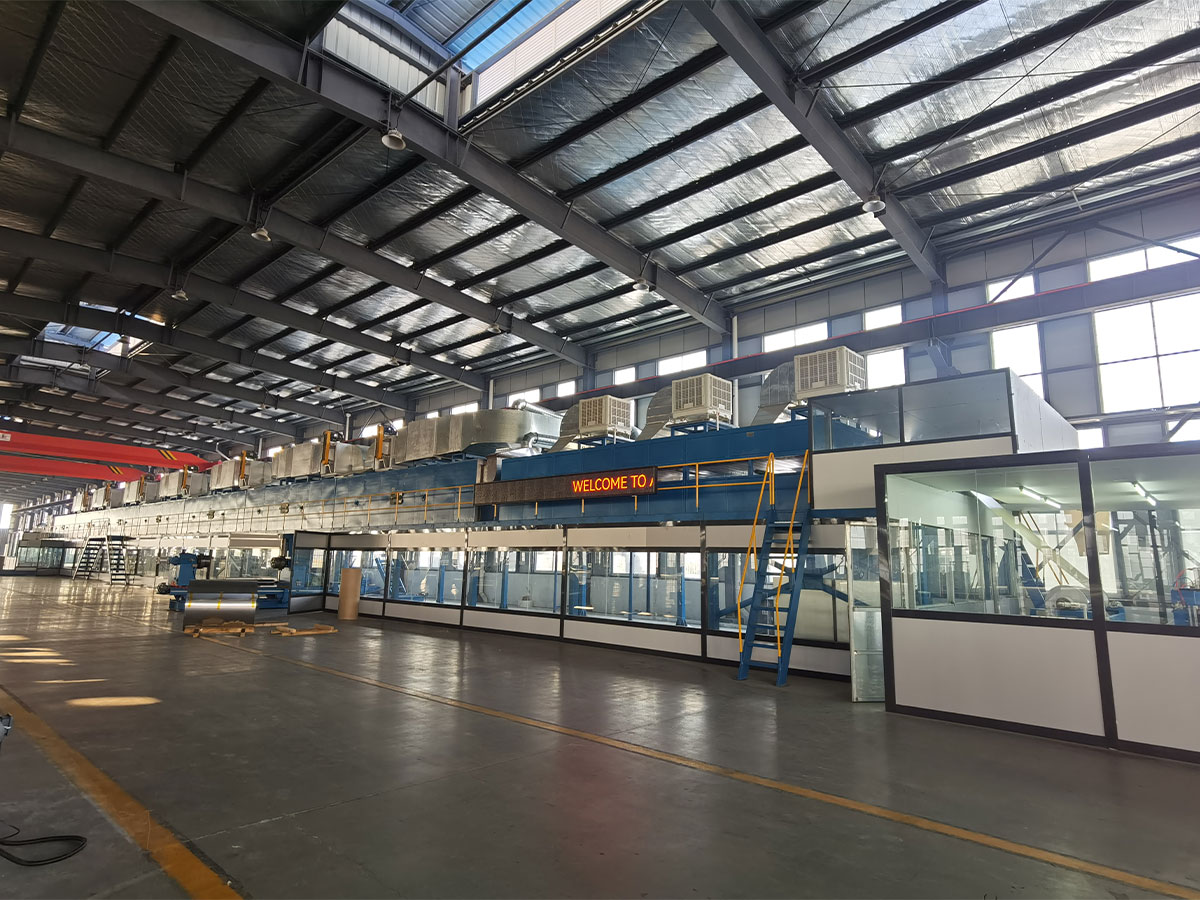
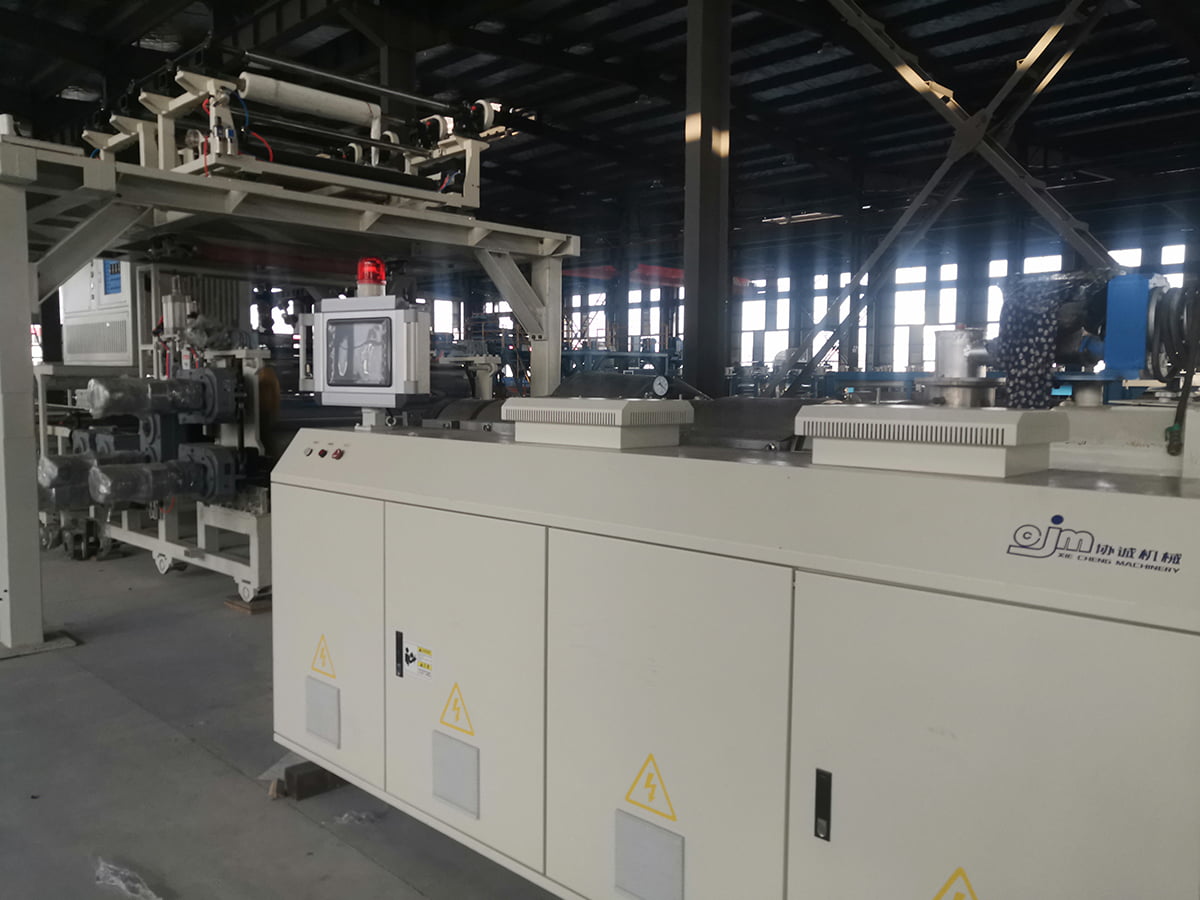 Ligne de production de revêtements de sol PVC/WPC/SPC pour revêtements de sol en plastique en pierre Consultez cette ligne pour voir comment l'extrusion, le laminage de film, le revêtement UV, le gaufrage et l'inspection en ligne se combinent pour une production automatisée de revêtements de sol SPC. Voir le produit →
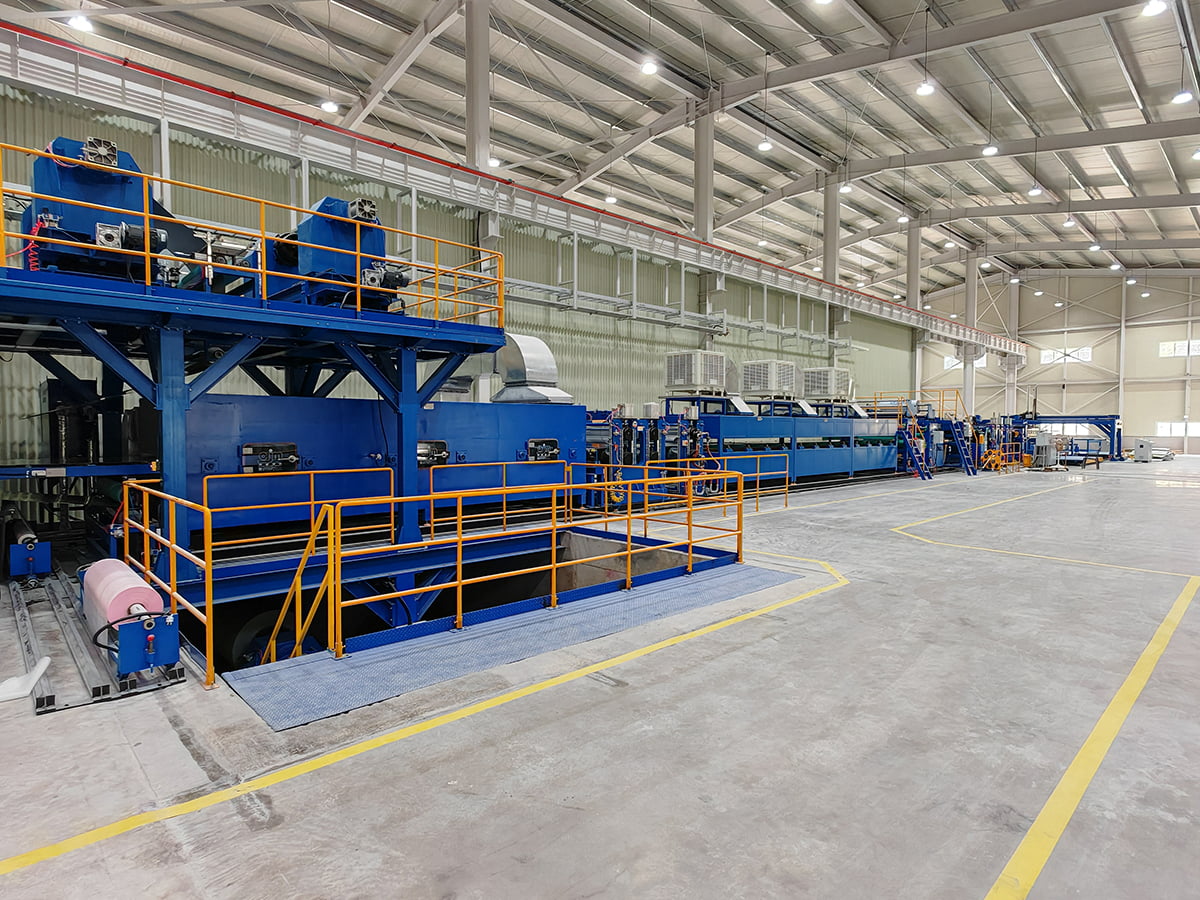
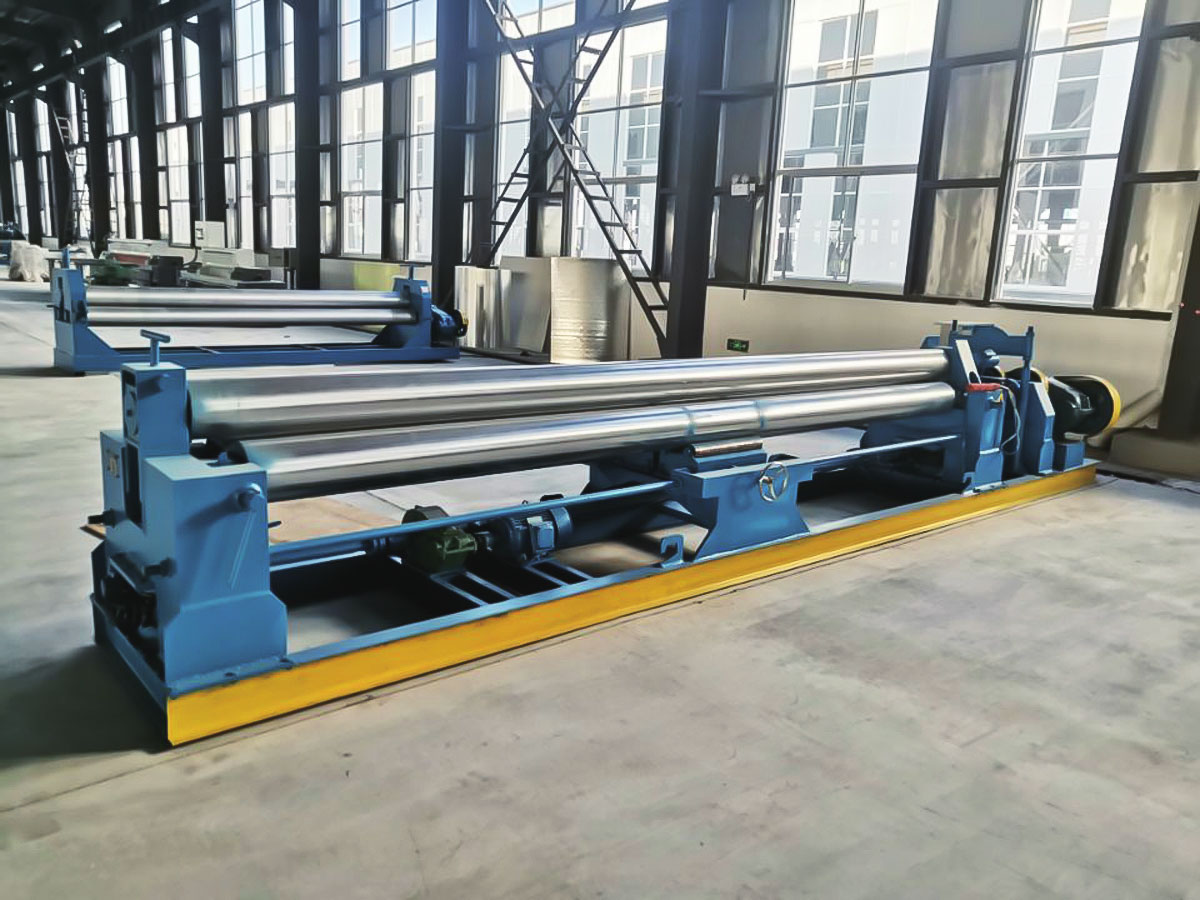
La même logique s’applique aux composites thermoplastiques renforcés de fibres continues. Une ligne PET ou PP CFRT combine un polymère fondu avec une fibre ou un tissu de renforcement dans un processus continu, et la feuille ou le ruban fini est ensuite pressé ou thermoformé pour lui donner une forme tridimensionnelle. C'est l'étape d'extrusion, et non une presse de moulage, qui décide du mouillage des fibres et de l'uniformité de l'épaisseur. Les acheteurs demandent souvent ce que contient une gamme complète de panneaux stratifiés en PVC avant de comparer les fournisseurs, et la réponse honnête est que l'extrudeuse n'est qu'une station parmi plusieurs qui doivent correspondre les unes aux autres.
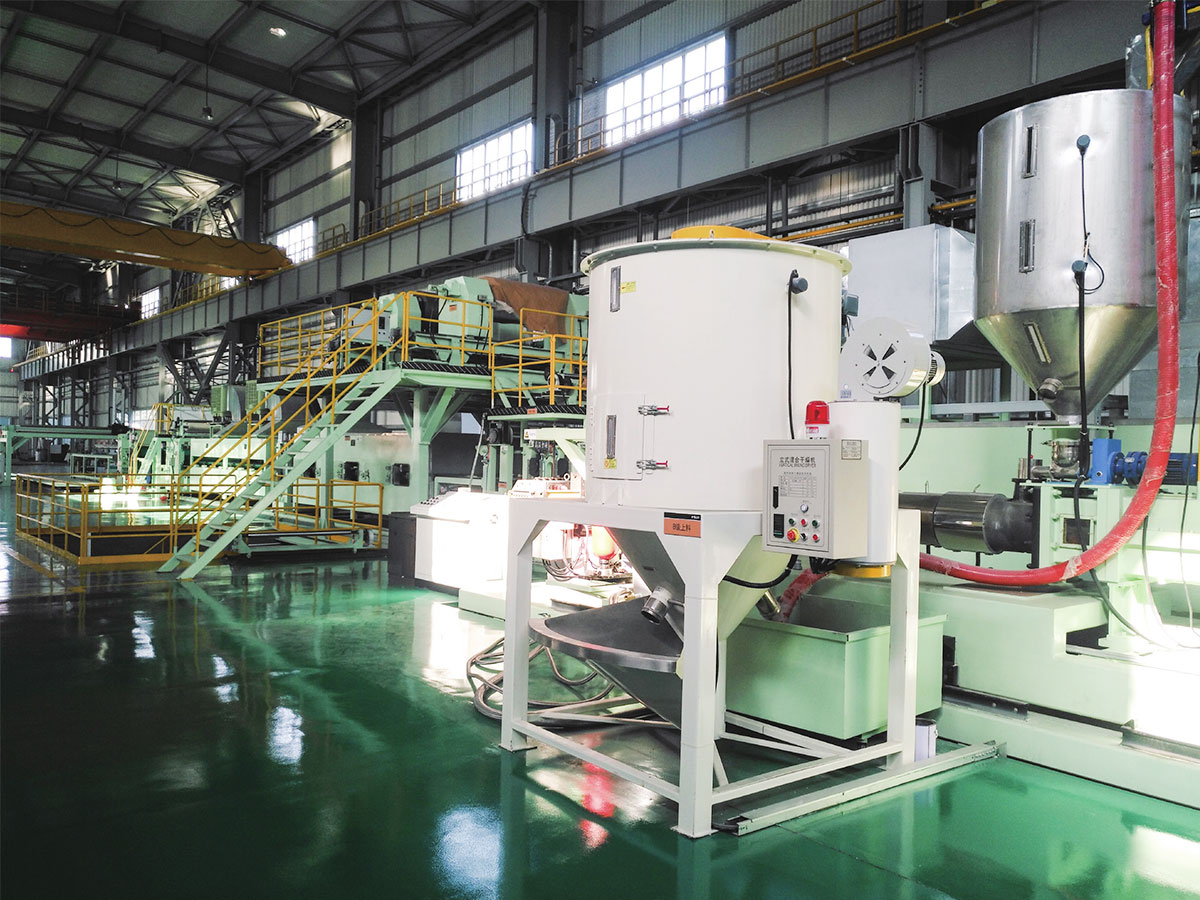 Ligne de production de matériaux composites PET/PP CFRT Découvrez cette ligne OEM CFRT pour la production de composites thermoplastiques renforcés de fibres continues, avec des options de service et de devis disponibles. Voir le produit →
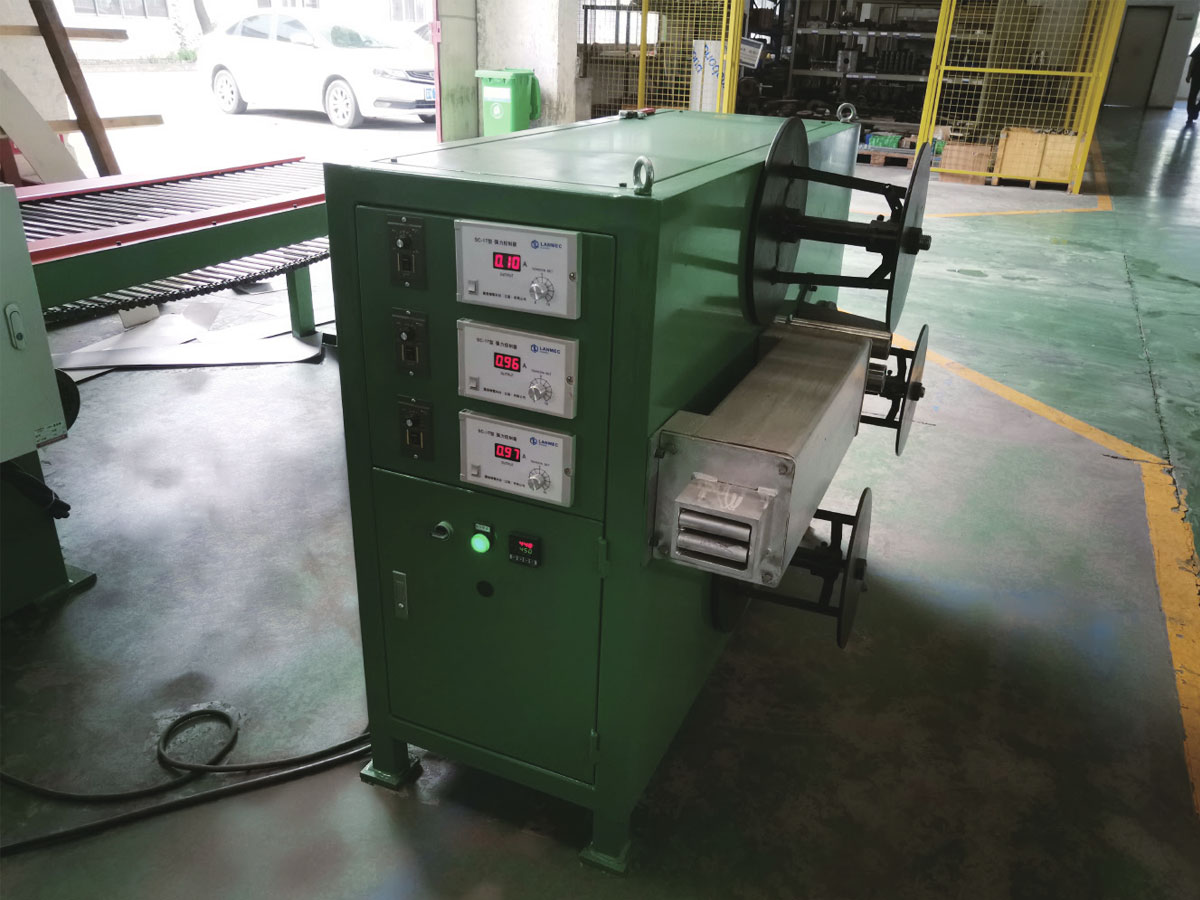
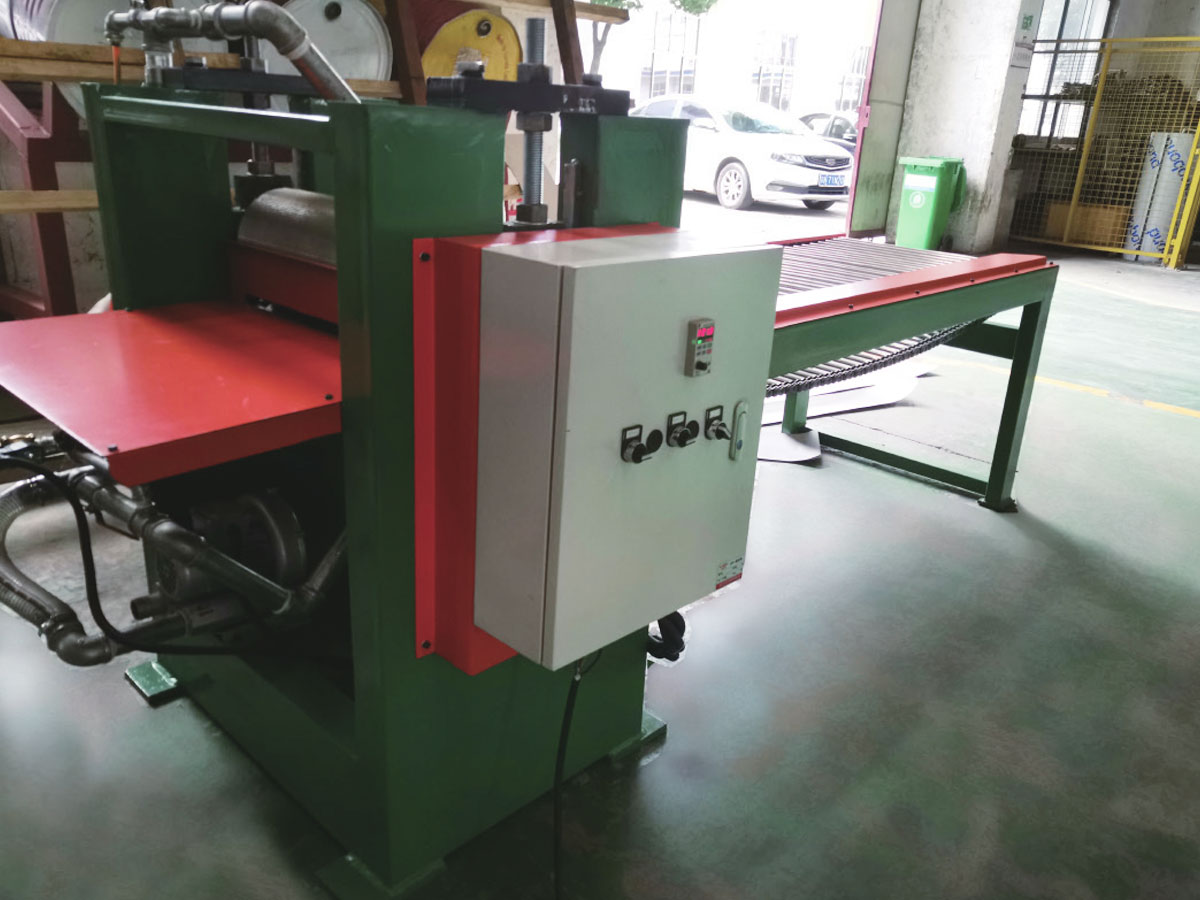
Le cuir PVC et PU suit un troisième modèle, dans lequel une couche de base est produite en continu puis enduite, gaufrée et refroidie en ligne. La texture de la surface provient d'un rouleau de gaufrage et non d'une cavité, c'est précisément pourquoi le processus s'adapte aux longues séries sans moule spécifique à la pièce.
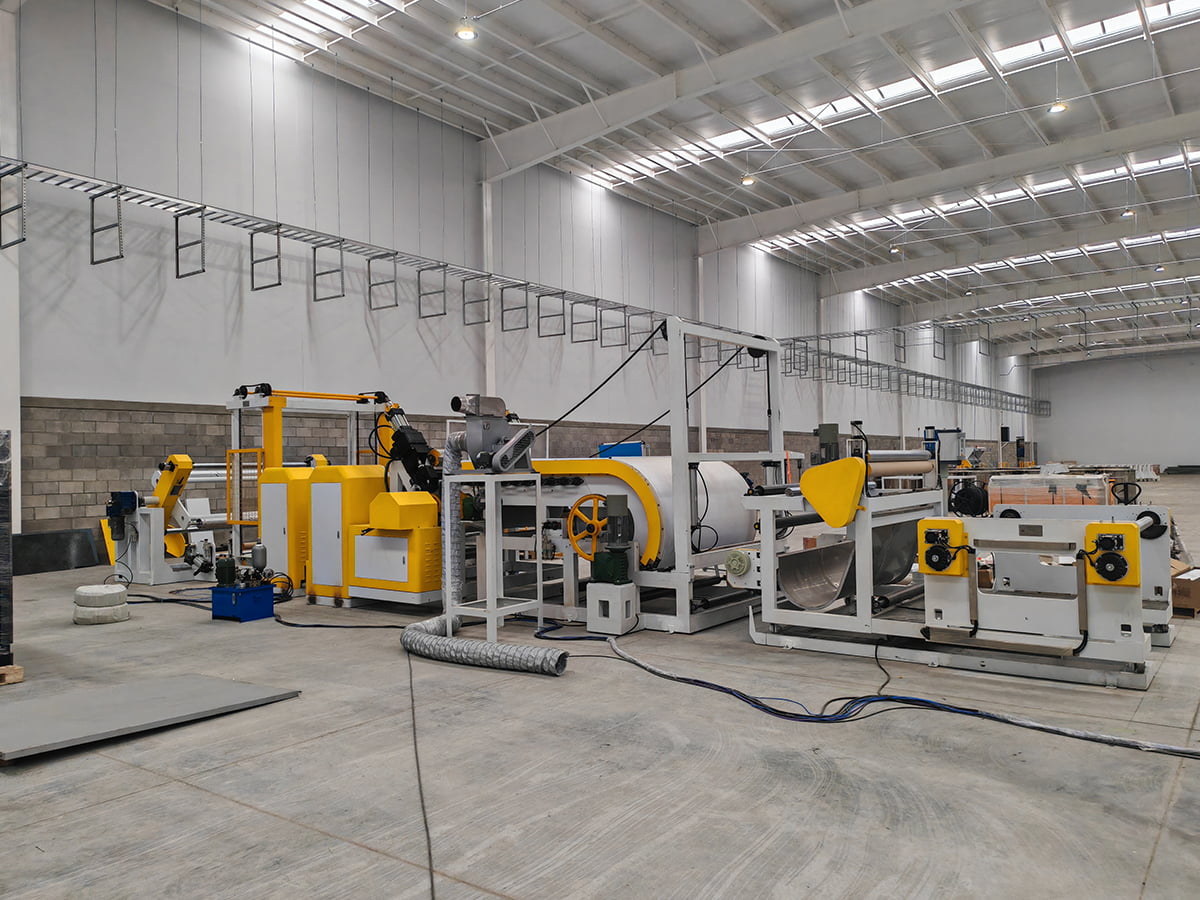 Ligne de composite, de gaufrage et de revêtement en cuir PVC/PU Passez en revue cette ligne pour la production continue de bases en cuir PVC/PU, le revêtement en ligne, le gaufrage et le refroidissement, avec des options de service OEM personnalisables. Voir le produit →
Que vérifier avant d'acheter une ligne basée sur l'extrusion
- Diamètre de vis et rapport longueur/diamètre, adaptés à la teneur en polymère et en charge que vous avez réellement l'intention d'utiliser.
- Débit de production par rapport à la vitesse de la ligne, de sorte que la longueur de transport et de refroidissement ne constitue pas un goulot d'étranglement.
- Tolérance d'épaisseur et de largeur inscrite dans le contrat avec une méthode de mesure, pas seulement une promesse.
- Capacité de refroidissement et conception d’étalonnage pour le profil le plus lourd de votre plan produit.
- Les équipements en aval sont inclus dans le même périmètre, car la répartition des responsabilités entre fournisseurs complique la mise en service.
- Modèle de service : assistance à distance, installation sur site, disponibilité des pièces détachées et formation des opérateurs.
Si votre plan de produit se situe quelque part entre un profilé et une pièce façonnée, la solution pratique consiste souvent à extruder ou à stratifier une feuille semi-finie, puis à la former. Comprendre l’intégralité de la chaîne de processus avant de signer évite d’acheter des capacités que vous ne pouvez pas utiliser. Vous pouvez consulter ce que comprend une ligne de production de panneaux stratifiés PVC pour un exemple concret de la façon dont les stations s'emboîtent.
La version courte
L'extrusion fabrique des produits continus avec une section transversale constante et gagne de l'argent grâce à de longues séries, un faible coût d'outillage et une géométrie simple. Le moulage par injection fabrique des pièces tridimensionnelles discrètes et gagne de l'argent grâce à la répétabilité, aux caractéristiques complexes et au nombre élevé de pièces. Ni l’un ni l’autre n’est plus avancé que l’autre. Ils sont simplement conçus pour répondre à différentes questions, et le moyen le plus rapide de réduire les risques consiste à décrire votre produit, votre volume annuel et votre tolérance critique à un ingénieur en équipement avant de comparer les prix. Si tu veux cette conversation, envoyez vos spécifications de produit et votre objectif de capacité à l'équipe et confirmez quelle plate-forme correspond à votre cas.