
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

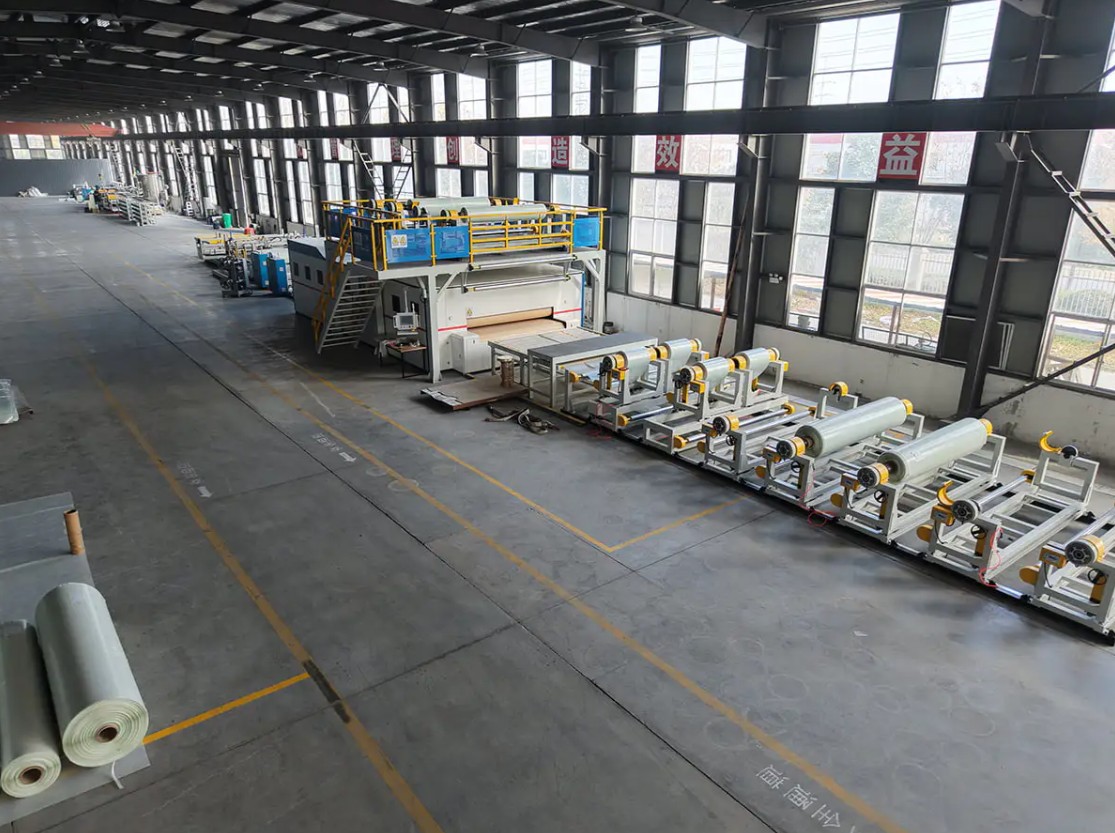
Deux lignes composites PET/PP CFRT peuvent proposer le même prix, la même largeur de travail et la même promesse jusqu'à 1 200 kg/h, tout en se comportant très différemment dans l'atelier. La différence réside généralement dans le système d'extrusion : le diamètre de la vis et le rapport longueur/diamètre, le fait qu'une pompe de fusion stabilise la pression, la manière dont les lèvres de la filière sont ajustées et la manière dont la pile de rouleaux évacue la chaleur. Chaque étape en aval, du mouillage des fibres à la tension d'enroulement, ne peut que préserver la qualité fournie par l'extrudeuse.
La règle pratique est donc simple : définir d'abord le système d'extrusion et dimensionner le reste de la ligne qui l'entoure. Une étape de revêtement, de laminage ou de gaufrage dont la vitesse est supérieure à celle que l'extrudeuse peut alimenter est une capacité que vous payez et que vous n'utilisez jamais. Une extrudeuse dimensionnée pour le rendement mais pas pour le matériau que vous utilisez réellement vous donnera une dérive de jauge, des taches de gel et une usure prématurée des vis pendant toute la durée de vie de la machine. Cet article explique ce qu'un système d'extrusion comprend sur une ligne composite, comment l'adapter au PET, PP, PVC et composés chargés, quelles tolérances ont un poids commercial et ce qu'il faut tester avant le paiement final.
Ce qui compte comme système d'extrusion sur une ligne composite
Sur une ligne de production de composites, le système d'extrusion n'est pas une machine mais une chaîne d'unités qui doivent maintenir ensemble le même point de consigne : la manutention et le séchage des matériaux, la vis et le baril, une pompe de fusion ou une boucle de contrôle de pression, la filière, la pile de rouleaux ou la section de refroidissement, et le tirage qui règle la vitesse de la ligne. L'épaisseur est créée au niveau de la filière, congelée lors de l'étape de refroidissement, puis laminée, gaufrée ou enduite.
Le devoir change avec le produit. Une ligne CFRT extrude une fine couche thermofusible qui doit mouiller les fibres continues, tandis qu'une ligne de revêtement de sol extrude une feuille fortement chargée qui est ensuite calandrée jusqu'à l'épaisseur finale. Le tableau ci-dessous montre comment la même catégorie de matériel change en priorité d'un produit à l'autre.
| Type de ligne | Service d'extrusion | Polymère typique | Vérifiez d'abord |
|---|---|---|---|
| Ligne composite PET/PP CFRT | Imprégnation par fusion de fibres continues, puis mise en feuille et laminage | PET, PP, parfois PA | Uniformité de la température de fusion sur toute la largeur de la filière et mouillage des fibres à la vitesse de ligne cible |
| Ligne de production de revêtements de sol SPC | Extrusion de feuilles de PVC chargées, calandrage et laminage sur la couche d'usure | PVC avec charge de carbonate de calcium | Résistance à l'usure des vis et du barillet, débit par largeur de matrice, contrôle de jauge après calandrage |
| Ligne de gaufrage et de revêtement du cuir PVC/PU | Plastification composée et revêtement sur papier ou tissu antiadhésif | composé de PVC, PU | Répétabilité de l'épaisseur du revêtement, stabilité de la température des rouleaux, taux de défauts de surface |
| Lignes de revêtement de composites métalliques et de prélaquage | Couches d'adhésif et de revêtement plutôt que d'extrusion en masse | PE, PUR, films adhésifs | Si la feuille centrale est achetée ou produite en interne et comment l'adhésion est validée |
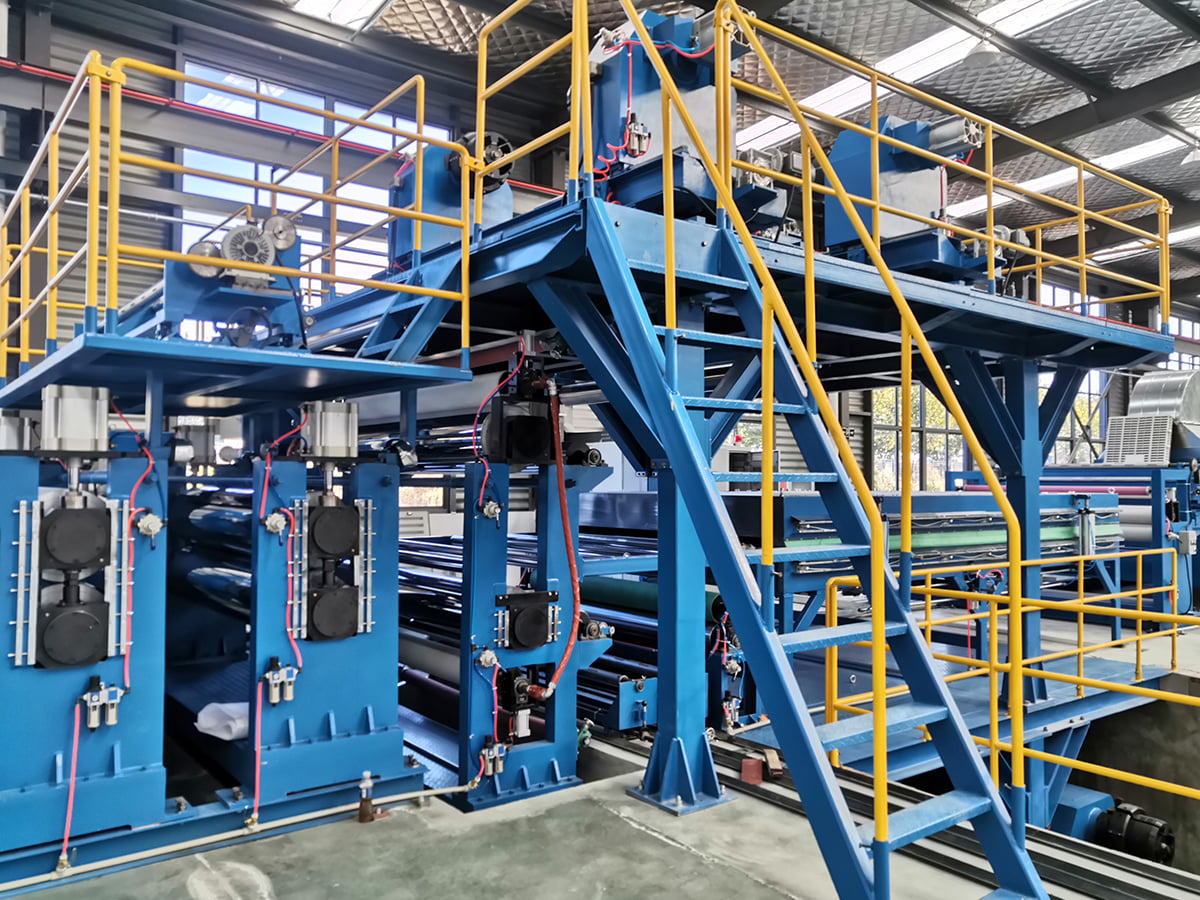
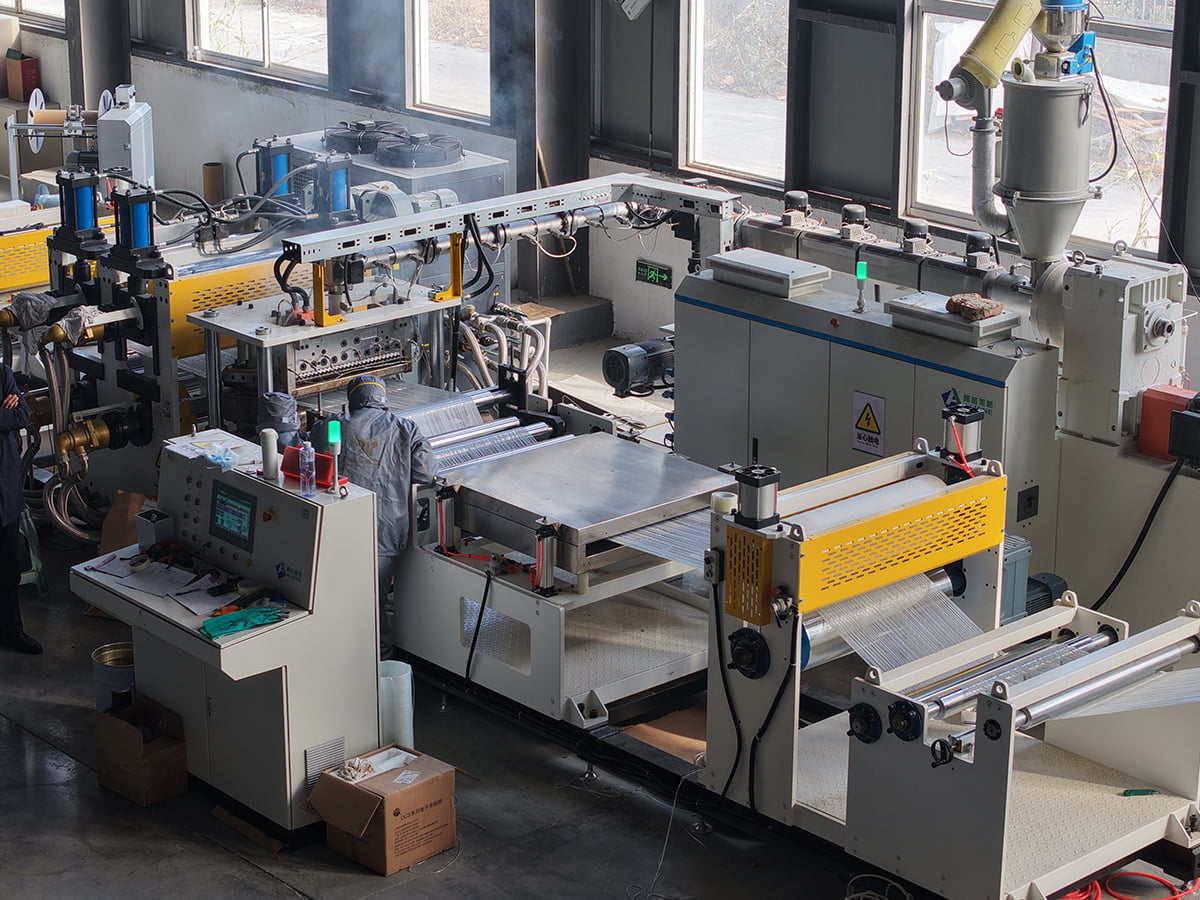
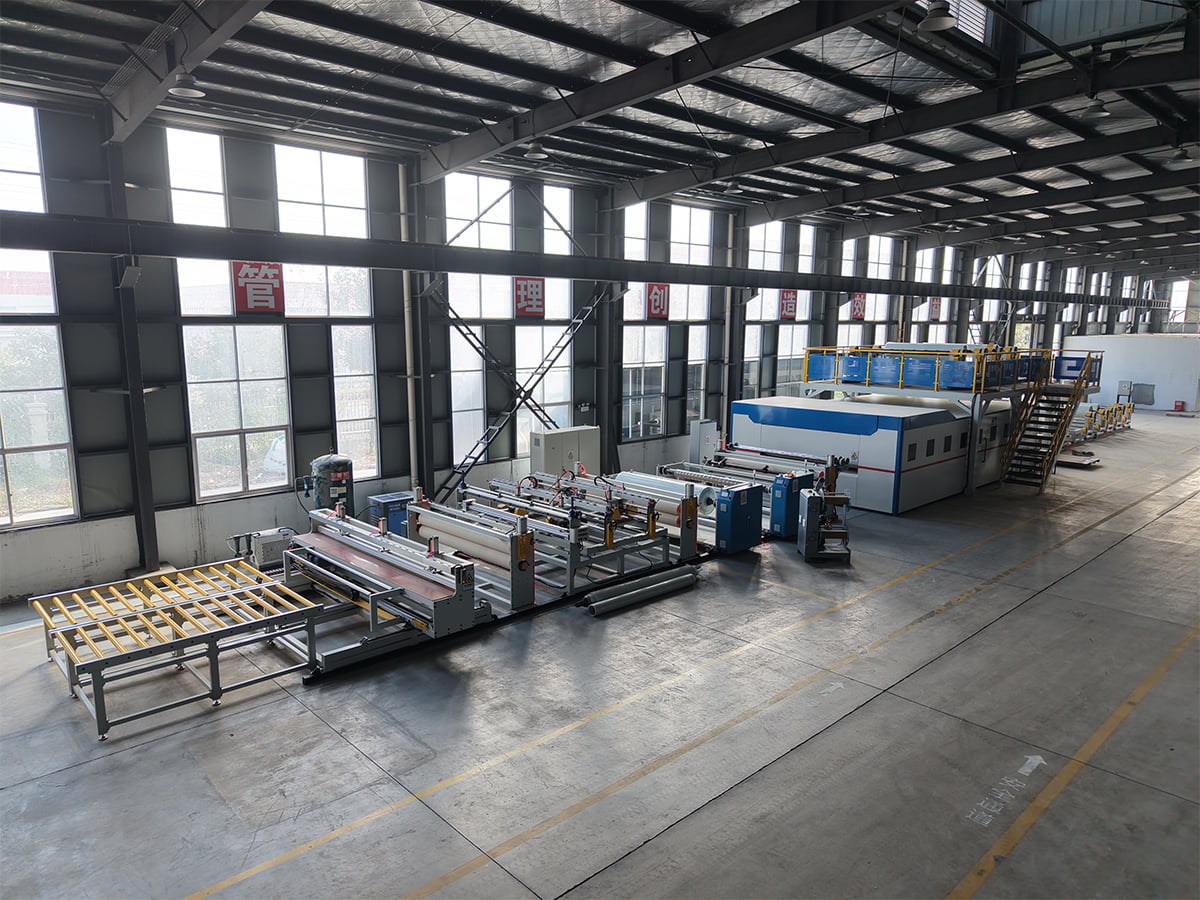 Ligne de production de matériaux composites PET/PP CFRT Une ligne composite CFRT pour PET/PP, utile lorsque les tâches d'extrusion doivent mouiller les fibres continues plutôt que de faire passer des feuilles de revêtement de sol remplies. Voir le produit →
Adaptez l'extrudeuse au comportement du matériau, pas seulement au résultat
Les cotations sont généralement comparées en kilogrammes par heure. Ce chiffre n'a de sens que lorsqu'il est indiqué pour un polymère spécifique, une géométrie de vis spécifique et une épaisseur de produit spécifique. Une vis qui utilise confortablement le PET peut se priver d'un composé de PVC chargé, et une vis optimisée pour les composés chargés peut cisailler excessivement une matière fondue sensible à la chaleur.
Points qui décident si l'extrudeuse fonctionne
- Alimentation et séchage : le PET absorbe l'humidité et doit être séché jusqu'à un point de rosée contrôlé, sinon l'hydrolyse se manifeste par une perte de résistance et des bulles. Le PP nécessite beaucoup moins de séchage mais est plus sensible aux pics de température de fusion.
- Géométrie de la vis : le taux de compression, les sections de barrière et les éléments de mélange suivent la viscosité de la matière fondue et la charge de charge. Demandez le dessin de la vis, pas seulement le diamètre.
- Protection contre l'usure : le carbonate de calcium, la fibre de verre et les charges minérales sont abrasives. Les barillets bimétalliques et les vis trempées prolongent la durée de vie, et la différence apparaît dans la cohérence des jauges au bout de deux ou trois ans.
- Stabilité de la pression : une pompe à fusion entre l'extrudeuse et la filière réduit la variation d'épaisseur et découple la pression de la filière des fluctuations de la vitesse de la vis. Sur une feuille fine et de grande valeur, cela vaut généralement l'investissement.
- Conception de la matrice : une matrice de cintre avec des lèvres réglables individuellement convient aux feuilles larges, tandis qu'une matrice à fente avec une géométrie interne plus serrée convient aux revêtements minces. La largeur de la matrice doit correspondre à la largeur finie plus la marge de coupe.
Effectuez un essai avec votre propre résine et charge à votre épaisseur cible avant que la commande ne soit confirmée. Les performances des vis sur un matériau de référence fournisseur vous en disent moins que ce que vous souhaiteriez.
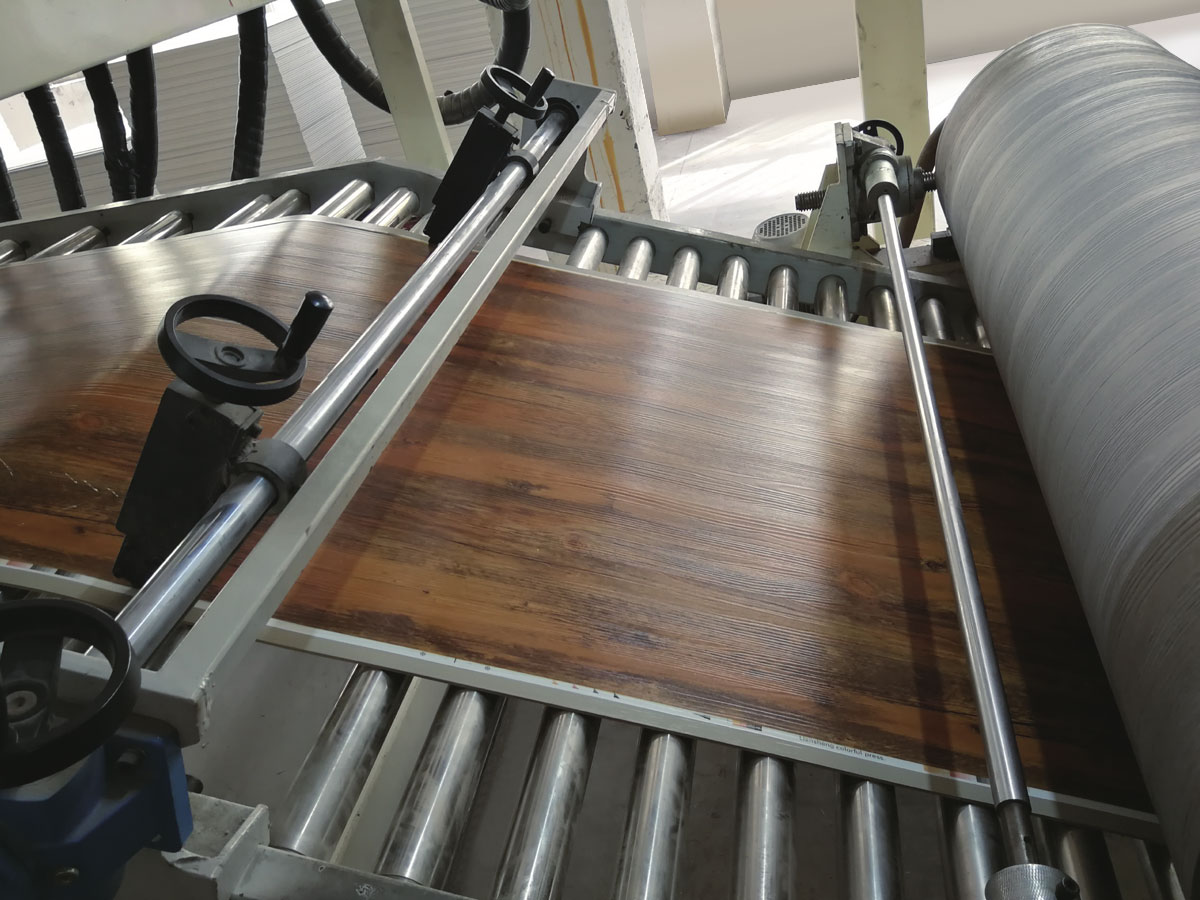
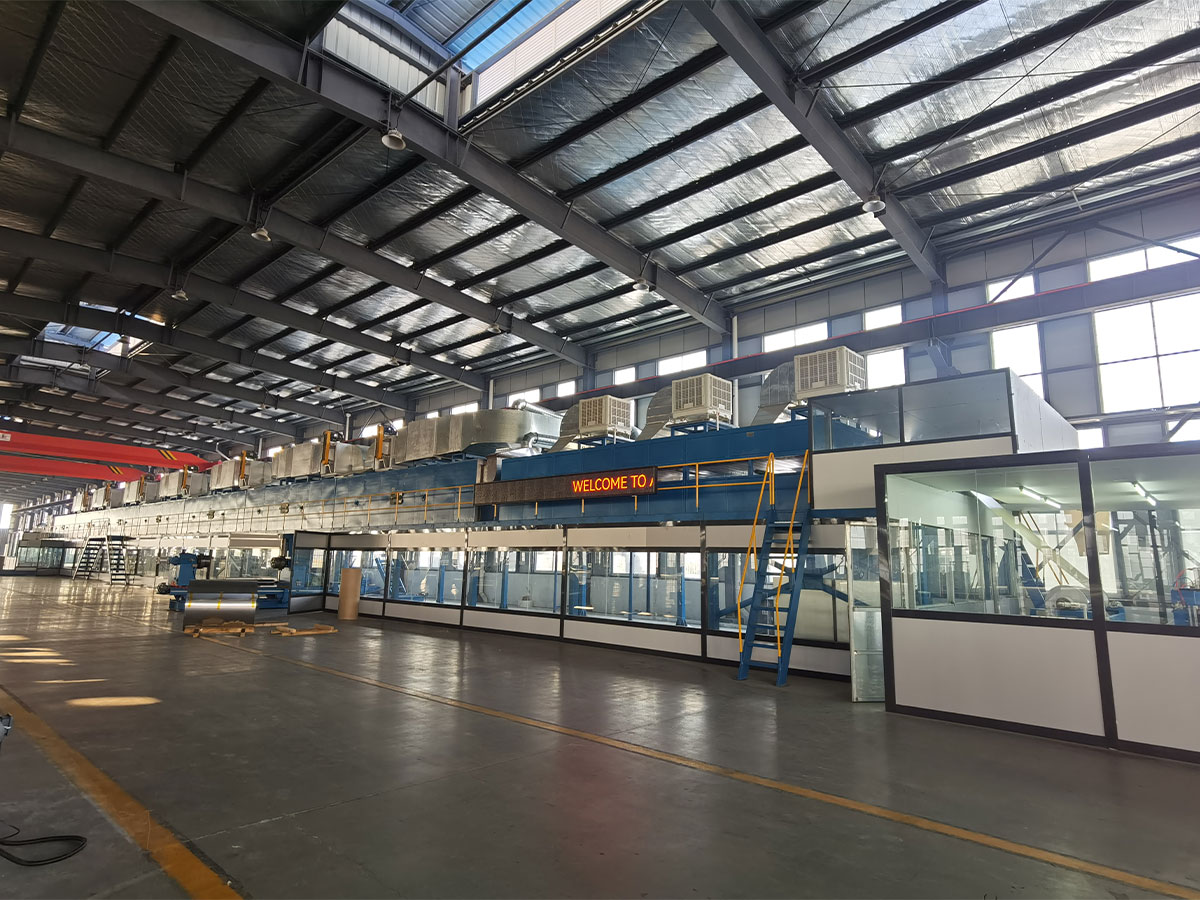
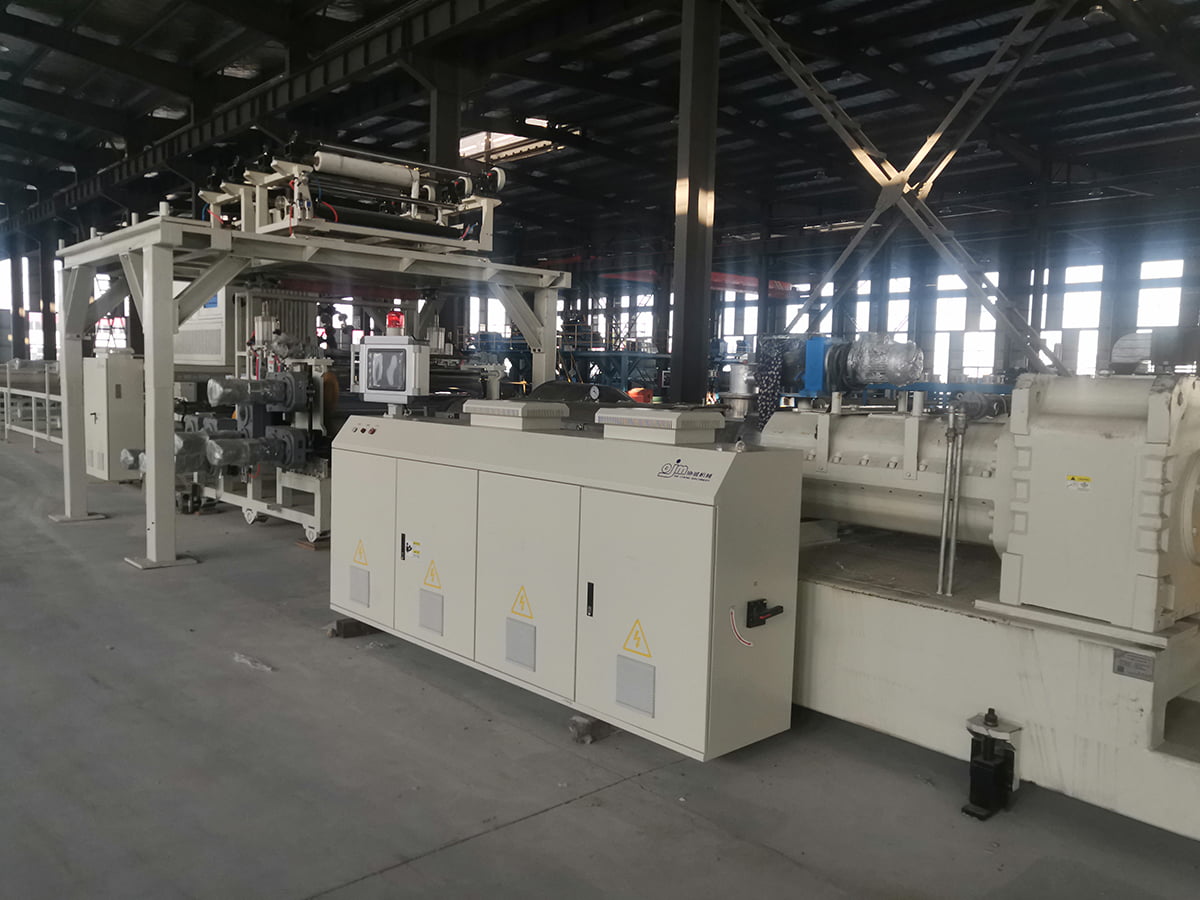 Ligne de production composite de revêtement de sol en plastique en pierre SPC Ligne composite de revêtement de sol SPC extrudant un noyau de PVC et de carbonate de calcium, puis un film de stratification, une couche d'usure et un gaufrage ; son contrôle de jauge affecte l’utilisation du matériau. Voir le produit →
Tolérances qui déterminent le coût des matériaux
La tolérance d’épaisseur est l’endroit où la qualité de l’extrusion se transforme en argent. Prenez une feuille de PVC remplie d'un épaisseur nominale de 1,0 mm et d'une densité d'environ 1,4 gramme par centimètre cube : un mètre carré de bonne feuille pèse environ 1,4 kg. Si l'extrudeuse et la pile de rouleaux maintiennent plus ou moins 2 pour cent, la consommation moyenne reste proche de la valeur nominale. Si la variation est de plus ou moins 5 pour cent et que les opérateurs ciblent la moitié supérieure de la bande pour éviter les zones minces, le poids moyen augmente d'environ 3 pour cent. Sur 1 000 000 de mètres carrés de production annuelle, cela représente environ 42 tonnes de composé supplémentaire, avant le prix de la résine, le fret et l'énergie utilisée pour la faire fondre.
La variation sur la largeur compte autant que l’épaisseur moyenne. Une feuille qui est étalonnée au centre et fine sur les deux bords vous oblige à couper plus large, et le matériau coupé est un produit fini que vous ne pouvez pas vendre. La plage de réglage des lèvres de la filière, l'équilibre du débit interne et la couronne du rouleau sont les causes habituelles, et il est moins coûteux de les corriger au stade des spécifications.
Le comportement des startups a également un coût. Un système d'extrusion avec une réponse thermique rapide et un contrôle stable de la pression atteint un produit commercialisable plus tôt après un changement, ce qui réduit les rebuts sur les petites séries et rend la production en petits lots de qualités spéciales commercialement raisonnable.
Les étapes en aval doivent être dimensionnées pour l'extrudeuse
Le système d’extrusion donne le ton, mais il ne peut pas terminer le travail seul. Une pile de rouleaux de refroidissement qui élimine la chaleur trop lentement vous oblige à ralentir la ligne, ce qui augmente le temps de séjour de la matière fondue et risque de se dégrader. Les pinces de stratification doivent être synchronisées avec la vitesse de transport afin que la tension reste constante de la matrice à l'enrouleur, et une jauge d'épaisseur en ligne n'est utile que si la boucle de contrôle peut réellement ajuster la vitesse de la vis ou les boulons de la matrice suffisamment rapidement pour avoir une importance.
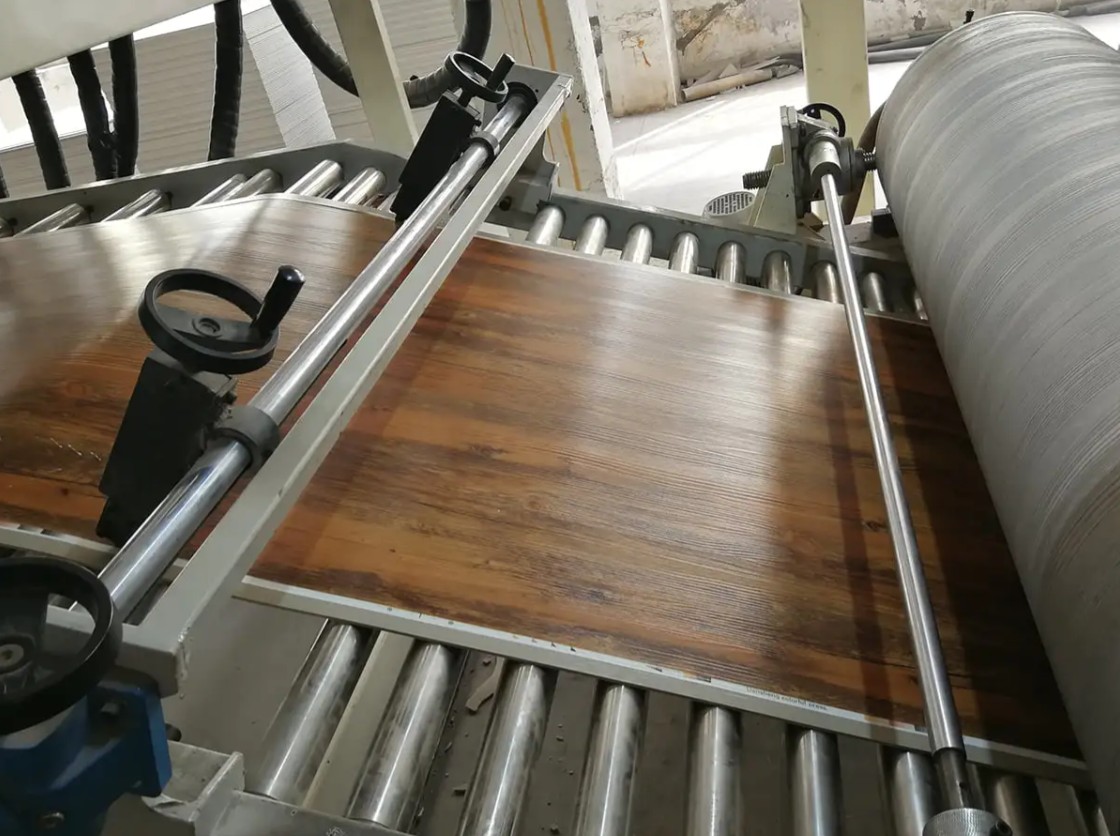
Pour les revêtements de sol, les étapes de gaufrage et de couche d'usure définissent la qualité de la surface et la résistance au glissement, leur contrôle de température doit donc être aussi strict que celui de l'extrudeuse. Pour le cuir PVC et PU, la répétabilité de l'épaisseur du revêtement et la stabilité de la température du rouleau déterminent à la fois l'apparence et l'utilisation du matériau, c'est pourquoi ces paramètres appartiennent au test d'acceptation plutôt qu'à une brochure. Si vous envisagez un projet de revêtement de sol ou de panneaux de manière plus générale, il est utile de comprendre ce qu'implique une ligne de production de panneaux stratifiés en PVC avant de fixer la capacité d’extrusion.
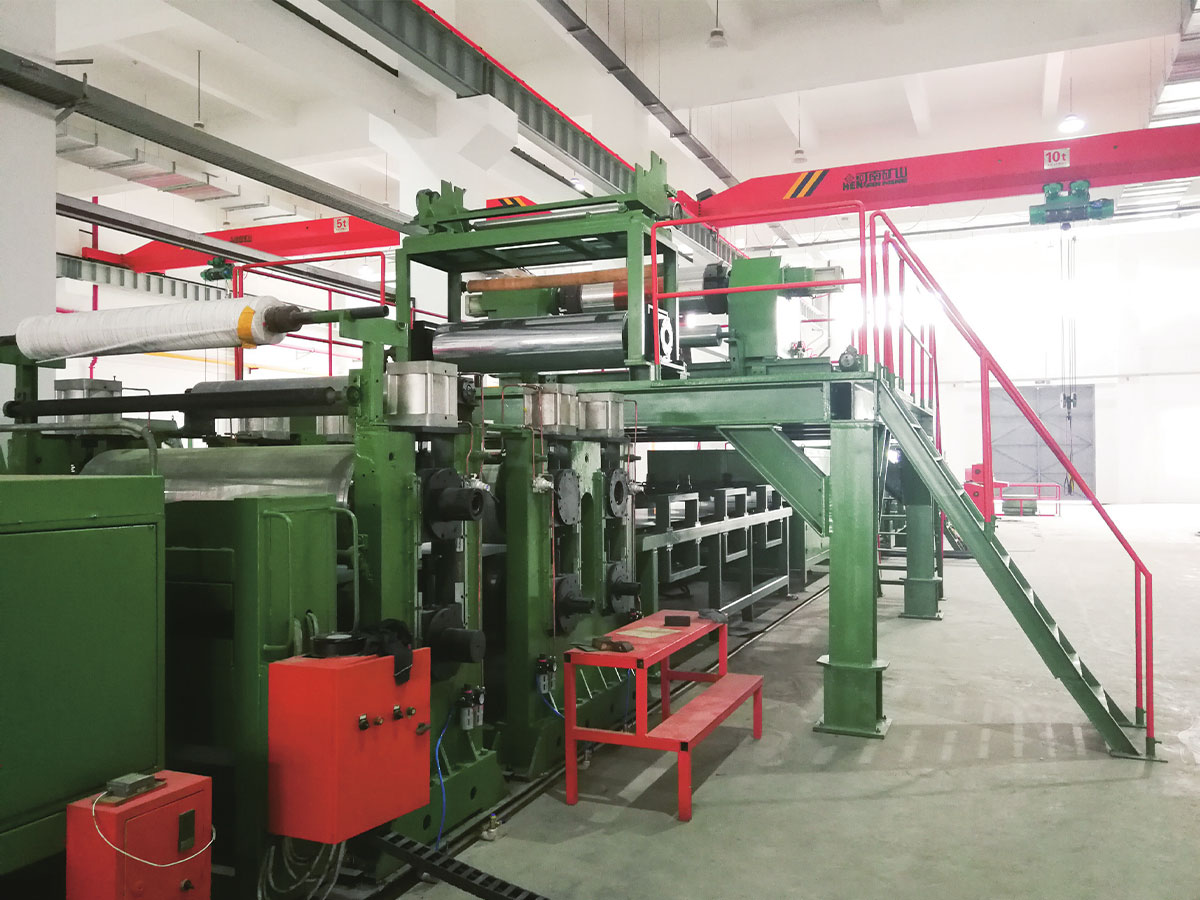
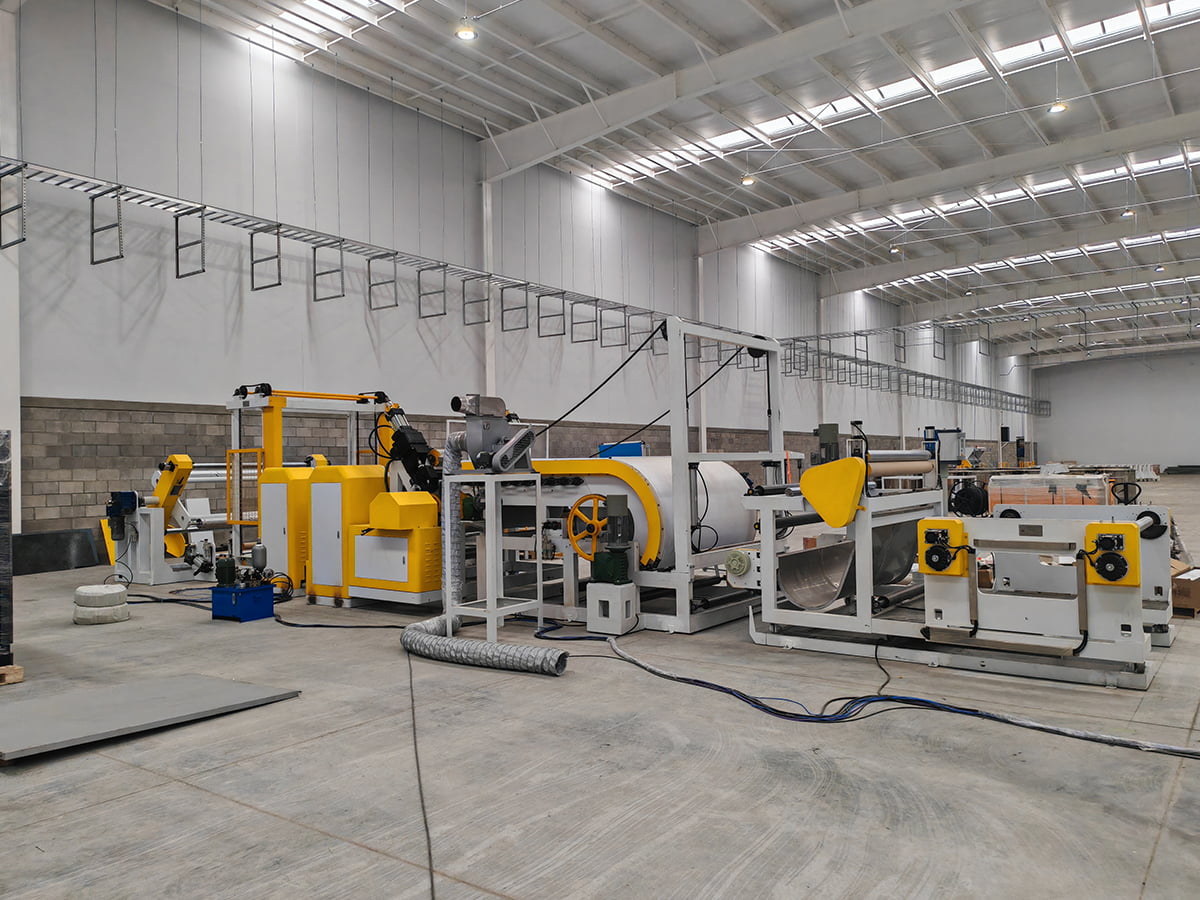 Ligne de gaufrage et de revêtement composite en cuir PVC/PU Une ligne de composite de cuir PVC/PU, de gaufrage et de revêtement pertinente lorsque la répétabilité de l'épaisseur du revêtement et la stabilité de la température des rouleaux doivent être vérifiées avant la spécification. Voir le produit →
Liste de contrôle d'approvisionnement et d'acceptation
Utilisez la séquence suivante lorsque vous spécifiez une nouvelle ligne ou remplacez une extrudeuse qui ne tient plus la jauge.
- Indiquez l'ensemble du polymère, de la charge et de l'additif ainsi que les données d'écoulement ou de viscosité.
- Indiquer l'épaisseur finie et sa bande de tolérance, ainsi que la largeur et la marge de coupe.
- L'état exigeait le débit à cette épaisseur et la vitesse de ligne nécessaire pour l'atteindre.
- Demandez des dessins de vis et de canons, le rapport longueur/diamètre, le taux de compression et la protection contre l'usure.
- Confirmez la largeur de la filière, la plage de réglage des lèvres et la conception du flux interne.
- Confirmez la capacité de refroidissement et la configuration de la pile de rouleaux à la vitesse de ligne maximale.
- Convenez d'un essai avec votre propre matériau et d'un plan d'échantillonnage : épaisseur sur toute la largeur, rendement, énergie par kilogramme, défauts de surface et taux de rebut au démarrage.
- Convenir de la portée et des délais de livraison des pièces de rechange pour les vis, les barillets, les lèvres de filière et les couvercles de rouleaux.
- Convenez de l'étendue du service : assistance à distance, mise en service sur site, formation des opérateurs et conditions de garantie.
Lignes personnalisées, service et pièces de rechange
Une configuration standard couvre rarement tous les produits. Lorsqu'un client a besoin d'une structure de couches différente, d'une largeur inhabituelle ou d'un agencement de coextrusion dédié, une ligne construite sur mesure est plus logique que de faire des compromis sur un modèle de catalogue. Jiangsu XieCheng Intelligent Equipment, basé dans la zone de développement économique de Jinhu à Huai'an, Jiangsu, construit des lignes de production standard et non standard. Le groupe auquel il appartient a été reconnu comme centre provincial de recherche en ingénierie pour les panneaux composites en aluminium classés au feu A2 et leurs équipements de production, et comme entreprise de crédit de qualité AA, ce qui constitue un contexte utile lorsque vous évaluez la profondeur de l'ingénierie plutôt que le seul prix.
Après la livraison, le support compte plus qu’une fiche technique. L'assistance à distance, le service sur site et la fourniture de pièces de rechange assurent le fonctionnement d'une ligne lorsqu'une vis s'use ou qu'une lèvre de la filière doit être remplacée, et ces délais de réponse doivent être inscrits dans le contrat. Vous pouvez contactez l'équipe d'ingénierie via la page de contact avec vos données matérielles, l’épaisseur cible et le rendement requis.
Les systèmes d'extrusion récompensent les décisions précoces. Choisissez la vis, la matrice, le contrôle de la pression et la capacité de refroidissement en fonction du matériau que vous utilisez réellement et de la tolérance réellement acceptée par vos clients, puis dimensionnez le laminage, le gaufrage et l'enroulement en conséquence. Cette séquence maintient le coût d'investissement lié à la production utilisable plutôt qu'aux numéros de brochure, et rend la consommation de jauge, de rebut et de matériaux prévisible dès le premier changement de production.