
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Dans l'industrie des matériaux de construction, une ligne ACP est une ligne de production continue de panneaux composites en aluminium (ACP). Si une recherche vous a amené ici alors que vous recherchiez le programme de connectivité abordable, veuillez noter que cet article couvre la signification manufacturière de l'ACP. Les lignes ACP transforment les bobines d'aluminium, le matériau de base, le film de liaison et le film protecteur en panneaux finis pour les façades de bâtiments, les revêtements muraux, les panneaux, les plafonds et les panneaux intérieurs. La décision d'acheter une ligne ACP affecte la qualité de vos produits, vos coûts d'exploitation et la flexibilité du marché pendant de nombreuses années. C’est pour cette raison que la sélection des équipements mérite plus d’attention qu’une simple comparaison de prix.
À quoi sert une ligne ACP
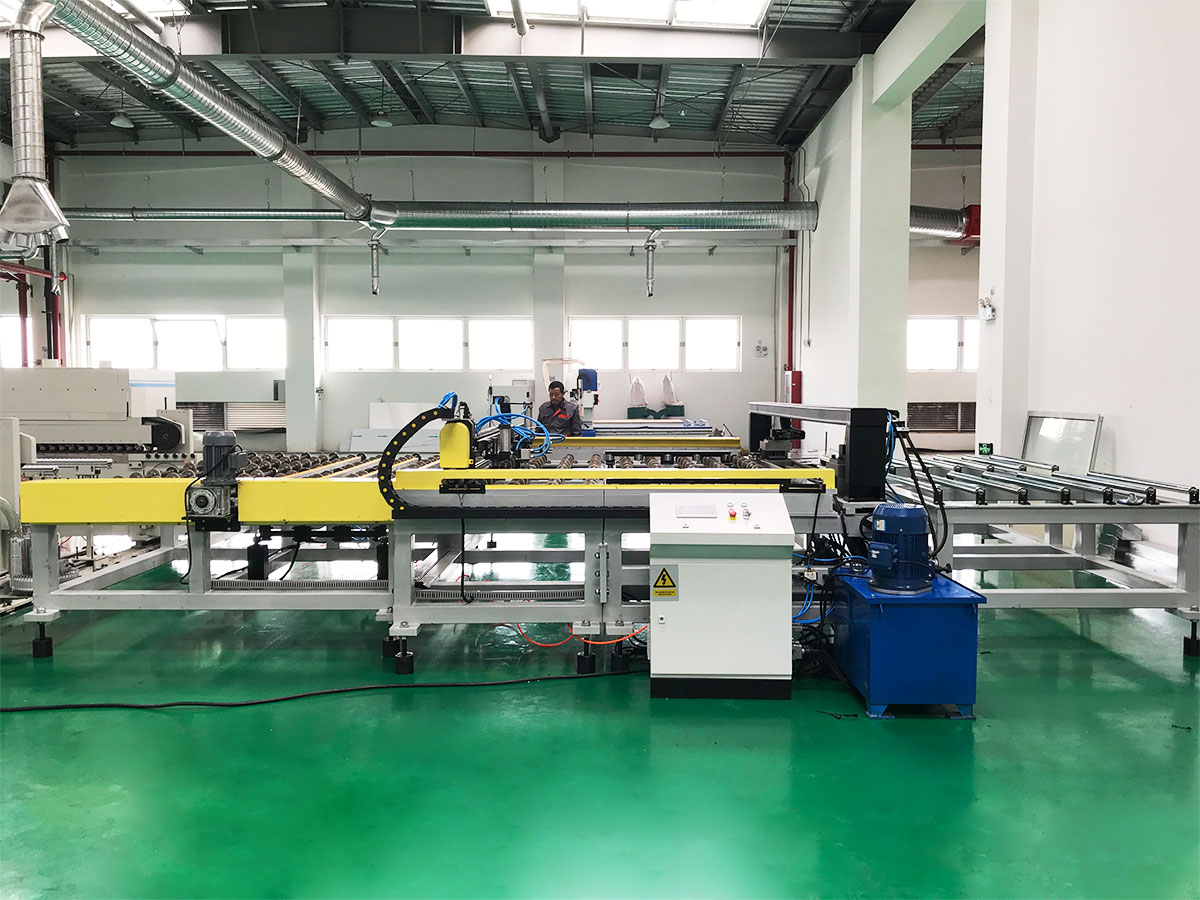
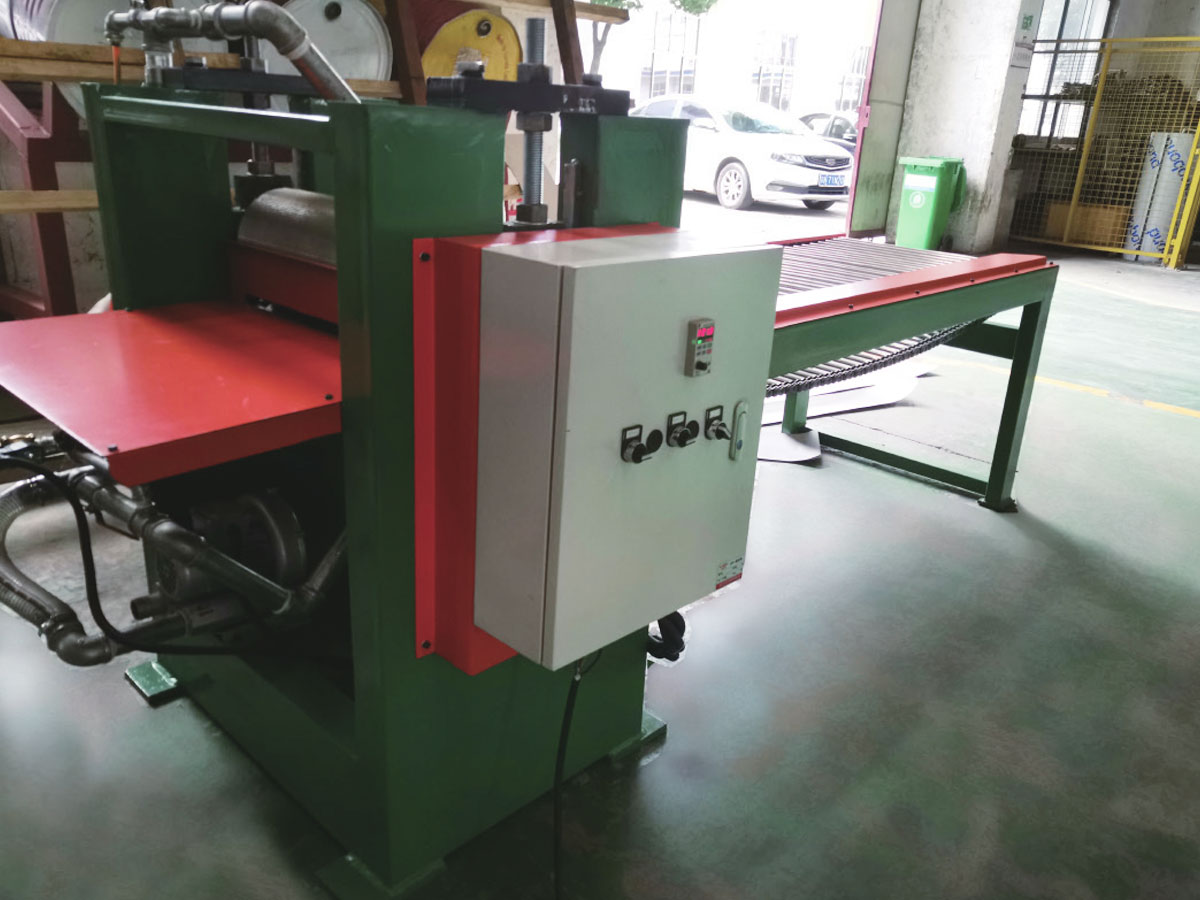
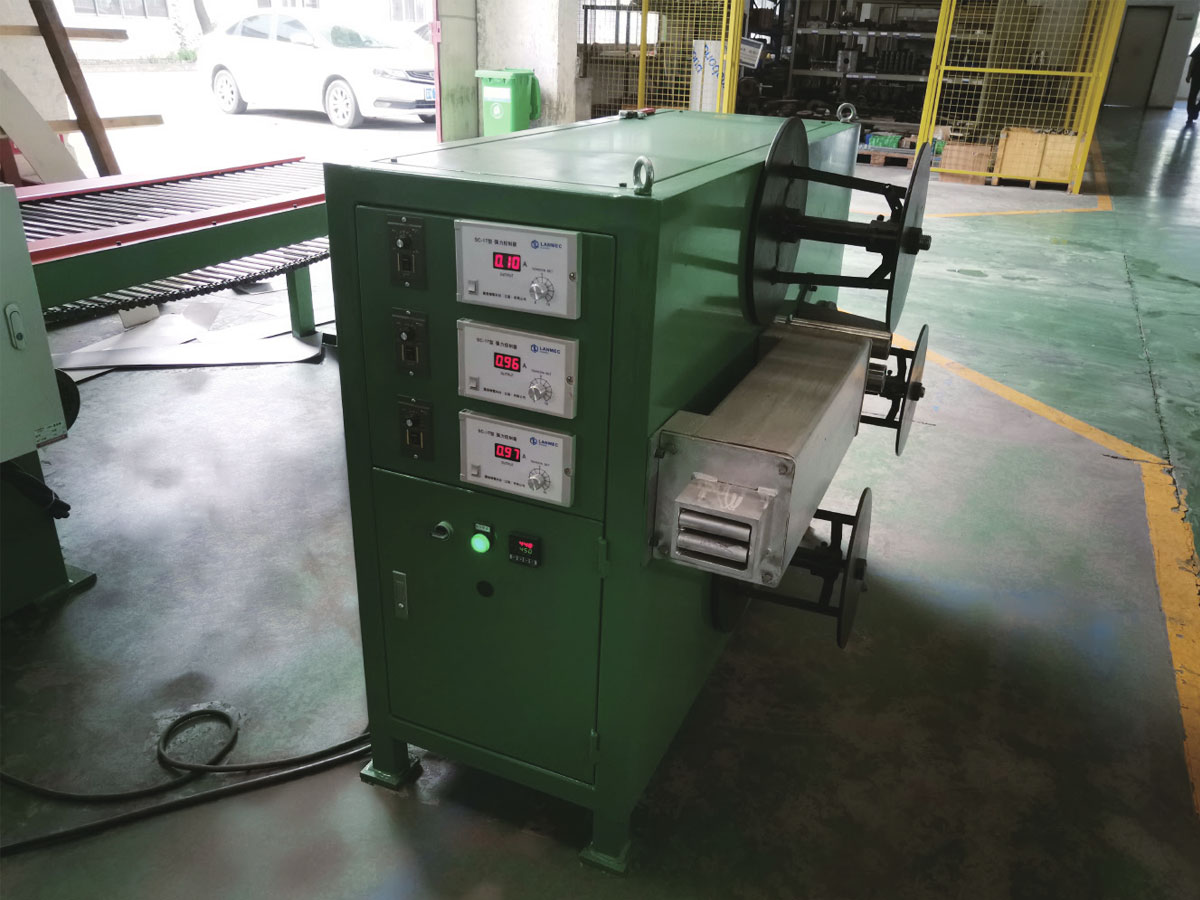
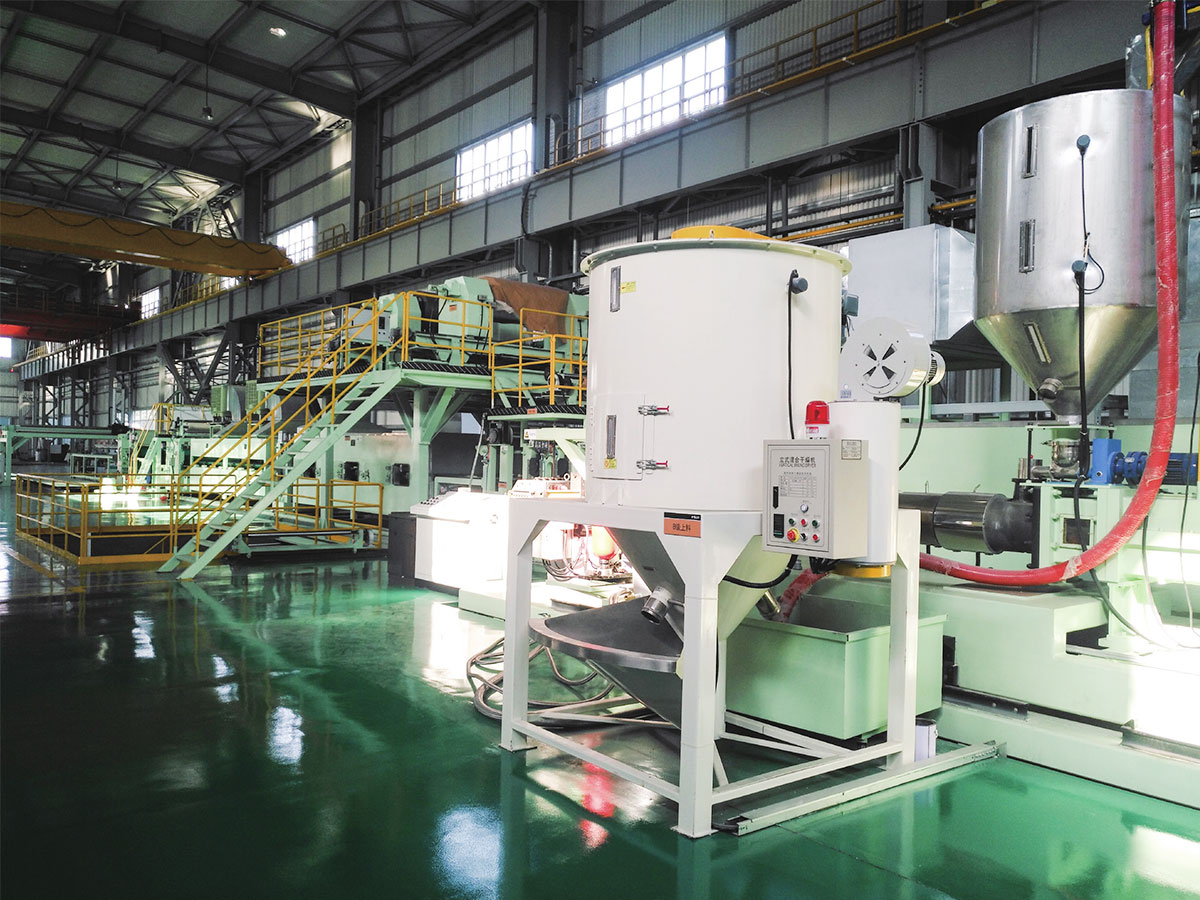
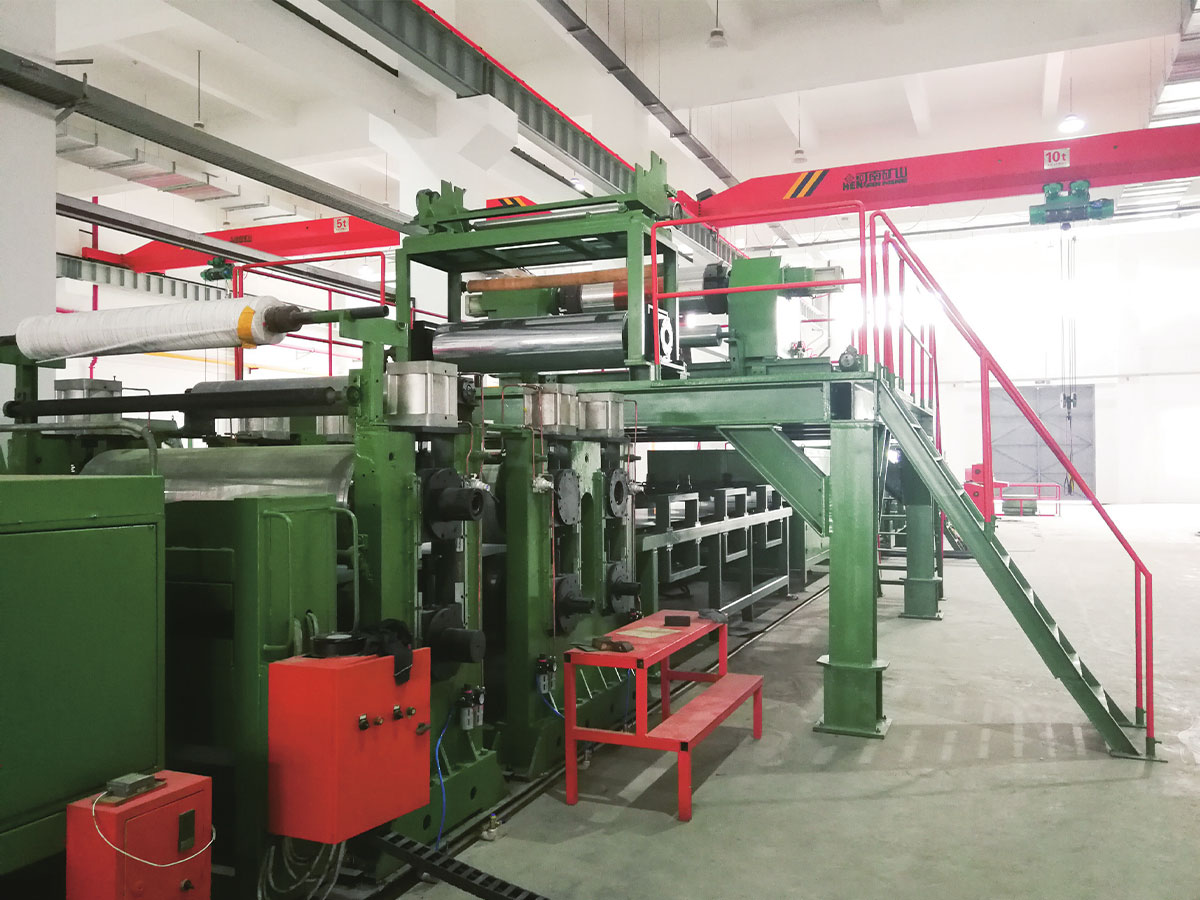
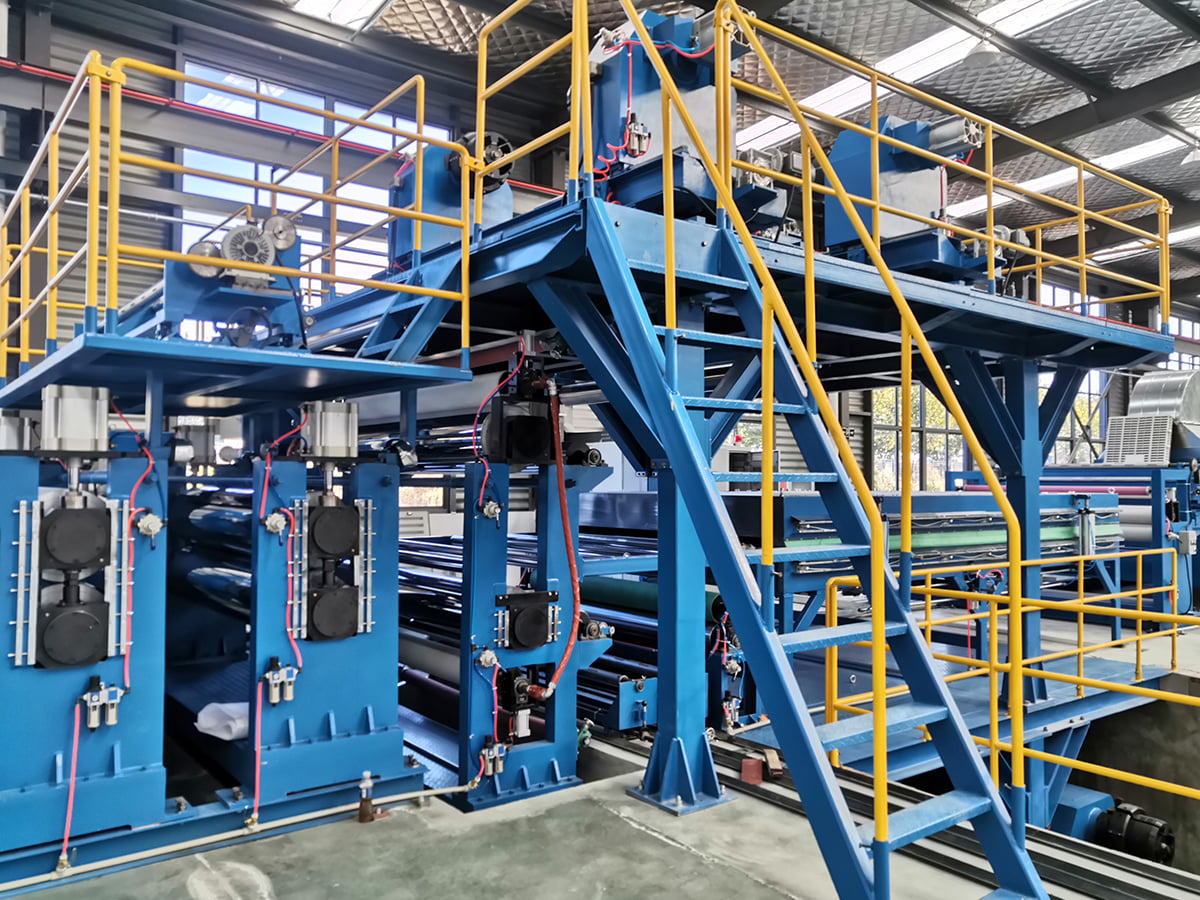
Une ligne ACP combine plusieurs étapes de processus en un seul flux contrôlé. Une ligne typique déroule une bobine d'aluminium, nettoie et prétraite la surface, applique un adhésif ou un film, stratifie le matériau de base entre deux peaux d'aluminium, refroidit le sandwich, coupe les bords et le coupe en panneaux. Certaines lignes ACP comprennent également des stations d'alimentation en films protecteurs, films pelables ou rouleaux de mandrins ignifuges. La ligne peut être disposée comme une unité feuille à feuille, une unité bobine à feuille ou une unité bobine à bobine. Chaque disposition modifie l'empreinte de la ligne, les besoins en main-d'œuvre et la sortie du panneau.
Le graphique à barres horizontales ci-dessus compare les vitesses de fonctionnement typiques de différentes configurations de lignes ACP. Il ne s'agit pas d'une spécification maximale, mais d'une moyenne de ce à quoi les opérateurs peuvent s'attendre lorsque la ligne produit avec un lot stable. La ligne PE ACP fonctionne généralement plus rapidement car le noyau en polyéthylène est facile à alimenter et se lamine à une température plus basse. Les lignes A2 sont plus lentes car les noyaux ignifuges à base minérale nécessitent un chauffage, une pression et une manipulation plus prudents. Les lignes A2 bobine à bobine conservent une bonne vitesse car elles évitent l’alignement et l’enfilage répétés des feuilles à chaque cycle. Des panneaux plus épais, des bobines d'aluminium plus lourdes et des postes d'inspection supplémentaires réduisent tous la vitesse moyenne.
Modules de base et flux de processus
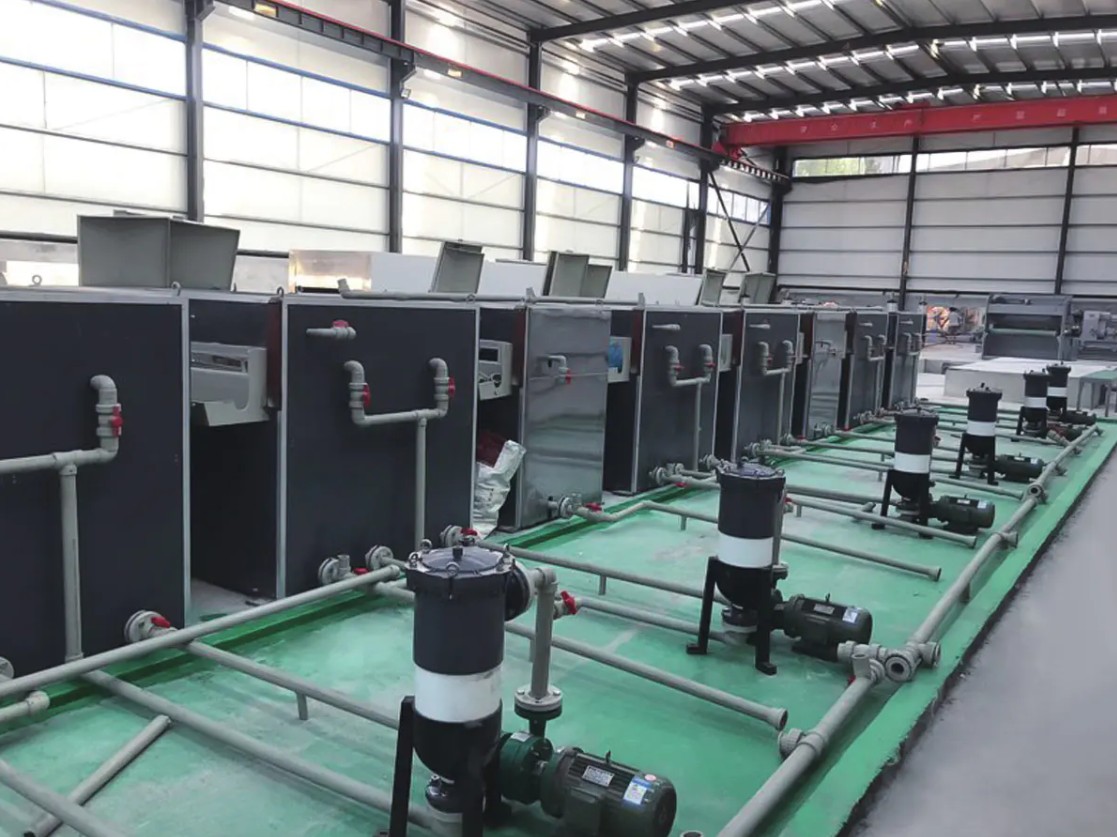
Les performances d'une ligne ACP sont déterminées par la façon dont chaque module fonctionne avec le suivant. Une erreur courante consiste à comparer uniquement l’unité de plastification, en ignorant l’unité de nettoyage, la station d’application d’adhésif et la section de découpe. Ces modules ont une influence directe sur la résistance au pelage, la qualité visuelle de la surface et la précision dimensionnelle. Le tableau suivant donne une vue simplifiée des principales étapes du processus et de leur impact sur la qualité.
| Module | Fonction | Impact qualité |
|---|---|---|
| Dérouleur | Alimente la bobine d’aluminium sous tension contrôlée | Une tension stable évite les rayures et la distorsion |
| Prétraitement et nettoyage | Prépare la surface en aluminium pour le collage | Une bonne adhérence dépend d'une surface propre et traitée chimiquement |
| Enduction au rouleau ou laminage par film | Applique un film adhésif ou polymère sur la face en aluminium | L'épaisseur uniforme du revêtement réduit les poches d'air et les problèmes de pelage. |
| Unité de plastification | Colle le noyau et la peau en aluminium sous la chaleur et la pression | La pression et l’écartement des rouleaux contrôlent la force d’adhérence finale |
| Convoyeur de refroidissement | Fixe la liaison et réduit le stress thermique | Un refroidissement inégal provoque une courbure et une contrainte résiduelle |
| Tailler et couper | Coupe les bords et coupe les panneaux à la longueur souhaitée | Une coupe précise détermine la tolérance dimensionnelle et l'équerrage |
Le message de ce tableau est simple : une ligne forte n’est pas une simple pression lourde ; c'est un système équilibré. Par exemple, une bonne section de prétraitement élimine les résidus d’huile et d’oxyde afin que l’adhésif puisse former une liaison stable. Si le revêtement adhésif est irrégulier, même le matériau de base le plus coûteux peut provoquer des bulles ou une séparation des bords. Si la section de refroidissement n'est pas assez longue, les panneaux peuvent ressortir chauds et se déformer lors de l'empilage. Lors d'une visite d'usine, demandez comment la ligne contrôle la tension, l'écartement des rouleaux, le chauffage, le refroidissement et la coupe à chaque étape.
Les fabricants qui traitent des rouleaux de noyau ignifuges A2 préfèrent souvent une ligne ACP bobine à bobine car le matériau de noyau est fourni sous forme de rouleau et les deux faces en aluminium sont laminées en continu.
 Ligne de production de panneaux composites métalliques bobine à bobine A2 Cette ligne traite des rouleaux à âme minérale ignifuges A2 dans un processus de laminage continu bobine à bobine, ce qui en fait un choix pratique pour les fabricants axés sur les panneaux de façade ignifuges. Voir le produit →
Lignes A2, B1 et PE ACP : en quoi elles diffèrent
La performance au feu est le premier facteur pris en compte par la plupart des acheteurs ACP. A2 est un grade de combustibilité limitée dans la classification européenne EN 13501-1 et est largement utilisé pour les façades extérieures des bâtiments où les codes de prévention des incendies limitent les matériaux combustibles. B1 est un grade ignifuge ; il contient toujours du polyéthylène mais avec des additifs qui ralentissent la propagation de la flamme. Les panneaux à âme PE n'ont aucune revendication particulière de résistance au feu et sont normalement utilisés pour la signalisation, la décoration intérieure et les projets de courte durée. Le matériau du noyau modifie non seulement les performances au feu, mais également la configuration de la ligne, les réglages de pression, le profil de chauffage et la vitesse.
Étant donné que les noyaux A2 et B1 ont des densités et des comportements de surface différents, une ligne de production doit être conçue pour gérer les deux sans temps de changement excessif. Une ligne de panneaux composites métalliques bidirectionnels est une réponse courante, car elle permet à l'opérateur de basculer entre un noyau minéral résistant au feu et un noyau en polyéthylène ignifuge. Cette configuration envoie également un signal clair aux clients : l'usine peut répondre aux changements des codes du bâtiment sans investir dans une deuxième ligne complète.
 Ligne de production de panneaux composites métalliques à double usage A2/B1 Cette ligne bidirectionnelle commute entre le noyau minéral A2 et le noyau extrudé PE/B1 sur une seule plate-forme, offrant une production flexible et une meilleure utilisation des équipements pour répondre aux exigences changeantes en matière de sécurité incendie. Voir le produit →
Le graphique radar ci-dessus ne remplace pas les données de tests en laboratoire, mais il permet d'identifier l'équilibre qu'offre chaque famille de produits. A2 remporte clairement les domaines de la sécurité incendie et de l'adéquation des façades, c'est pourquoi il est spécifié pour les bâtiments de grande hauteur et publics sur de nombreux marchés. B1 est une option équilibrée pour les panneaux muraux intérieurs, les panneaux publicitaires et les travaux d’aménagement de commerces de détail. Le PE est le matériau le plus malléable et le moins cher ; cependant, il ne doit être utilisé que là où les codes de prévention des incendies autorisent les noyaux combustibles. Utilisez cette comparaison comme point de départ, puis confirmez la certification réelle auprès de votre fournisseur de matériaux.
Les producteurs qui arrivent sur le marché avec des panneaux économiques choisissent souvent une ligne composite PE et B1 FR, car elle peut utiliser à la fois des âmes en polyéthylène standard et des âmes ignifuges jusqu'à une certaine épaisseur.
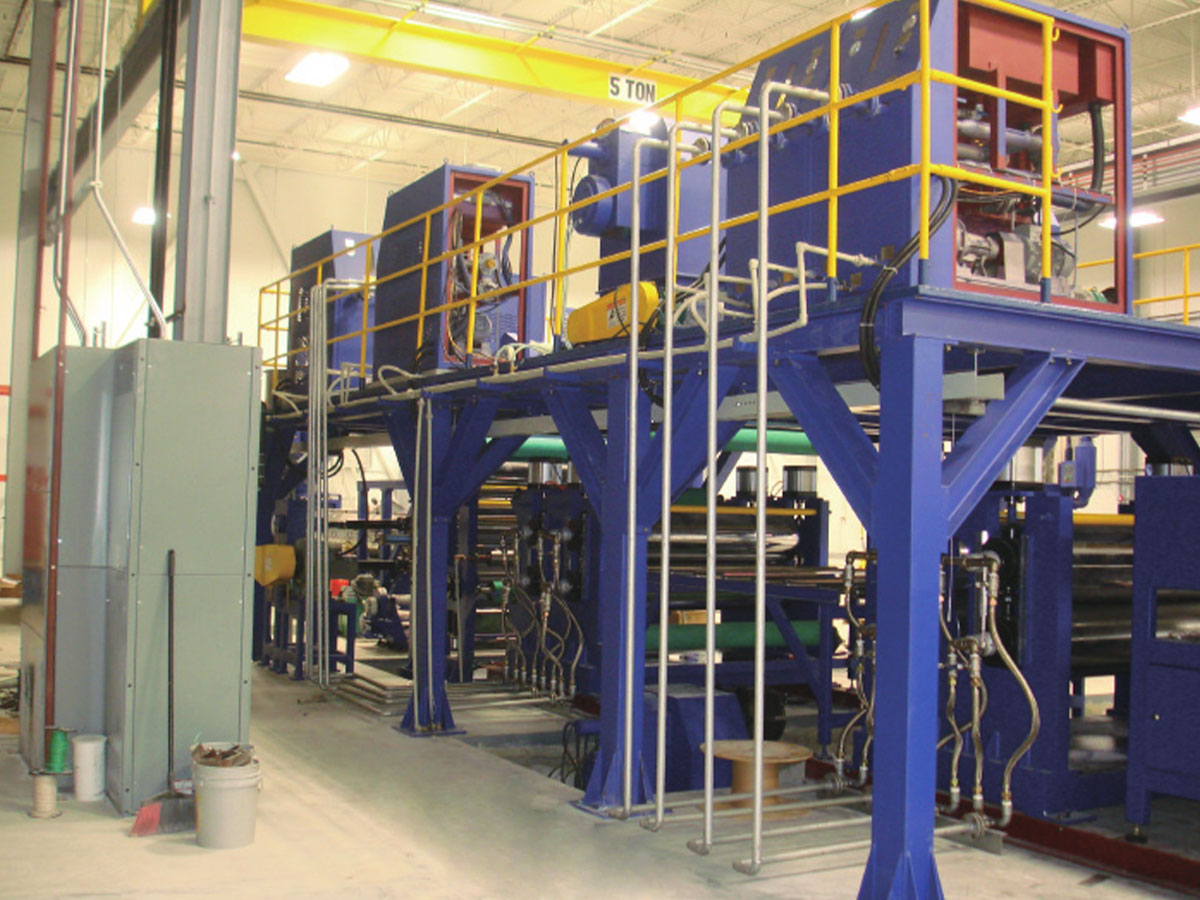 Ligne de production de composites ACP ignifuges PE/B1 Cette ligne de laminage thermique utilise des noyaux ignifuges PE et B1 standard, avec un contrôle PLC et plusieurs options de rouleaux pour équilibrer la planéité, l'efficacité et le coût de production. Voir le produit →
Des données de performance qui comptent
La meilleure façon de comparer les lignes ACP est de mettre un ensemble de chiffres à côté de la description du processus. Trois chiffres comptent dans chaque achat : la vitesse de la ligne, la consommation d'énergie et le taux de rebut. La vitesse détermine le nombre de mètres carrés que vous pouvez produire par équipe, mais la vitesse à elle seule ne vous dit pas si les panneaux restent plats et bien collés. La consommation d’énergie apparaît dans chaque facture d’électricité mensuelle, et une machine efficace permet de maîtriser ce coût. Le taux de rebut est le coût caché qui sépare souvent une ligne bien construite d’une ligne bon marché, car il affecte directement votre consommation de matériaux.
Le diagramme à colonnes ci-dessus montre la charge connectée approximative d'une ligne ACP de taille moyenne par module. Le prétraitement, qui comprend le nettoyage, le rinçage, le séchage et parfois le traitement chimique, a souvent la charge connectée la plus élevée car il fait fonctionner de nombreuses pompes et ventilateurs de séchage. L'unité de plastification est un autre gros consommateur car elle alimente les éléments chauffants et les rouleaux lourds. Le module de déroulement consomme moins d’énergie mais ne doit pas être ignoré car il doit fournir une tension précise. Les équipements de découpe et de manutention de sortie ajoutent une charge plus petite mais toujours mesurable. Lorsque vous comparez les lignes, demandez au fournisseur une liste complète de l’alimentation connectée par module et estimez l’utilisation par type de produit.
Comment choisir une ligne ACP
Commencez par votre plan produit, pas par la brochure de la machine. Définissez la largeur du panneau, la plage d'épaisseur, le type de noyau, la surface de couleur et la production hebdomadaire dont vous avez besoin. Faites ensuite correspondre la ligne à ces paramètres. Demandez-vous également combien de temps il faut pour passer d’une taille de panel à une autre, car de nombreuses commandes ACP sont petites et fréquentes. Une ligne qui traite une large gamme de tailles peut réduire les stocks même si sa vitesse maximale est inférieure.
- Largeur du panneau : typique 1 000 à 1 600 millimètres
- Épaisseur du noyau : typiquement 2 à 6 millimètres
- Tolérance d'épaisseur du panneau : environ plus ou moins 0,2 millimètre
- Finition de surface : PVDF, polyester et options de revêtement en bobine similaires
- Niveau d'automatisation : manuel, semi-automatique ou entièrement automatique avec contrôle PLC
La taille du lot influence le coût unitaire plus que ce à quoi de nombreux acheteurs s’attendent.
Le graphique linéaire ci-dessus montre une relation illustrative entre la taille du lot et le coût de production unitaire. Sur les petits lots, le temps de préparation, le changement de couleur, le nettoyage et les panneaux de test consomment une grande partie du temps de production. À mesure que la taille des lots augmente, ces coûts fixes sont répartis sur davantage de mètres carrés, de sorte que le coût moyen diminue rapidement. La forme de la courbe varie en fonction de la conception de la ligne, mais la tendance à la baisse constitue un point de départ fiable pour la planification des coûts. Si vos commandes sont petites, choisissez une ligne avec un changement de couleur rapide et des cycles de nettoyage courts, même si cela coûte plus cher au départ. Si vos commandes sont longues et répétitives, concentrez-vous davantage sur la vitesse de la ligne et le fonctionnement continu.
Pour une méthode de comparaison plus détaillée, consultez notre guide côte à côte pour comment choisir une ligne de production de panneaux composites métalliques haute performance . Le guide couvre les fiches techniques, les audits d'usine et les tests d'acceptation dans un langage pratique.
Expérience fournisseur qui affecte votre ligne
L'expérience en matière de construction d'équipements est visible dans des détails tels que l'alignement des rouleaux, la rigidité du châssis, le contrôle de la tension et les verrouillages de sécurité. Notre division de machines du Jiangsu est impliquée dans les équipements de panneaux composites en aluminium et de revêtement en bobine depuis 2004. La ligne de production de panneaux composites en aluminium A2 produite par notre société a été reconnue par la province du Jiangsu comme un premier équipement majeur et un composant clé. Ces détails sont importants car une ligne ACP doit fonctionner en continu pendant de longues périodes et de petits défauts de conception apparaissent généralement après la première année de production. En tant que filiale d'équipement de Jiangsu Aludeco New Materials, nous comprenons également le comportement des rouleaux de noyau A2, des bobines d'aluminium et des films adhésifs.
Une ligne ACP est un atout à long terme. Le bon choix dépend de votre marché, de vos besoins en matière de résistance au feu, de votre volume de production et de vos attentes en matière de support après-vente. Visitez une véritable usine de fabrication, inspectez les modules de ligne, demandez des données de processus et vérifiez les calendriers de livraison et d'installation. Si nous pouvons vous aider à comparer une ligne ACP pour la taille de votre panneau et votre budget, contactez notre équipe d'ingénierie . Nous pouvons traduire vos objectifs de production en une proposition de ligne pratique.