
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Une ligne de revêtement de sol SPC à cinq couches fonctionnant à une vitesse de cinq à six mètres par minute peut perdre un demi-quart de production au profit d'une dérive aussi petite qu'une épaisseur de 0,1 mm. L'opérateur le voit sur la palette finie, pas à la filière, et l'extrudeur a déjà poussé plusieurs centaines de mètres de planches hors spécifications. Le même motif apparaît sur les lignes de rubans CFRT, les lignes de revêtement de cuir PVC et PU et les lignes de laminage de composites métalliques. La machine est capable ; le processus n’est tout simplement pas corrigé assez rapidement.
C’est le cas réel de l’automatisation des machines d’extrusion. Il ne s’agit pas de remplacer les opérateurs, ni d’acheter le contrôleur le plus cher du marché. Il s'agit de fermer les boucles qui déterminent l'épaisseur, l'adhérence et la qualité de la surface, et de les fermer suffisamment rapidement pour qu'une correction se produise avant que le matériau ne soit gaspillé. Tout ce qui suit découle de cette seule idée.
Ce que couvre réellement l’automatisation des machines d’extrusion
Sur une ligne composite basée sur l'extrusion, l'automatisation est une pile de boucles de contrôle plutôt qu'une seule fonctionnalité. Une ligne peut être bien automatisée en un seul endroit et entièrement manuelle deux mètres en aval, c'est pourquoi deux usines utilisant des équipements similaires aboutissent à des rendements très différents. Les boucles les plus importantes sont :
- Alimentation et dosage du fondant : alimentation gravimétrique ou volumétrique de résine, charge et additif, maintenue dans une bande étroite afin que la vis n'ait jamais à compenser une gorge affamée.
- Vitesse de la vis et pression de fusion : la pression à l’entrée de la filière est le nombre qui révèle ce qui se passe à l’intérieur du canon, et elle doit déterminer la vitesse de la vis, et non l’inverse.
- Température du fût et de la filière : contrôle de zone avec une résolution suffisante pour maintenir la viscosité de la matière fondue stable sur une longue période, y compris le démarrage et les changements de matériaux.
- Contrôle de la jauge : une jauge d'épaisseur ou de grammage qui renvoie au réglage des lèvres de la filière, à l'écartement des rouleaux ou à la vitesse de la ligne, de sorte que la correction est automatique plutôt que initiée par l'opérateur.
- Synchronisation de la vitesse et de la tension : les rouleaux de tirage, de laminage, de gaufrage et d'enroulement suivent une référence principale, de sorte que la bande n'est ni étirée ni détendue.
- Enroulage, coupe et contrôle des bords : enroulement à tension constante et coupe automatique des bords qui maintiennent le rouleau fini vendable.
Ces boucles se situent à quatre niveaux pratiques. La commande manuelle repose sur la lecture des jauges par l'opérateur et la rotation des volants. Le contrôle de recette en boucle ouverte stocke les paramètres par produit mais ne réagit pas à la dérive. Le contrôle en boucle fermée avec un manomètre ou un capteur de pression se corrige tout seul. La supervision complète ajoute l'enregistrement des données, les alarmes et la traçabilité, ce qui est généralement la première chose qu'un audit client demande à voir.
Là où l’automatisation rapporte en premier
Les budgets d’automatisation étant limités, l’ordre des dépenses compte plus que le total. Dans la plupart des usines de composites, le contrôle du gabarit et le contrôle de la tension remboursent leur coût plus rapidement que toute autre chose, car ils attaquent les rebuts et les déclassements, qui sont visibles quotidiennement dans le bilan. Le temps de changement et la consommation d’énergie viennent généralement en deuxième position.
| Boucle de contrôle | Fonctionnement manuel | Fonctionnement en boucle fermée | Principal effet financier |
|---|---|---|---|
| Épaisseur et grammage | Correction après avoir repéré la dérive | Correction continue du signal de jauge | Moins de rebuts, moins de déclassements, plus de compteurs vendables |
| Pression de fusion et vitesse de vis | Ajustements en fonction des variations de pression | Pression maintenue comme variable contrôlée | Dimensions stables, moins de rebuts au démarrage |
| Tension de la toile | Relâchement ou étirement visible à des vitesses plus élevées | Tension maintenue par le retour du danseur ou de la cellule de charge | Moins de rides, une meilleure adhérence, moins de cassures |
| Zonage de température | Les lectures dérivent à mesure que les conditions ambiantes changent | Contrôle PID sur chaque zone | Finition de surface constante d'un poste à l'autre |
| Changement de recette | Valeurs réglées manuellement, plusieurs compteurs d'essai | Paramètres stockés rappelés en une seule étape | Temps d'arrêt plus courts entre les qualités de produits |
Un moyen simple d'évaluer les dépenses consiste à mesurer le taux de rebut et le taux de déclassement sur un mois, puis à estimer dans quelle mesure chacun est dû à la variation d'épaisseur, de tension ou de température. L'automatisation qui supprime la moitié de cette variation est généralement rentable en deux ans sur une ligne fonctionnant en deux ou trois équipes.
Faire correspondre le niveau d'automatisation au produit que vous fabriquez
Différents produits d'extrusion et de stratification donnent la priorité à différentes boucles. Un ensemble de contrôle idéal pour un matériau peut être surdimensionné, ou simplement orienté vers la mauvaise variable, pour un autre.
Lignes CFRT et composites thermoplastiques
Sur les lignes thermoplastiques renforcées de fibres continues à base de PET ou de PP, l'extrudeuse doit plastifier le polymère et imprégner la mèche de fibres en un seul passage. La stabilité de la pression de fusion et la température d'imprégnation déterminent si le ruban est complètement mouillé, tandis que la tension du mèche décide si la fibre reste là où elle a été placée. L'automatisation consiste ici principalement à maintenir trois variables stables en même temps que la vitesse de la ligne augmente, et à les enregistrer afin qu'un client puisse voir la fenêtre de processus derrière un rouleau livré.
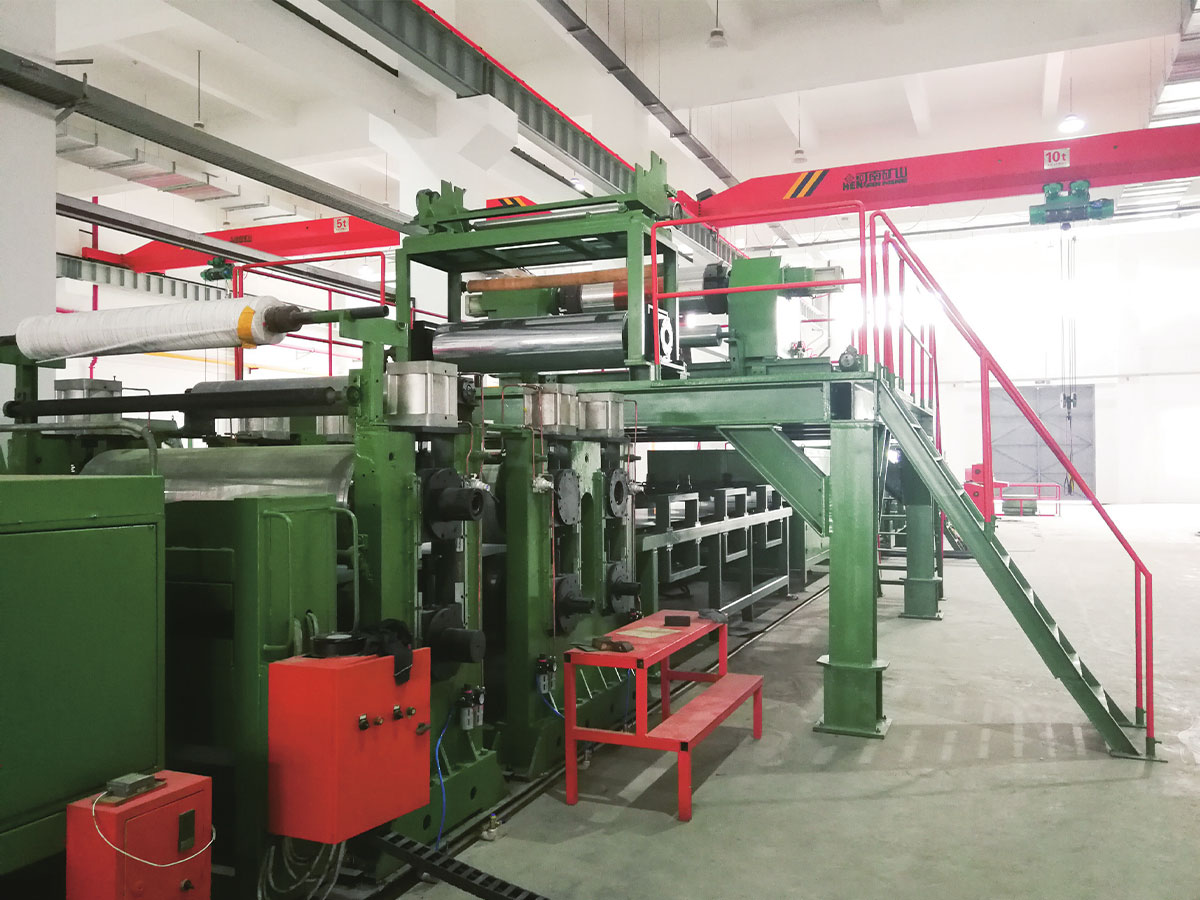
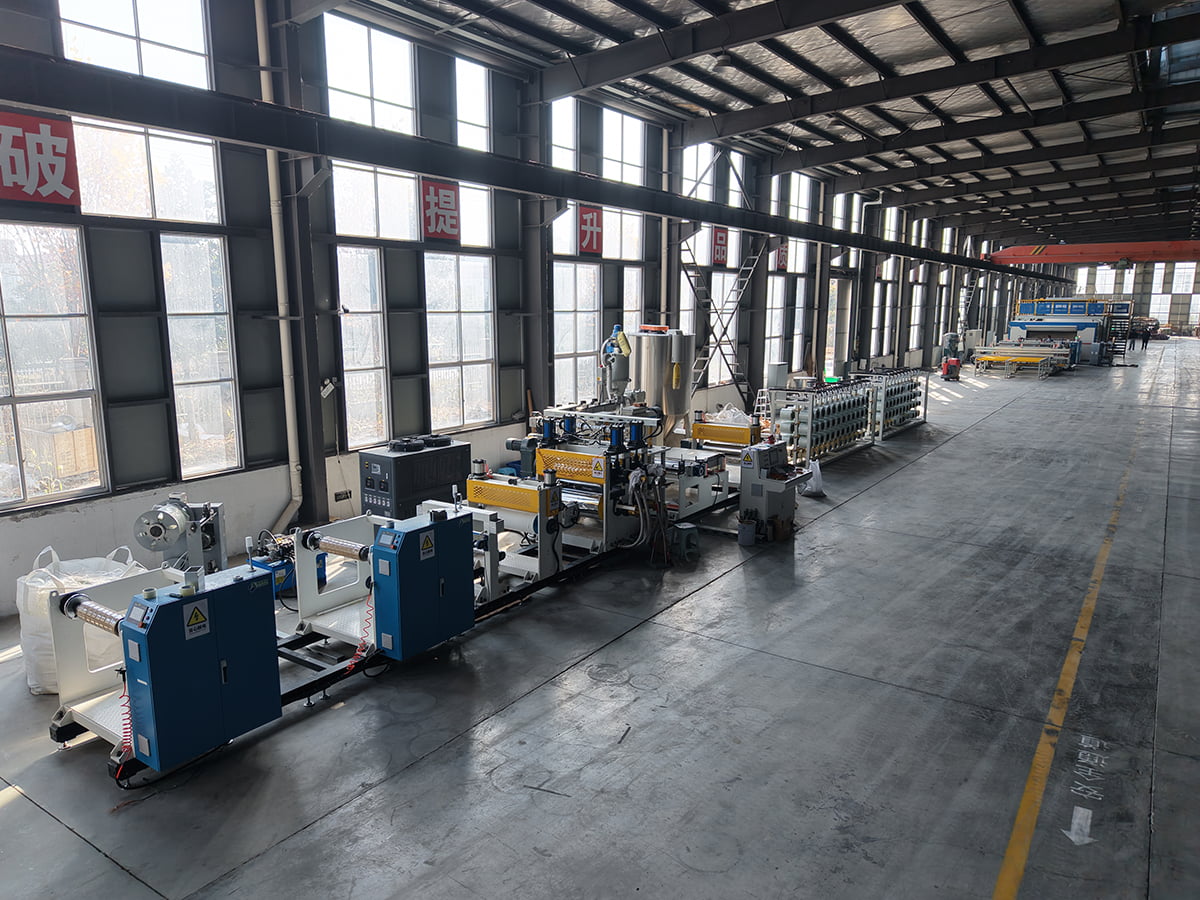 Ligne de production de matériaux composites PET/PP CFRT Passez en revue cette ligne de production OEM PET/PP CFRT pour thermoplastique renforcé de fibres continues, où une pression de fusion, une température d'imprégnation et une tension de mèche stables permettent une sortie de bande constante. Voir le produit →
Lignes de revêtement de sol SPC et stratifiés PVC
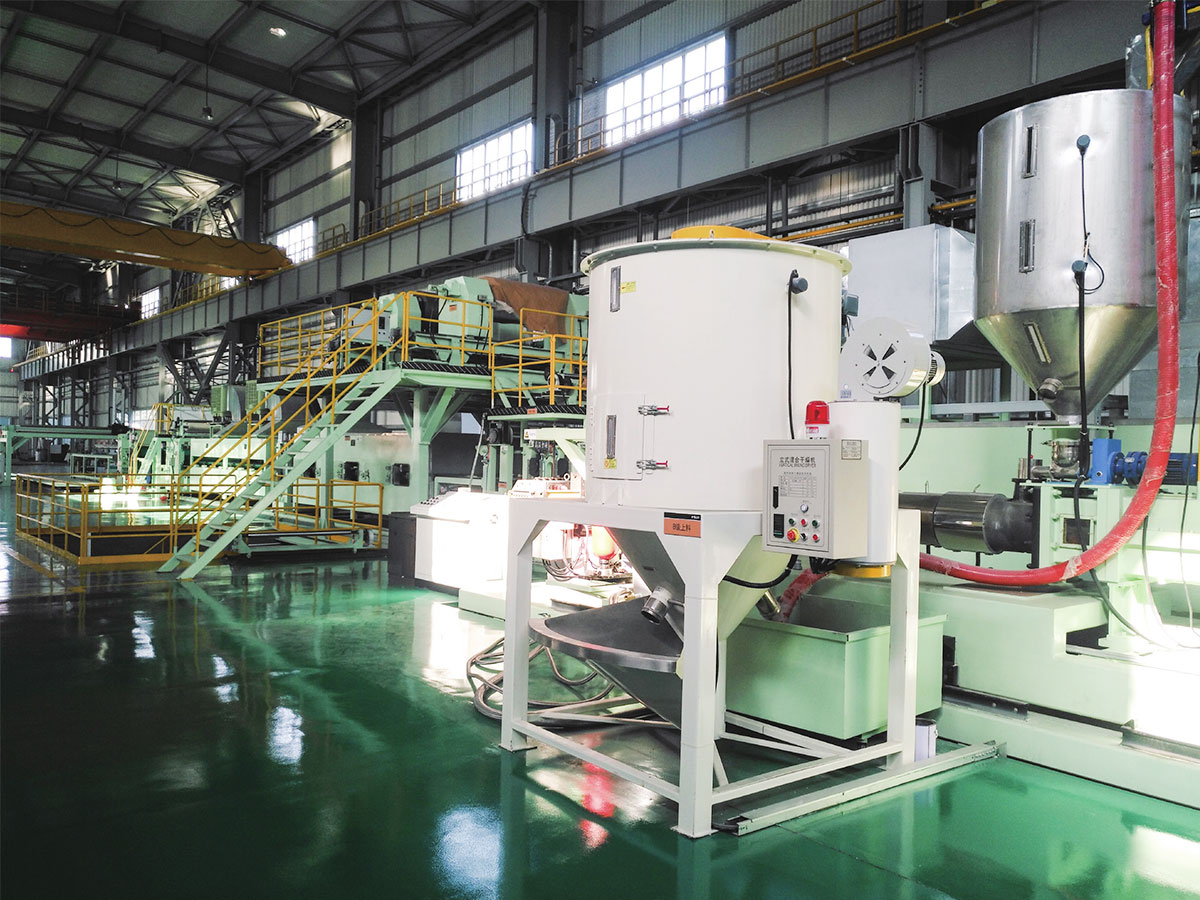
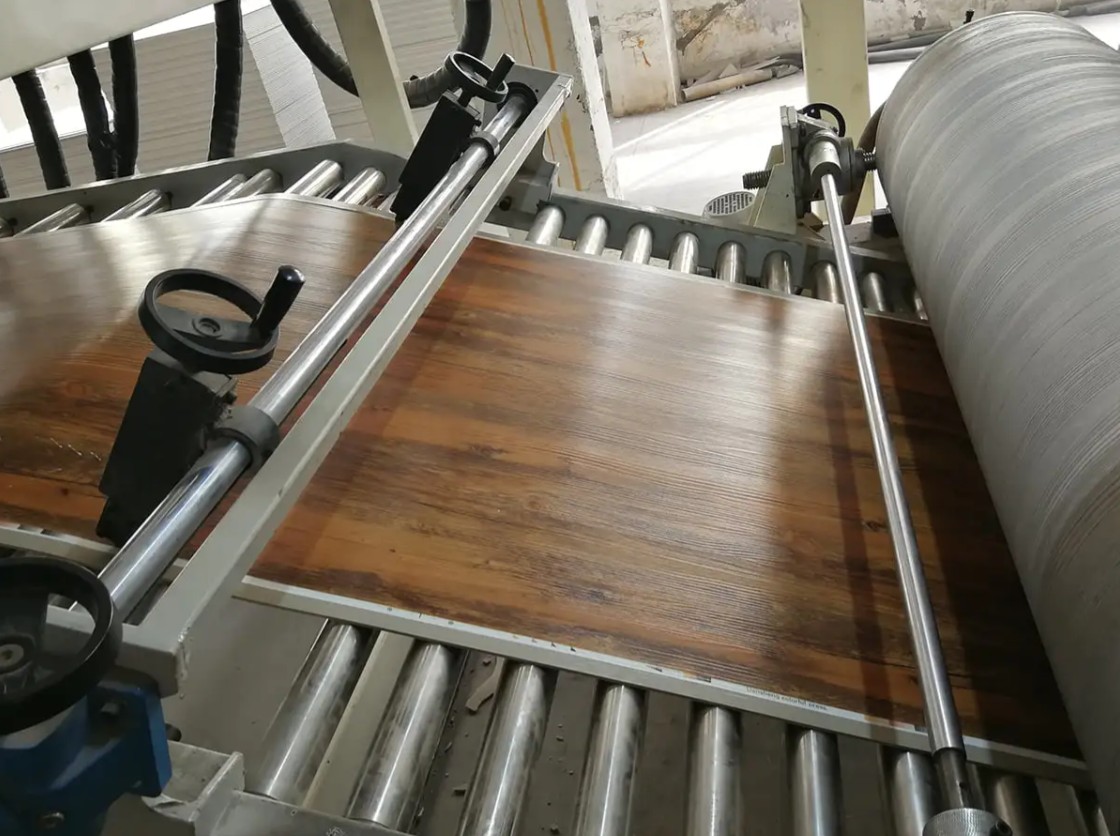
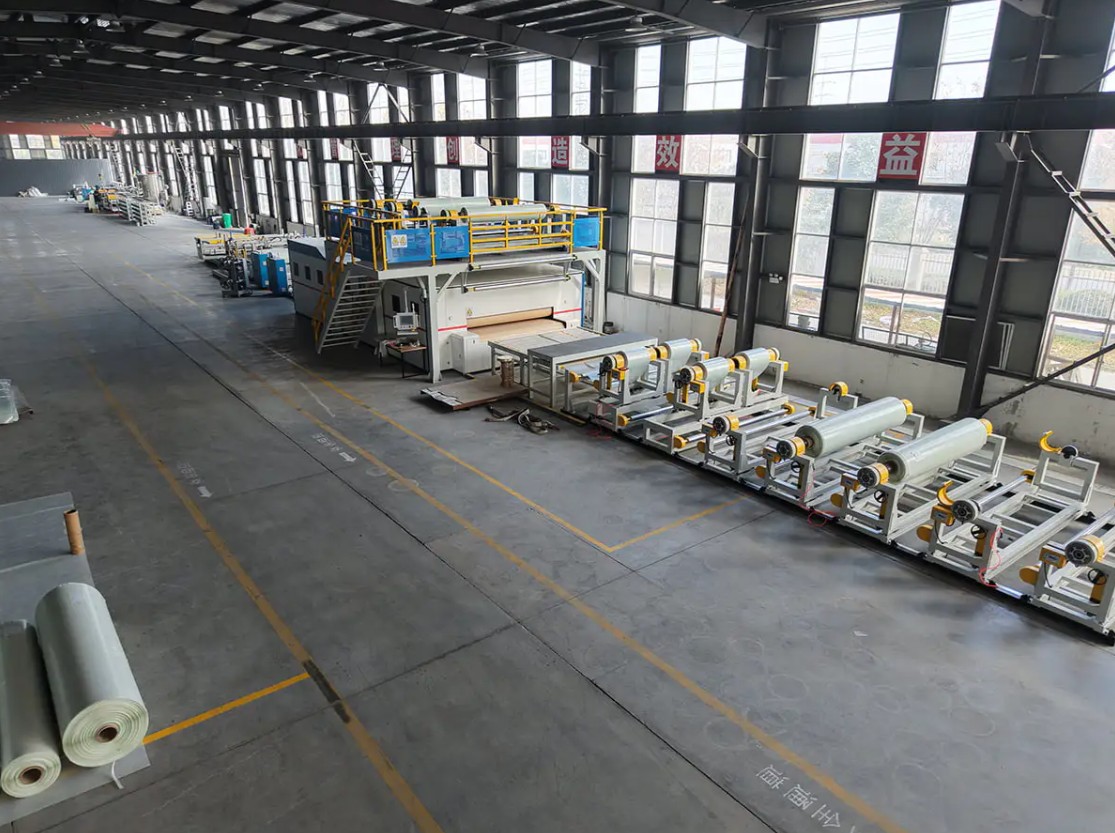
La production de planches SPC combine une extrudeuse avec une calandre et une section de stratification. Le contrôle de l'épaisseur commence au niveau de la matrice mais se termine au niveau de l'espace entre les rouleaux, et les deux doivent être réglés ensemble. La variation de densité, la profondeur de gaufrage et la température de laminage sont les sources habituelles de plaintes des acheteurs de revêtements de sol. L'automatisation utile est donc celle qui maintient l'écartement des rouleaux et la température du laminateur sous contrôle en boucle fermée plutôt que sur un volant. Les acheteurs qui planifient une nouvelle ligne peuvent revoir la séquence de processus de base dans cet aperçu d'une ligne de production de panneaux stratifiés en PVC avant de se mettre d'accord sur la portée du contrôle.
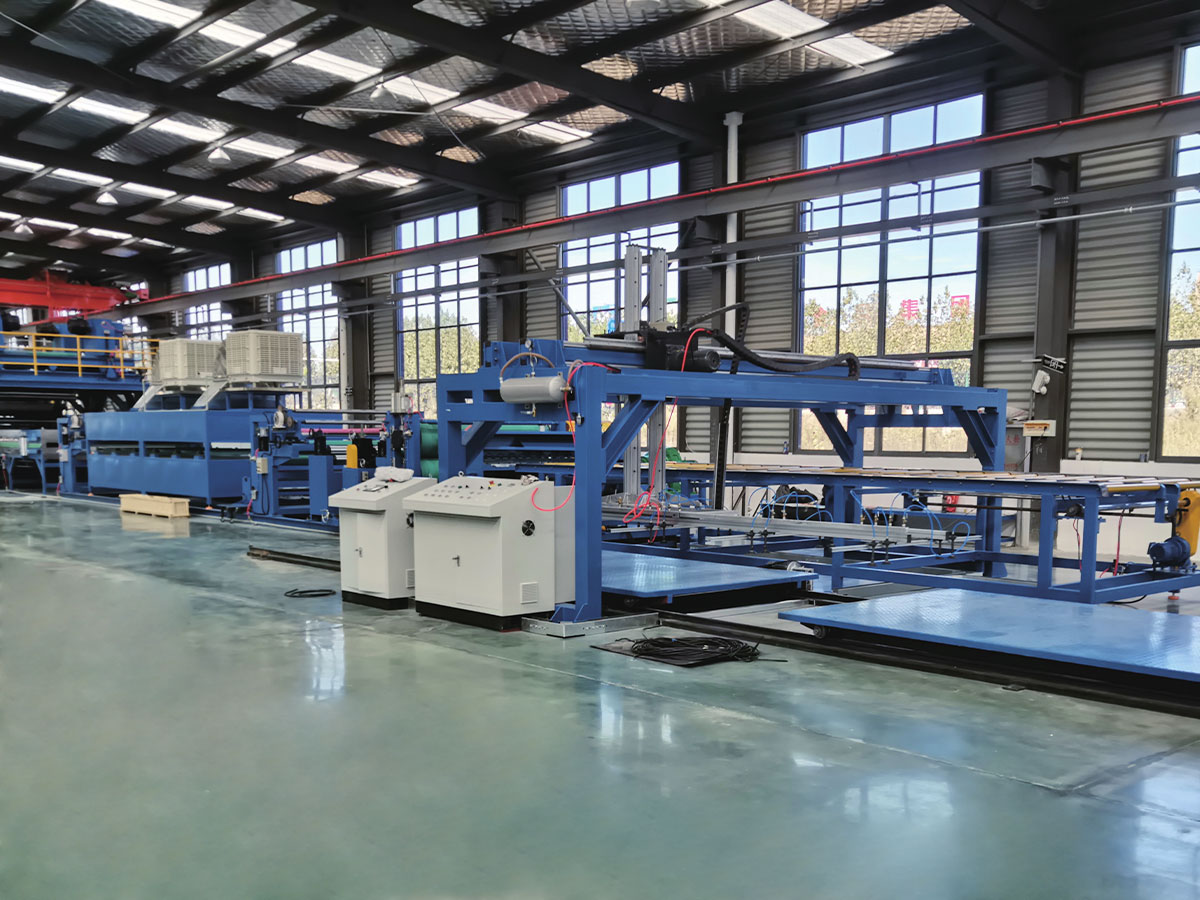
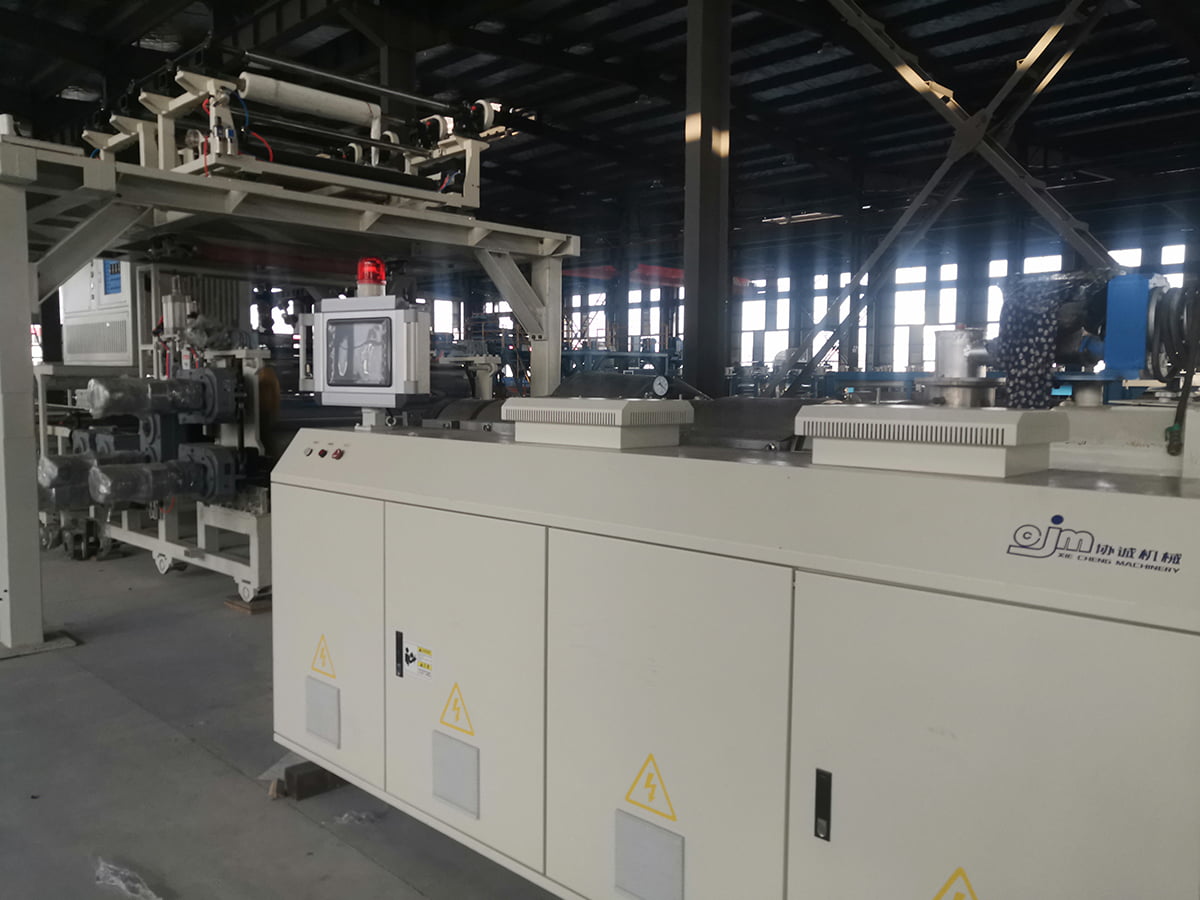 Ligne de production de revêtements de sol OEM PVC/WPC/SPC Passez en revue cette ligne de revêtement de sol OEM SPC pour l'extrusion, le calandrage, le laminage et le gaufrage intégrés, avec une précision d'épaisseur de base de ± 0,1 mm et un contrôle PLC/IHM. Voir le produit →
Lignes de revêtement de cuir PVC et PU
Les lignes de revêtement et de gaufrage vivent ou meurent en fonction du poids du revêtement et de la température des rouleaux. Une tête de couchage qui varie de quelques grammes par mètre carré produit des différences de teinte visibles après le gaufrage et relâche la tension du papier qui dérive produit une erreur de repérage. Le poids du revêtement en boucle fermée, la température du rouleau de gaufrage et le contrôle de la tension multizone sont les trois éléments sur lesquels il convient d'insister.
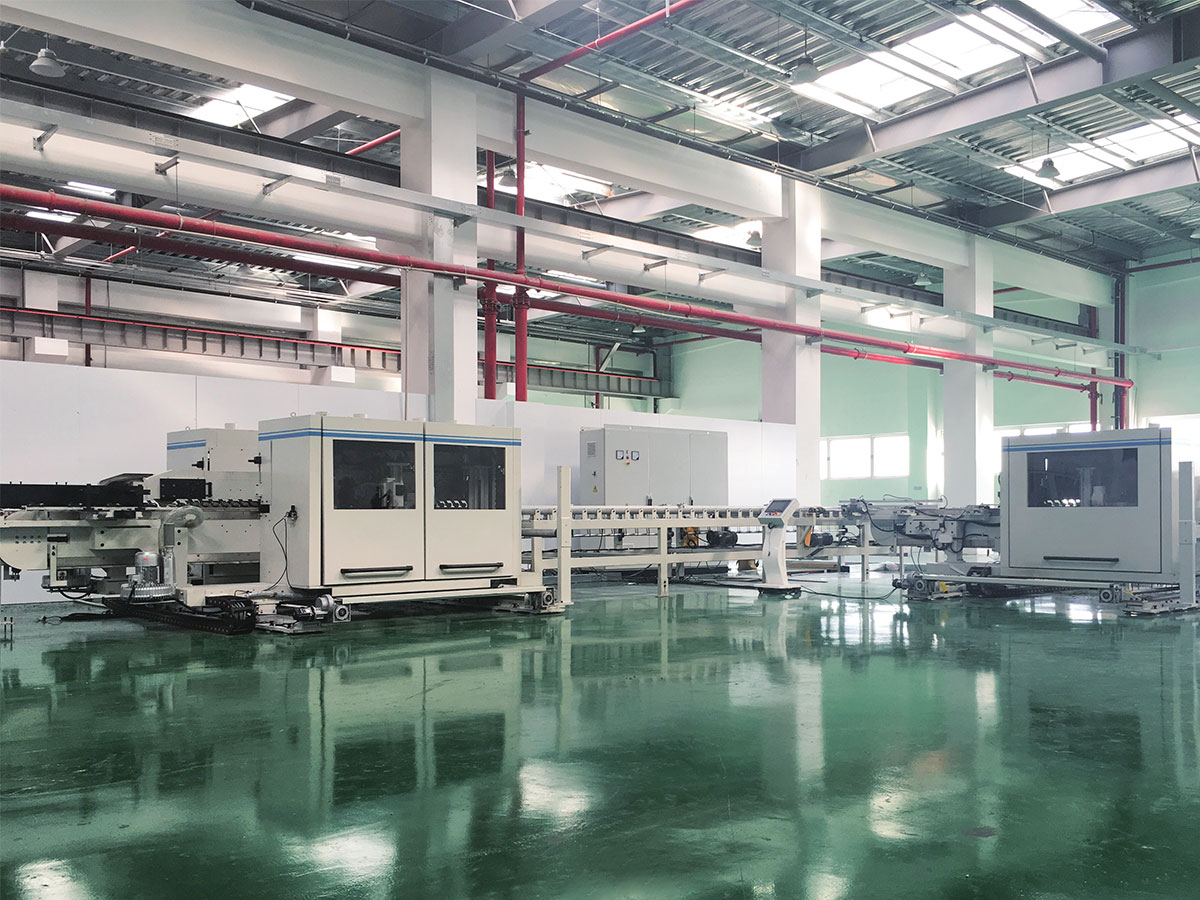
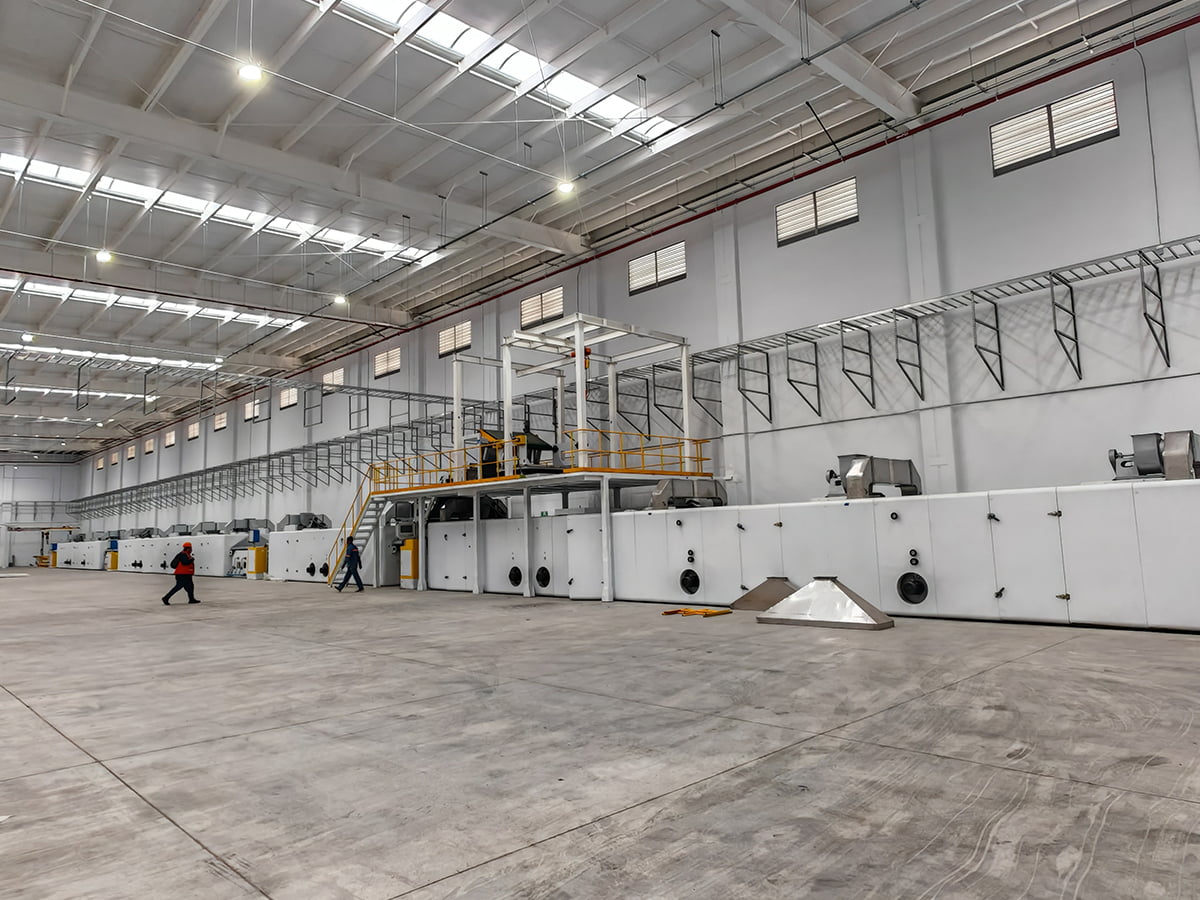 Ligne de gaufrage et de revêtement de cuir OEM PVC/PU Passez en revue cette ligne de revêtement et de gaufrage de cuir OEM PVC/PU ; le poids du revêtement, la température du rouleau de gaufrage et le contrôle de la tension multizone sont essentiels pour un résultat constant. Voir le produit →
Lignes de panneaux composites métalliques et de prélaquage en continu
Ces lignes laminent plutôt qu'extrudent, mais l'architecture de contrôle est la même : température du rouleau de laminage, tension du film adhésif, vitesse de la ligne et synchronisation du décollage. Étant donné que le résultat est souvent un panneau résistant au feu, la traçabilité compte autant que la tolérance. Un enregistrement enregistré de la température, de la vitesse et de la tension par bobine fait souvent la différence entre la réussite et l'échec d'un audit client.
Que faut-il écrire dans un contrat d'achat
La plupart des litiges liés à l'automatisation proviennent d'une spécification qui nomme une marque de contrôleur et rien d'autre. Ces éléments méritent d’être définis par écrit avant toute commande :
- Variables contrôlées et capteurs : quelles boucles sont fermées, avec quel type de capteur, plage et précision.
- Tolérances d'acceptation : l'épaisseur, le poids du revêtement ou la bande de tension que la ligne doit maintenir lors d'un passage surveillé, à une vitesse et un matériau indiqués.
- Matériel de démonstration et durée : combien de mètres, sur combien d'heures, avec quelle séquence de démarrage et de changement.
- Gestion des recettes : combien de produits peuvent être stockés, qui peut modifier les paramètres et si les modifications sont enregistrées.
- Sortie des données : le format des enregistrements de production et s'ils peuvent être exportés pour un audit client.
- Ouverture du contrôleur : si le programme, les écrans IHM et la liste des pièces de rechange sont transmis et si l'intégration par des tiers est autorisée.
- Conditions d'accès et de service à distance, y compris les temps de réponse et les pièces de rechange fournies avec la ligne.
Des erreurs d'intégration qui coûtent des mois
- Automatiser l'extrudeuse mais laisser le transport manuel, de sorte que la boucle fermée combat une section incontrôlée en aval.
- Dimensionner la jauge pour la plage de démarrage plutôt que pour la plage de fonctionnement, ce qui limite la résolution exactement lorsqu'elle est nécessaire.
- Ignorer l'état mécanique : une vis usée ou une chaîne d'entraînement détendue ne peuvent pas être corrigées par un meilleur logiciel.
- Choisir un contrôleur que l'équipe de maintenance locale ne peut pas entretenir ou accepter un programme verrouillé sans documentation.
- Mise en service sur une seule qualité de produit, puis découverte que la qualité suivante nécessite une plage de contrôle que les capteurs ne peuvent pas couvrir.
L'automatisation ne s'arrête pas à l'armoire de commande
Quel que soit le système de contrôle, une ligne ne reste productive que si l'aspect mécanique, les pièces de rechange et la connaissance des processus restent disponibles, et c'est là que le choix du fournisseur compte autant que le matériel. JiangSu XieCheng Intelligent Equipment construit des lignes de composites et de revêtement à partir de sa base dans la zone de développement économique de Jinhu, Huai'an, Jiangsu. Sa gamme s'étend des équipements de panneaux composites métalliques A2 et B1 et des lignes de revêtement de bobines métalliques aux lignes CFRT, SPC pour revêtements de sol et cuir PVC/PU, ainsi que des équipements non standard pour les processus que les machines standard ne peuvent pas couvrir. Le groupe derrière lui exploite un centre provincial de recherche en technologie d'ingénierie pour les panneaux composites en aluminium ignifuges de qualité A2 et leurs équipements de production, et sa ligne de production de panneaux composites en aluminium A2 a été reconnue comme le premier ensemble d'équipements majeurs au niveau provincial. La société fournit également des bobines à noyau ignifuge A2, des bobines d'aluminium revêtues et des films adhésifs polymères, ce qui est important lorsqu'une nouvelle ligne nécessite des matières premières adaptées au lieu d'une recherche par essais et erreurs.
Après la livraison, l'assistance est répartie entre le diagnostic à distance, le service sur site et la fourniture de pièces de rechange. Avant qu'une ligne ne soit spécifiée, il vaut la peine d'envoyer les spécifications du produit, la vitesse cible et la bande de tolérance requise au fournisseur d'équipement et de demander une étendue de contrôle qui leur correspond, car cette conversation en révèle généralement plus que n'importe quelle brochure. Vous pouvez le démarrer via notre page de contact.