
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Le terme « composites 3A » apparaît dans de nombreux contextes. Pour les architectes et les constructeurs, cela rappelle l’entreprise à l’origine de certaines des marques de panneaux composites en aluminium les plus utilisées au monde. Pour un fabricant, cependant, le nom soulève une question plus pratique : que faut-il pour produire des panneaux composites qui répondent aux mêmes classements au feu, tolérances de planéité et qualité de surface qui ont fait des composites 3A une référence en ingénierie de façade ? La réponse réside moins dans la science des matériaux seule que dans la technologie de production continue qui transforme les bobines d'aluminium et les matériaux de base résistants au feu en un panneau collé fini. Choisir la bonne ligne de production de panneaux composites C’est là que cette question trouve une réponse pratique.
La signification des composites 3A dans la production de panneaux
Avant d’évoquer la production, il est utile de définir le référentiel. Les composites 3A, en tant que famille de produits, comprennent des panneaux composites en aluminium avec des âmes A2 en polyéthylène, ignifuges et chargées de minéraux ; matériaux d'âme rigides en mousse et balsa pour la construction en sandwich ; et feuilles imprimables utilisées dans la signalisation et l'affichage graphique. Pour quiconque produit des panneaux à des fins commerciales, le plus important d’entre eux est le panneau composite en aluminium résistant au feu. Les performances d'un tel panneau sont déterminées par trois variables : la teneur en minéraux de l'âme, la force d'adhérence entre les peaux d'aluminium et l'âme et la tolérance d'épaisseur sur toute la longueur du panneau. Ces trois variables sont décidées par la chaîne de production, et non par les seules matières premières.
Ce tableau compare la part des charges minérales dans trois types de noyaux courants. Un noyau en polyéthylène standard contient environ 30 pour cent de charge minérale, ce qui lui confère un poids léger et une bonne formabilité, mais un mauvais comportement au feu. Un noyau B1 ignifuge augmente la part minérale à environ 65 pour cent grâce à l'utilisation d'hydroxyde d'aluminium et d'autres charges ininflammables. Un noyau A2 doit contenir au moins 90 % de minéraux pour réussir le test d'incombustibilité défini par les classes européennes de sécurité incendie. Dans la pratique, de nombreux producteurs de panneaux visent un noyau contenant 92 % de minéraux, comme illustré ici. Le passage de 65 à 92 pour cent modifie non seulement la chimie mais également la façon dont le matériau de base s'écoule, se comprime et se lie au sein d'une ligne de production continue. C'est pourquoi une ligne compatible A2 ne peut pas simplement être la même ligne B1 fonctionnant avec un matériau différent ; la conception de la machine, le profil de chauffage et la pression des rouleaux doivent tous être adaptés.
Classement au feu A2 : la nouvelle référence
La classification A2 est importante car les façades de grande hauteur et les bâtiments publics en Europe, au Moyen-Orient et de plus en plus en Asie spécifient désormais des panneaux classés A2. Le noyau doit contenir au moins 90 pour cent de matières minérales et des composants organiques limités, afin que le panneau ne contribue pas à un incendie. Cette tendance a des conséquences pratiques sur les achats d’équipements. Un fabricant qui achète une ligne capable de produire uniquement des âmes PE ou B1 sera exclu du segment à la croissance la plus rapide du marché des panneaux composites. Chaque grand projet de façade pré-qualifie le panneau en demandant un certificat d'essai incendie. Si votre ligne de production ne peut pas fournir de matériau A2 avec une teneur en minéraux constante, aucun certificat ne sera utile.
Ce que décide réellement la chaîne de production
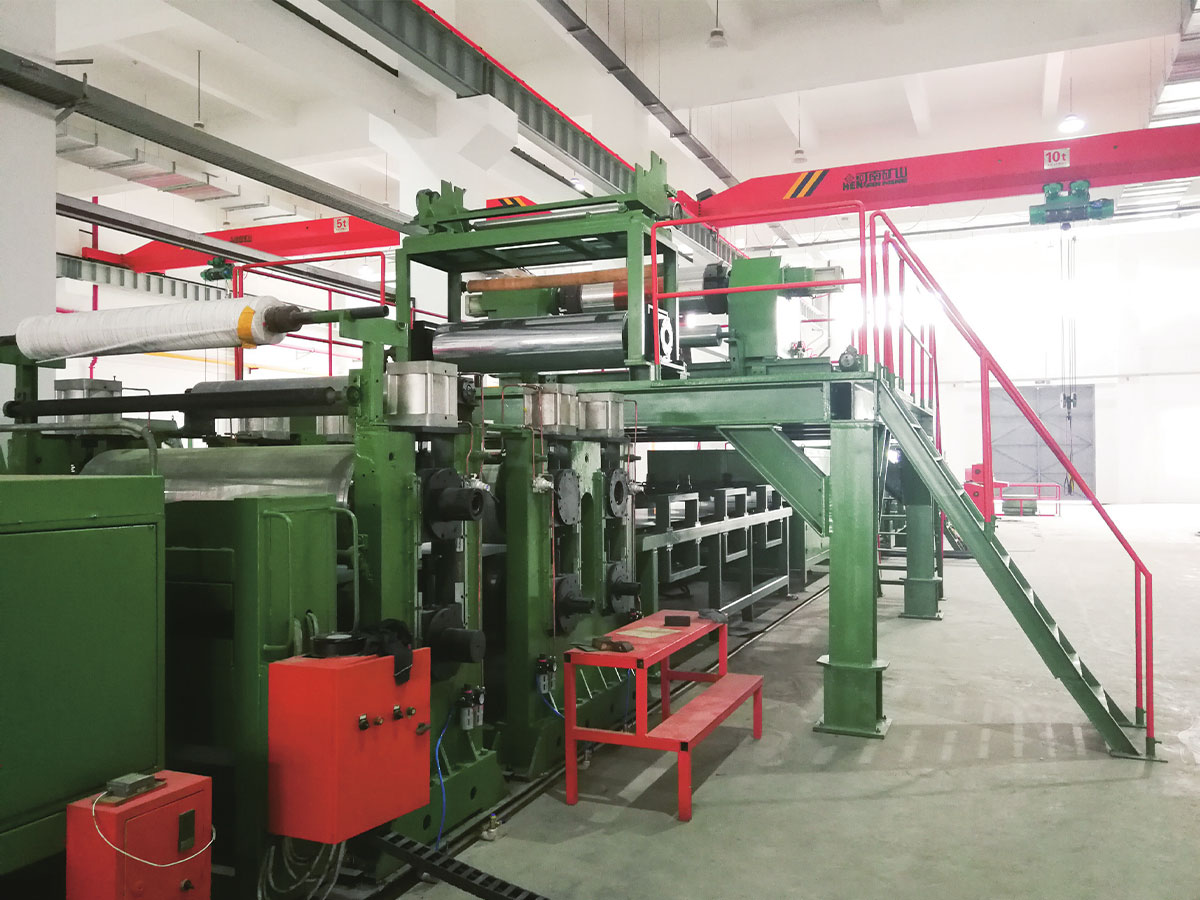
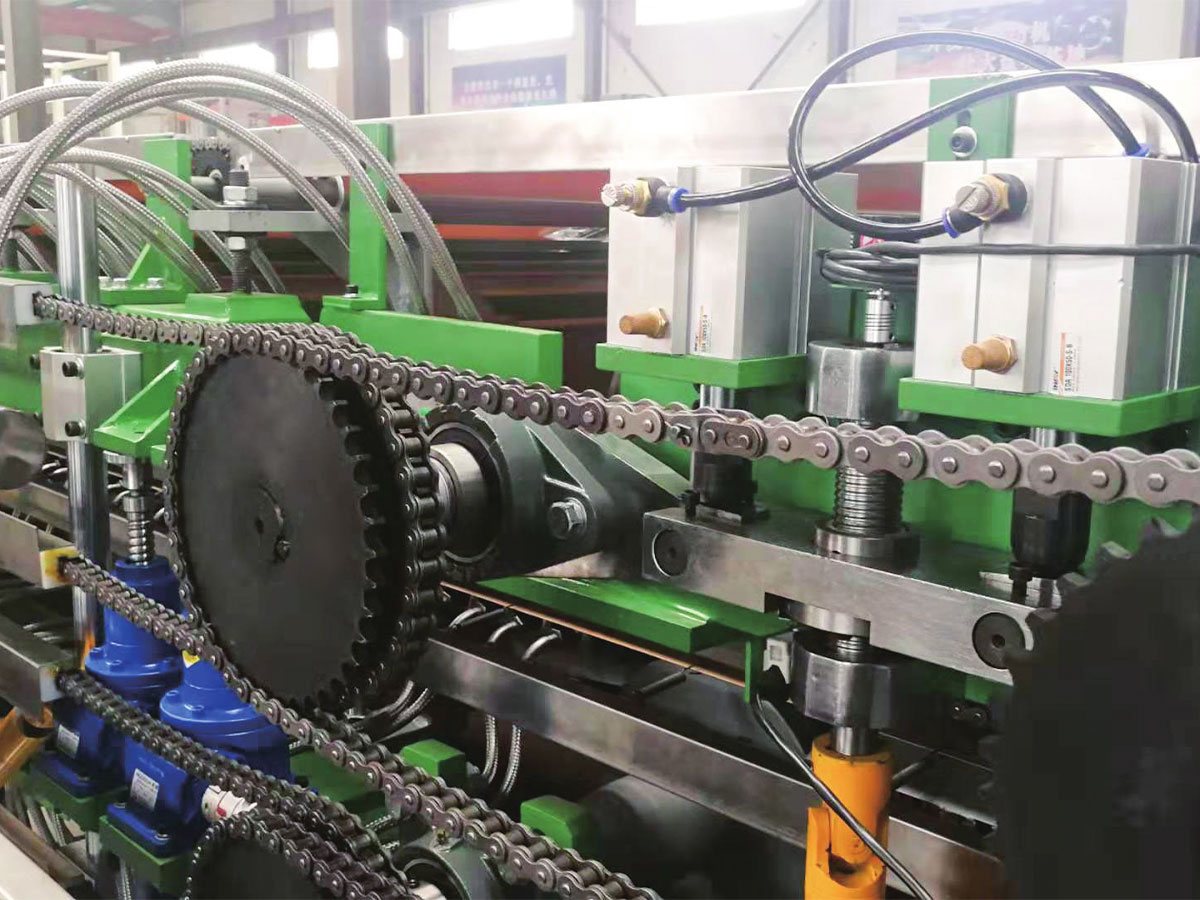
Une ligne de production continue de panneaux composites métalliques est une séquence d'accumulateurs, de tunnels de chauffage, de stations de laminage par rouleaux, de presses à bande, de sections de refroidissement et de stations de cisaillement ou de rembobinage. Chaque station contribue à la qualité du panneau final. La feuille centrale est d'abord composée de résine, de charges et d'additifs, puis extrudée à une épaisseur contrôlée. La bobine d'aluminium est nettoyée et prétraitée afin que l'adhésif puisse adhérer chimiquement à la couche d'oxyde. Ensuite, l'assemblage entre dans la presse à bande où la chaleur active l'adhésif et lie les couches entre elles par pression sans emprisonner l'air. Si la pression n'est pas uniforme sur toute la largeur, le panneau développera une ondulation des bords ou un effet d'oreiller qui ne respectera pas la tolérance de planéité sur le chantier. Si des poches d'air sont emprisonnées, le panneau peut paraître plat en usine mais peut se cloquer lorsqu'il est exposé à la chaleur d'une façade. Tous ces risques sont traités au stade de la sélection de l'équipement, et non par l'opérateur du panneau.
Le graphique linéaire montre la part des panneaux composites en aluminium classés A2 sur le marché mondial ACP de 2020 à 2026. La ligne de tendance commence à 28 % en 2020 et augmente chaque année, pour atteindre environ 67 % en 2026. Cette croissance est tirée par le renforcement des réglementations en matière de construction dans les secteurs sensibles au feu. En 2022, plusieurs villes européennes ont relevé la classe d’incendie minimale pour les matériaux de façade des bâtiments dépassant une certaine hauteur. En 2024, les pays de la région du Golfe ont suivi avec des exigences similaires. Le résultat est un signal clair pour les fabricants de panneaux : la capacité de production A2 n’est plus une option. Les fournisseurs qui ont opté pour des lignes compatibles A2 avant 2024 ont déjà récupéré une partie de leur investissement, tandis que ceux qui attendent seront confrontés à un marché plus encombré et à des marges plus faibles.
Un autre facteur qui affecte la qualité de la surface des panneaux est la source de la bobine d’aluminium prépeint. Les producteurs de panneaux qui intègrent le revêtement en bobines peuvent faire correspondre les couleurs avec précision, réduire les délais de livraison et générer une marge supplémentaire sur la vente de bobines prépeintes.
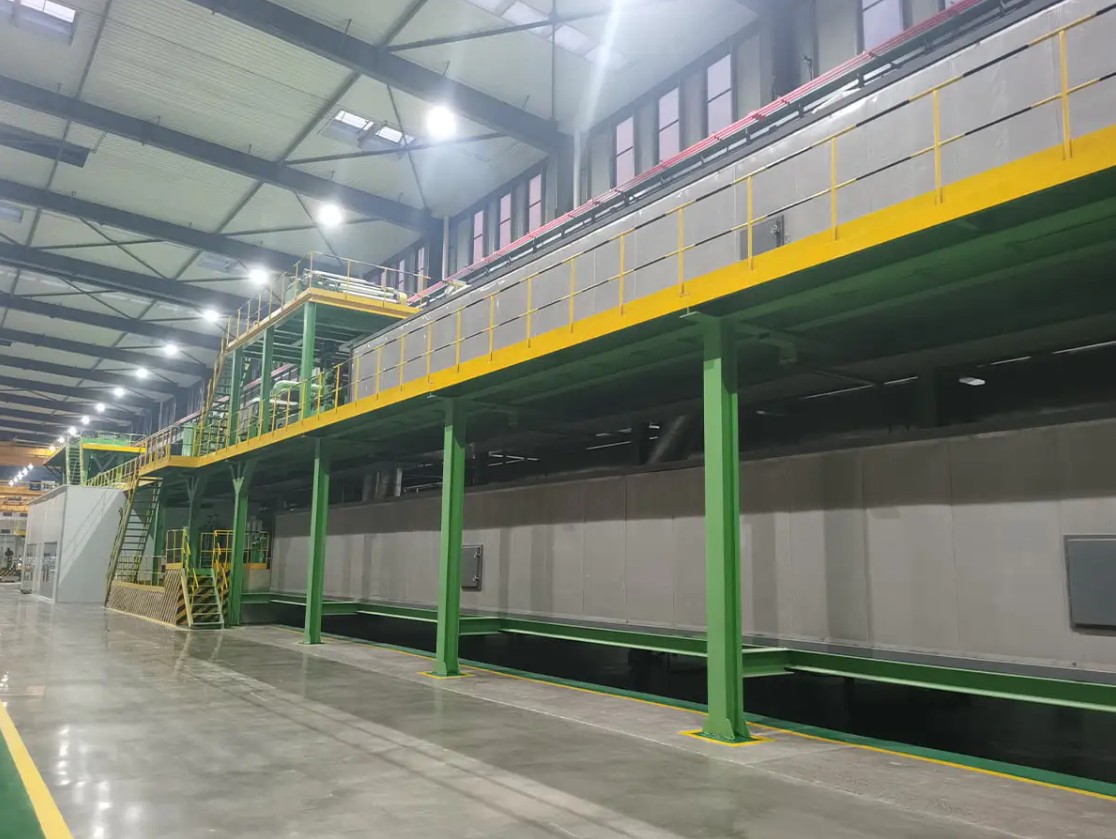
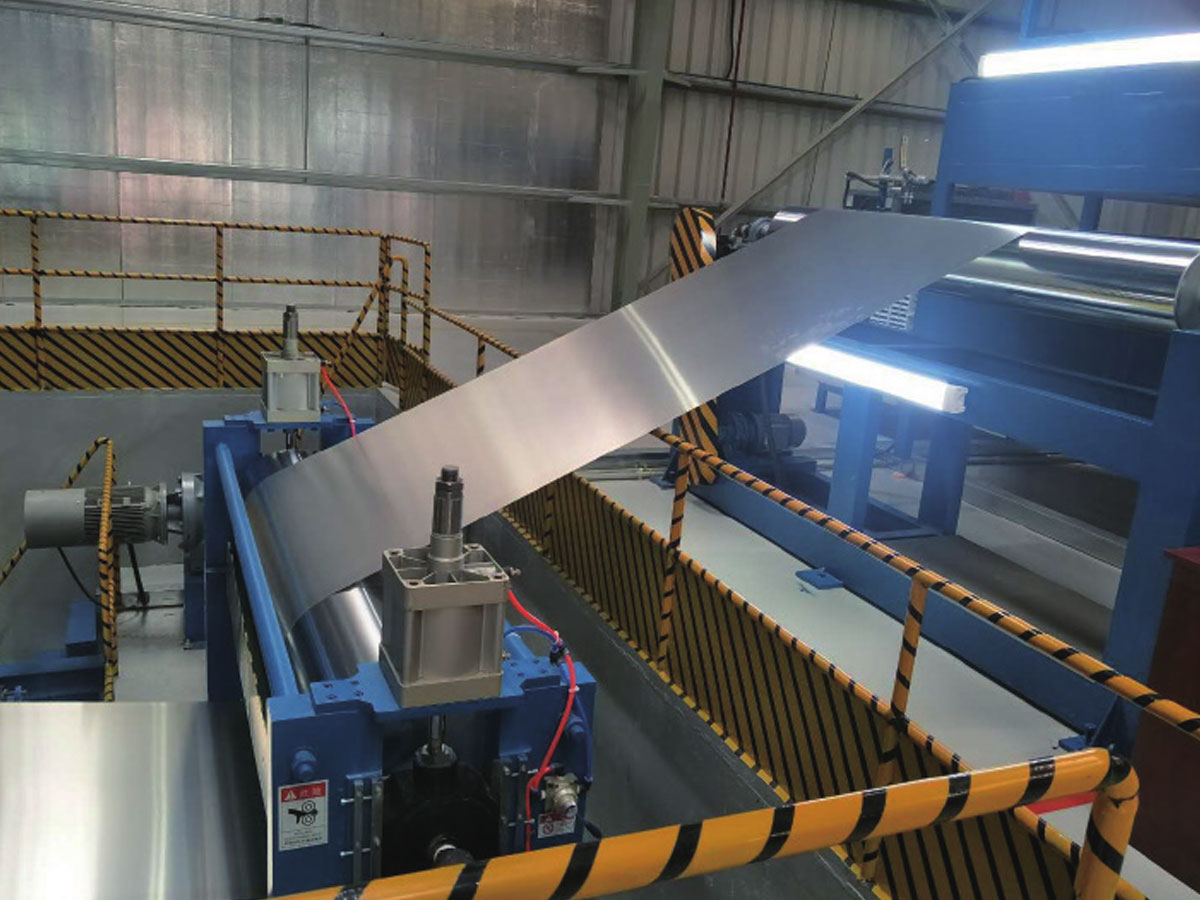 Ligne de revêtement de couleur pour bobine d'aluminium prépeint Cette ligne intègre le prétraitement, la pulvérisation automatisée et le durcissement pour produire des bobines revêtues durables. Il prend en charge le revêtement en bobines en interne, permettant une correspondance précise des couleurs et des délais de livraison plus courts pour les fabricants de panneaux. Voir le produit →
Comparaison de trois configurations de ligne
Trois configurations courantes dominent le marché. Le choix dépend de la stratégie de résistance au feu, du volume de production cible et de la gamme de produits qu'un fabricant souhaite proposer.
| Configuration de la ligne | Classe de feu maximale | Production quotidienne | Temps de changement de base | Investissement relatif |
|---|---|---|---|---|
| Ligne bidirectionnelle A2/B1 | A2 | 3 000 panneaux | 40 minutes | Élevé |
| Ligne de bobine A2 | A2 | 4 800 panneaux | 90 minutes | Très élevé |
| Ligne PE/B1 FR | B1 | 3 600 panneaux | 10 minutes | Moyen |
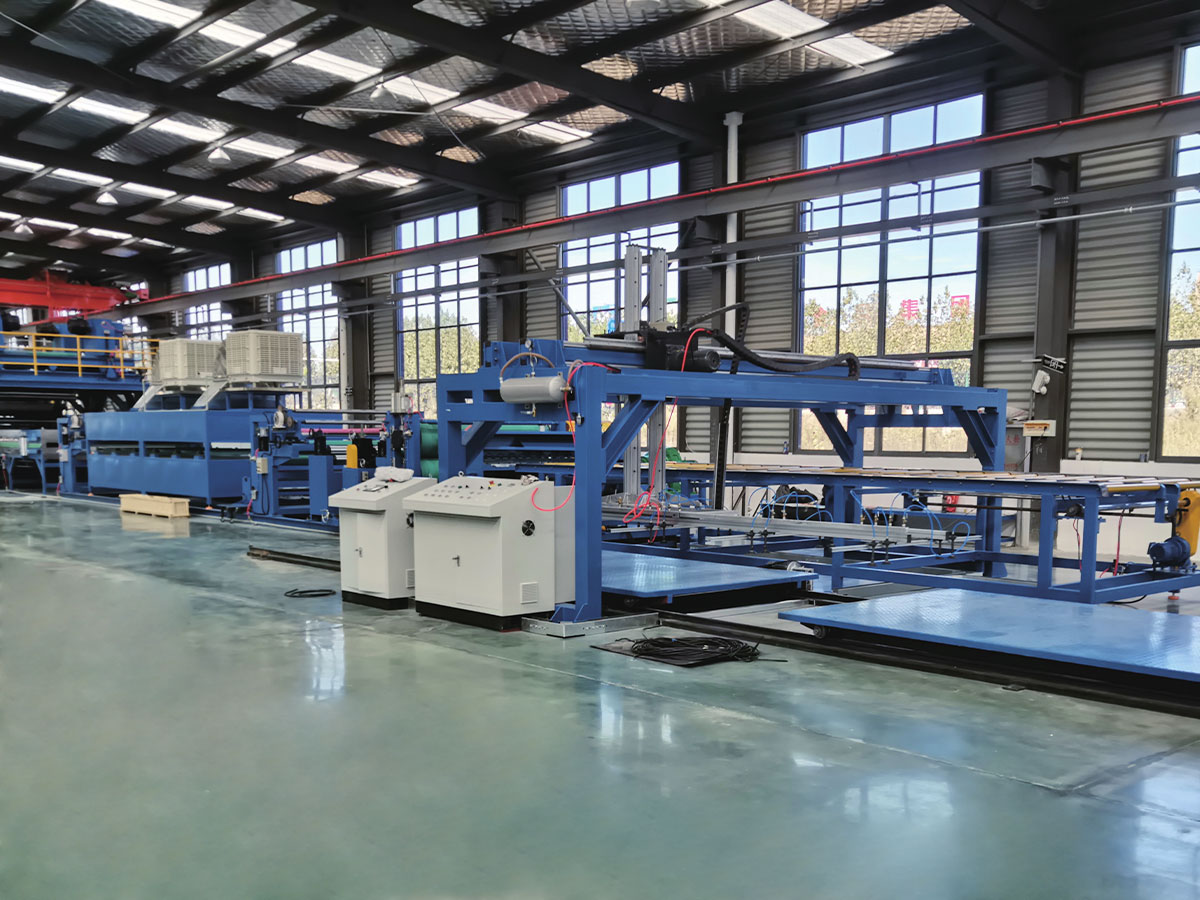
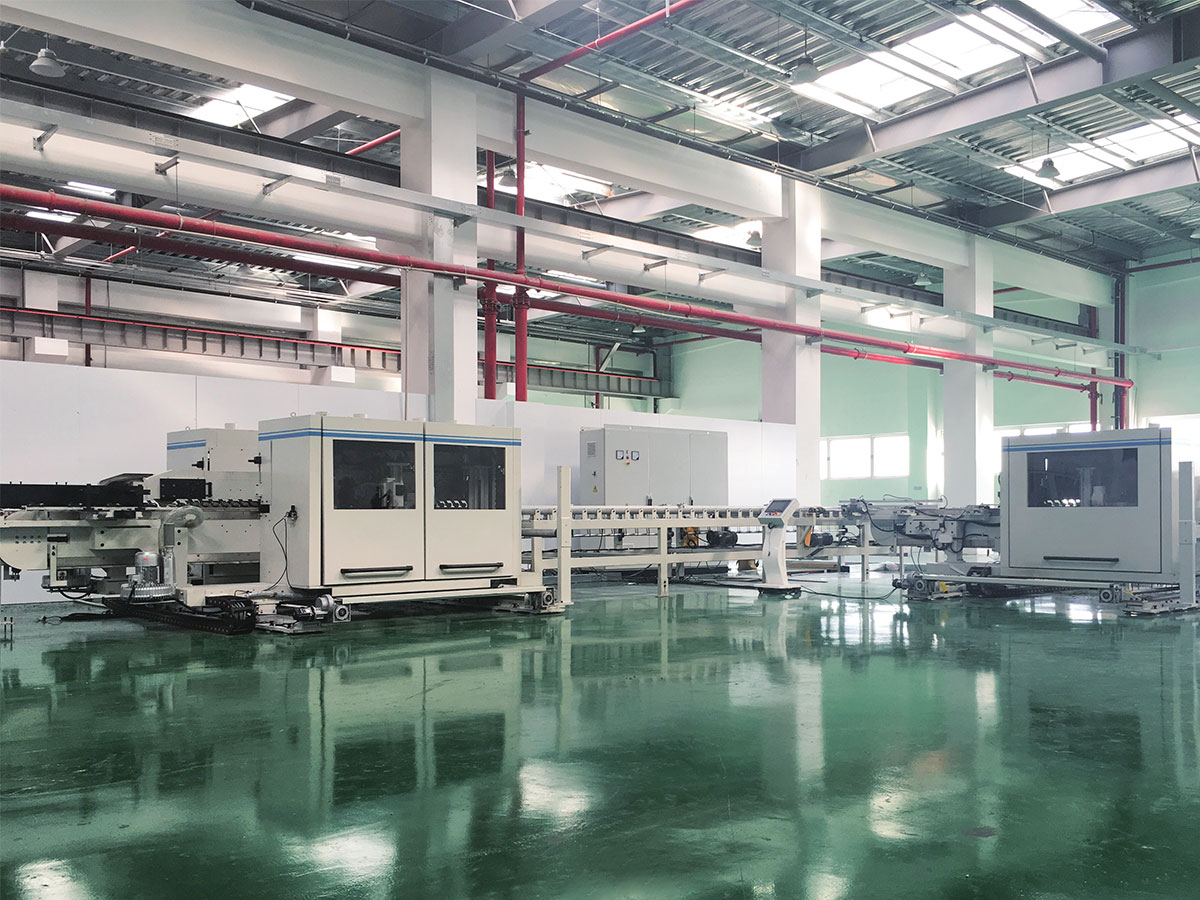
La première est la ligne de production de panneaux composites métalliques bidirectionnels A2/B1. Il permet à un producteur d'alterner entre les produits A2 et B1 en changeant l'alimentation principale et en ajustant les températures du processus. Il s'agit de la configuration préférée des fabricants qui servent à la fois le marché des façades et celui de la décoration intérieure, car elle permet de maintenir les équipements occupés même lorsque la demande A2 est faible.
 Ligne de production de panneaux composites métalliques à double usage A2/B1 Cette ligne alterne entre les âmes résistantes au feu A2 et PE/B1 sur une seule plateforme, desservant à la fois les marchés des façades et de l'intérieur. Il améliore l’utilisation des équipements et le retour sur investissement pour les producteurs ayant besoin de flexibilité. Voir le produit →
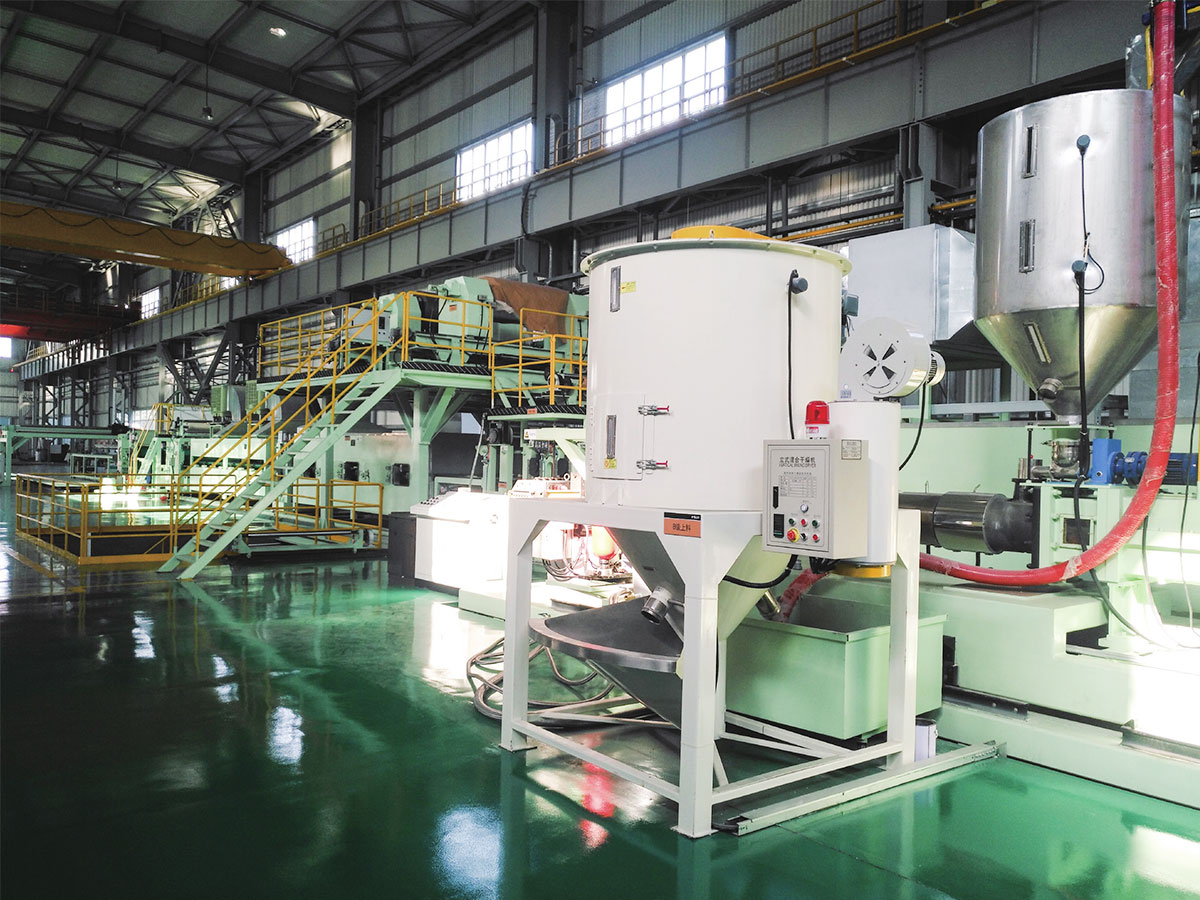
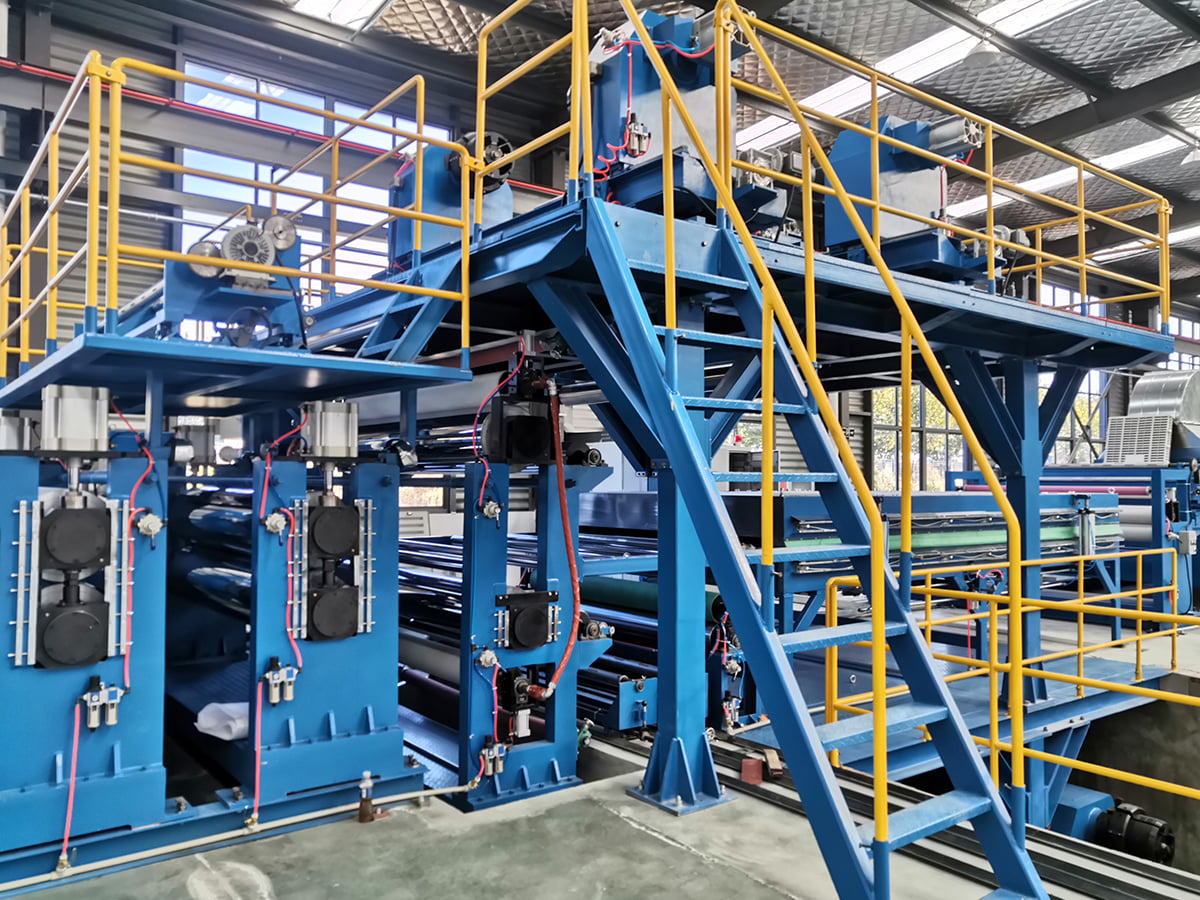
La seconde est la ligne de production de bobines A2, qui produit du matériau composite A2 sous forme de bobines continues. Cette architecture fonctionne généralement à une vitesse plus élevée et à un coût de main-d'œuvre par mètre carré inférieur, car le collage et le refroidissement sont effectués en un seul passage continu. Le format de bobine permet également aux processus en aval tels que le refendage et le découpage de s'exécuter sans manipulation de panneau, de sorte que le coût de production total par panneau fini est souvent le plus bas des trois.
 Ligne de production de bobines A2 pour la fabrication continue d'ACP Cette ligne de bobines continues produit un matériau composite A2 à une vitesse plus élevée et à un coût de main-d'œuvre inférieur par mètre carré. Il permet le refendage et le découpage en aval sans manipulation des panneaux, ce qui permet souvent d'obtenir le coût de production total le plus bas. Voir le produit →
La troisième est une ligne composite PE ou B1 FR ACP. Il gère les noyaux PE standards et les noyaux ignifuges mais ne peut pas produire de matériau A2. Son rôle sur le marché diminue progressivement à mesure que les codes du bâtiment se resserrent, mais il reste un point d'entrée utile pour les producteurs axés sur les panneaux intérieurs, la signalisation et les revêtements décoratifs où les exigences incendie sont moins strictes.
Le graphique à barres compare la sortie quotidienne du panneau pour trois configurations de ligne. La ligne bidirectionnelle A2/B1 produit environ 3 000 panneaux standard par jour lorsqu'elle fonctionne en mode A2, tandis que la ligne de bobines A2 atteint environ 4 800 panneaux par jour grâce à un fonctionnement continu bobine à bobine. La ligne PE/B1 FR se situe entre les deux, avec 3 600 panneaux par jour, car son processus plus simple permet des changements de rouleaux plus rapides mais applique une charge thermique plus faible. Ces chiffres représentent des ordres de grandeur pour une ligne de panneaux typique de 300 mètres de long ; le rendement réel dépend de l’épaisseur du panneau, de la densité du noyau et du degré d’automatisation. Ce qui compte pour un investisseur, c'est que la ligne de bobines A2, bien que plus chère, offre une production quotidienne d'environ 60 % supérieure à celle de la ligne d'entrée de gamme. Le coût d’investissement par panneau a donc tendance à être inférieur pour la ligne de bobines même si le prix d’achat est plus élevé.
Comment évaluer un fournisseur de ligne de production
Lorsque vous comparez des fournisseurs, vous devez regarder au-delà du prix de base et prêter attention à quatre domaines. Ces zones déterminent si l'équipement fonctionnera à la capacité annoncée et si les panneaux passeront les tests d'incendie requis.
- Précision du dosage et du mélange. Un noyau A2 a besoin d'une part de charge minérale supérieure à 90 pour cent. Demandez quels types de doseurs peseurs et de mélangeurs continus la ligne utilise et à quelle fréquence ils sont calibrés.
- Contrôle de la température de laminage. L'adhésif entre l'aluminium et le noyau s'active dans une fenêtre de température étroite. Si la ligne utilise uniquement un chauffage marche-arrêt, la force d'adhérence variera sur la longueur du panneau.
- Système de tension et de suivi de la toile. Lorsque deux bobines d'aluminium sont déroulées en même temps, la ligne doit être contrôlée à 1 % près pour éviter les plis et les glissements.
- Structure après-vente. Une ligne de production continue est un actif de grande valeur qui fonctionne en trois équipes. Le fournisseur doit disposer d'un réseau de service documenté, d'un inventaire de pièces de rechange et d'une capacité de diagnostic à distance.
Le graphique radar compare trois configurations de lignes selon cinq dimensions : capacité de résistance au feu, rendement de production, flexibilité des matériaux, coût d'investissement et coût opérationnel. La gamme de bobines A2 atteint la capacité de rendement et de résistance au feu la plus élevée, mais présente le coût d'investissement le plus élevé et la flexibilité la plus faible pour des changements rapides entre les types de produits. La ligne bidirectionnelle A2/B1 offre un équilibre équilibré entre résistance au feu et flexibilité, bien que le rendement soit légèrement inférieur à celui d'une ligne de bobine dédiée. La gamme PE/B1 FR reste attractive en termes de coût d'investissement et de fonctionnement, mais sa faible résistance au feu la disqualifie dans les projets de construction soumis à des exigences strictes en matière d'incendie. Pour la plupart des fabricants planifiant de nouvelles capacités, la ligne bidirectionnelle A2/B1 constitue le point de départ le plus rationnel car elle offre une capacité A2 sans exclure le marché B1. Les producteurs qui détiennent déjà une clientèle B1 mature et souhaitent se développer peuvent trouver que la gamme de bobines A2 constitue la meilleure voie de mise à niveau.
L'essentiel
« Composites 3A » n'est pas seulement un nom de marque ; c'est un raccourci pour la qualité et le niveau de sécurité incendie que le marché attend des panneaux composites en aluminium. Choisir la bonne ligne de production est la manière dont un fabricant traduit cette attente en un produit commercial. Commencez par la stratégie de résistance au feu, puis laissez les exigences de production, la disponibilité des matières premières et l'espace au sol décider de l'architecture. Parlez à un constructeur de ligne qui a déjà livré des équipements compatibles A2 et demandez des références dans votre domaine d'application. Alors que la demande A2 continue de croître en 2026, retarder la décision signifie produire des panneaux qui seront rejetés précisément par les projets qui rapportent les meilleures marges. Si vous souhaitez comparer vos options avec une gamme de produits spécifique, contacter directement le fabricant et discutez de vos matériaux de base prévus et de votre production annuelle.