
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

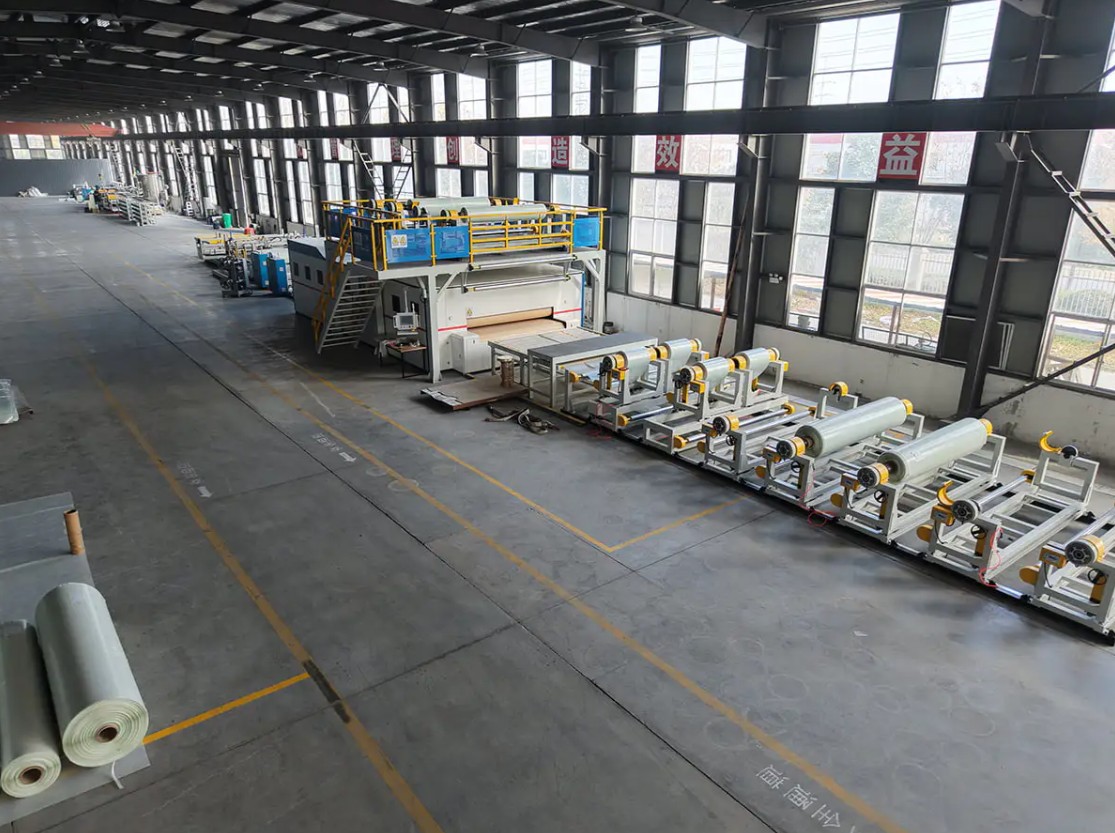
Deux lignes de revêtement PVC peuvent paraître presque identiques dans un devis et se comporter complètement différemment une fois en production. On maintient une bande de 1800 mm à 20 m/min avec le four de durcissement à charge partielle. L'autre atteint le même rendement mais maintient le brûleur près de son plafond, car le flux d'air combat la bande et l'échappement évacue la chaleur qui aurait dû pénétrer dans le revêtement. Les deux prix d'achat sont proches. La facture énergétique sur cinq ans ne l’est pas.
C’est pourquoi la première question à poser à tout fournisseur n’est pas de savoir combien coûte la ligne. Il s'agit de la façon dont le chauffage, le débit d'air et la conception de contrôle se comporteront en fonction du poids de votre revêtement, de la vitesse de votre ligne et des conditions de votre usine. Les sections ci-dessous indiquent les éléments à vérifier, dans l'ordre qui compte le plus.
La réponse courte avant les détails
Une machine de revêtement de PVC économe en énergie est rarement définie par une seule caractéristique, telle qu'un entraînement à fréquence variable sur le moteur principal. Il est défini par quatre éléments travaillant ensemble : un four qui met de la chaleur dans la bande plutôt que dans la pile, une tête de couchage qui maintient un film homogène plutôt que épais pour des raisons de sécurité, un système de contrôle qui relie la vitesse de la ligne à la température du four et au volume d'air, et une plage de largeur et de vitesse qui correspond à votre mélange réel de commandes.
Si ces quatre éléments sont corrects, l'énergie utilisée par mètre carré de matériau enduit diminue sensiblement, sans compromis sur le durcissement, l'adhérence ou la qualité de la surface. Si vous vous trompez, aucune efficacité du moteur ne sauvera la facture de services publics.
Où va réellement l’énergie sur une ligne de revêtement en PVC
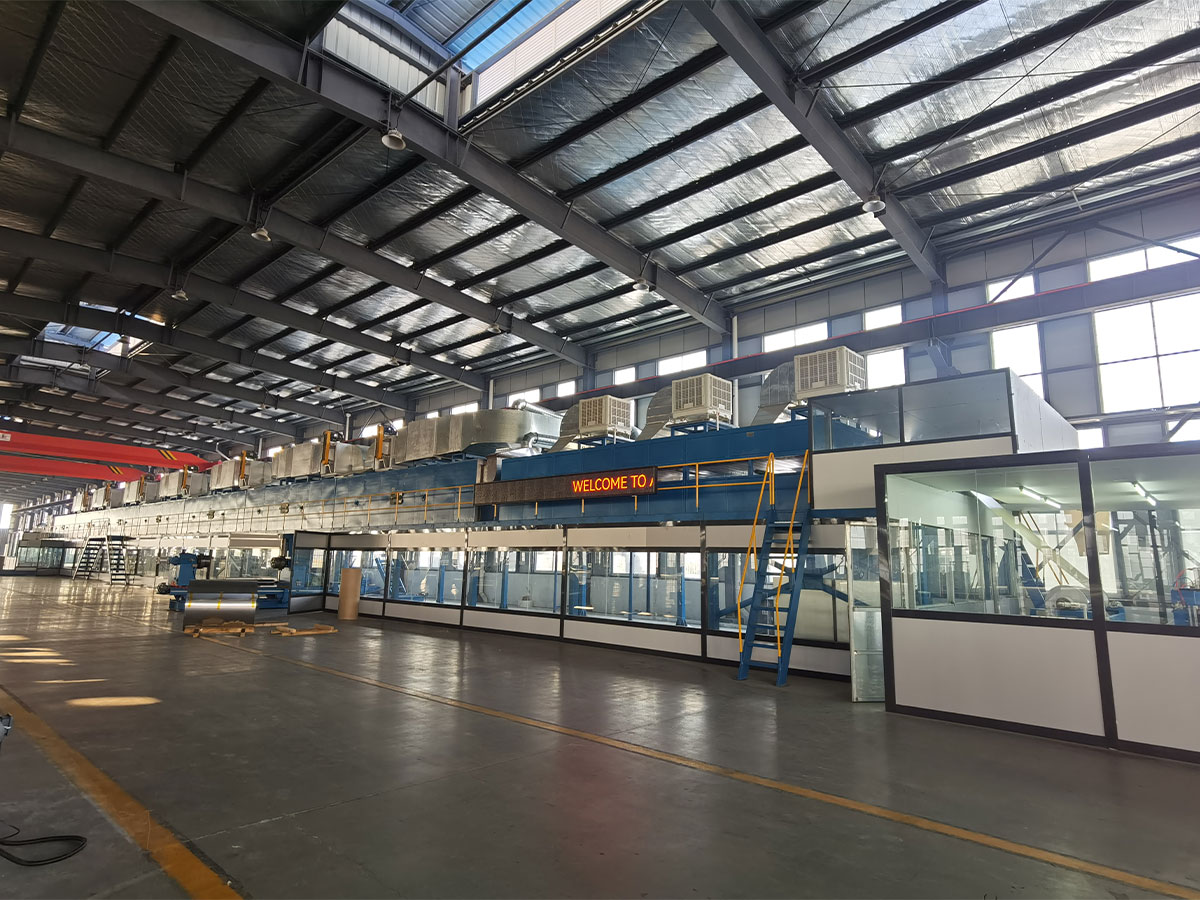
Avant de spécifier le matériel, il est utile de savoir quelles sections dominent la consommation. Les gammes ci-dessous sont indicatives pour une ligne continue d’enduction et de gaufrage PVC en production normale. Ils varient en fonction de la formulation, de la largeur de la bande et du nombre de passes de revêtement.
| Section de ligne | Part indicative de la demande énergétique | Principaux moteurs |
|---|---|---|
| Four de salaison et de gélification | 45 à 60 pour cent | Charge du brûleur ou du réchauffeur, volume d'air, pertes d'isolation, température des gaz d'échappement |
| Zones de séchage et de préchauffage entre passes | 10 à 18 pour cent | Nombre de passes de revêtement, charge d'eau ou de solvant à éliminer |
| Entraînements principaux, déroulement et rembobinage | 8 à 14 pour cent | Vitesse de ligne, contrôle de tension, efficacité du moteur et de la boîte de vitesses |
| Refroidisseurs et rouleaux de refroidissement | 6 à 12 pour cent | Charge de refroidissement après chaque four, étagement du refroidisseur à charge partielle |
| Ventilateurs d'extraction, air comprimé et hydraulique | 8 à 14 pour cent | Chute de pression dans les conduits, fuites d'air, dimensionnement de la pompe par rapport à la pleine charge |
Deux conclusions s’ensuivent. Premièrement, la majeure partie du potentiel d’économie réside dans le four, son flux d’air et ses gaz d’échappement, et non dans les entraînements. Deuxièmement, un four surdimensionné par rapport au poids réel du revêtement passe sa vie à des cadences de cuisson faibles, où le rendement énergétique est médiocre et où l'uniformité de la température est la plus difficile à maintenir.
Six questions qui révèlent un fournisseur véritablement efficace
Les réponses à ces questions vous en disent plus que n’importe quel chiffre dans une brochure :
- Comment le four est-il zoné et chaque zone peut-elle maintenir son point de consigne lorsque la ligne fonctionne à 30 % de la vitesse maximale ?
- Pour quelle température d'évacuation le four est-il conçu et quelle récupération de chaleur est proposée sur ce flux ?
- Comment le système de contrôle relie-t-il la vitesse de la ligne à la température du four et au volume d'air, et que se passe-t-il lors d'un arrêt et d'un redémarrage ?
- Quelle tolérance d’épaisseur de film est garantie sur toute la largeur de la bande et comment est-elle mesurée lors du test de réception en usine ?
- Quels entraînements sont équipés d'un contrôle de fréquence variable et comment les refroidisseurs et les compresseurs sont-ils montés à charge partielle ?
- Le fournisseur peut-il fournir un bilan thermique et massique pour le poids de votre revêtement, la largeur de la bande et la fenêtre de durcissement, plutôt qu'une fiche technique générique ?
Four, flux d’air et récupération de chaleur : le plus grand levier unique
La fenêtre de durcissement passe en premier
La conception énergétique commence par le traitement, pas par le brûleur. Les formulations Plastisol utilisées pour les revêtements de sol, le cuir et les panneaux stratifiés nécessitent généralement que la bande atteigne une température maximale de l'ordre de 180 à 210 degrés Celsius et y reste suffisamment longtemps pour que le plastifiant soit absorbé. Votre fournisseur de composés devrait confirmer la fenêtre. Une fois cette fenêtre fixée, le four a un objectif clair : l'atteindre uniformément, dans les plus brefs délais, avec le plus petit volume d'air qui élimine encore les substances volatiles.
Débit d’air et récupération de chaleur
La conception des buses est l’endroit où de nombreuses lignes perdent de l’argent. Les buses à fente destinées à la bande transfèrent la chaleur plus rapidement que les panneaux à impact général, ce qui permet un volume d'air plus faible et un ventilateur plus petit. La recirculation sur les premières zones réduit le besoin de chauffer l'air neuf, tandis qu'un échangeur à plaques ou rotatif sur l'échappement récupère une part utile de la chaleur restante, à condition que le flux d'échappement soit raisonnablement propre des vapeurs de plastifiants. Les ventilateurs à vitesse variable liés à la vitesse de la ligne sont également importants, car la puissance du ventilateur diminue fortement une fois le volume d'air réduit.
Le choix du substrat modifie le train de revêtement
Le revêtement PVC n’est pas un processus unique. Le revêtement d'un panneau stratifié rigide pour revêtement de sol est un problème mécanique différent du revêtement de papier antiadhésif pour cuir synthétique, et différent encore du revêtement d'une bobine métallique. Les panneaux rigides nécessitent un support stable, un transport plat et un refroidissement qui évite la déformation, tandis que le papier antiadhésif nécessite une tension précise et un déroulement propre. Un fournisseur qui propose une présentation standard pour les trois est susceptible de faire des compromis sur les trois.
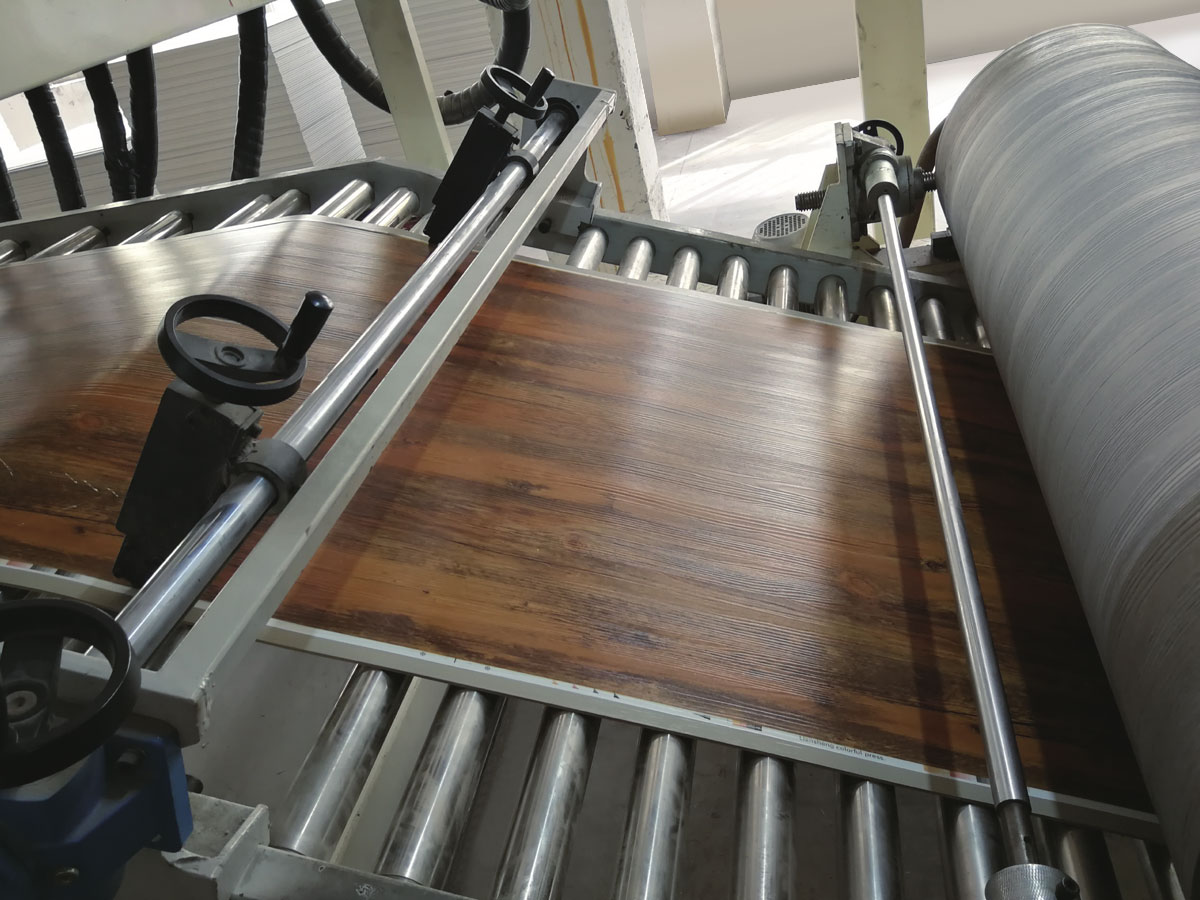
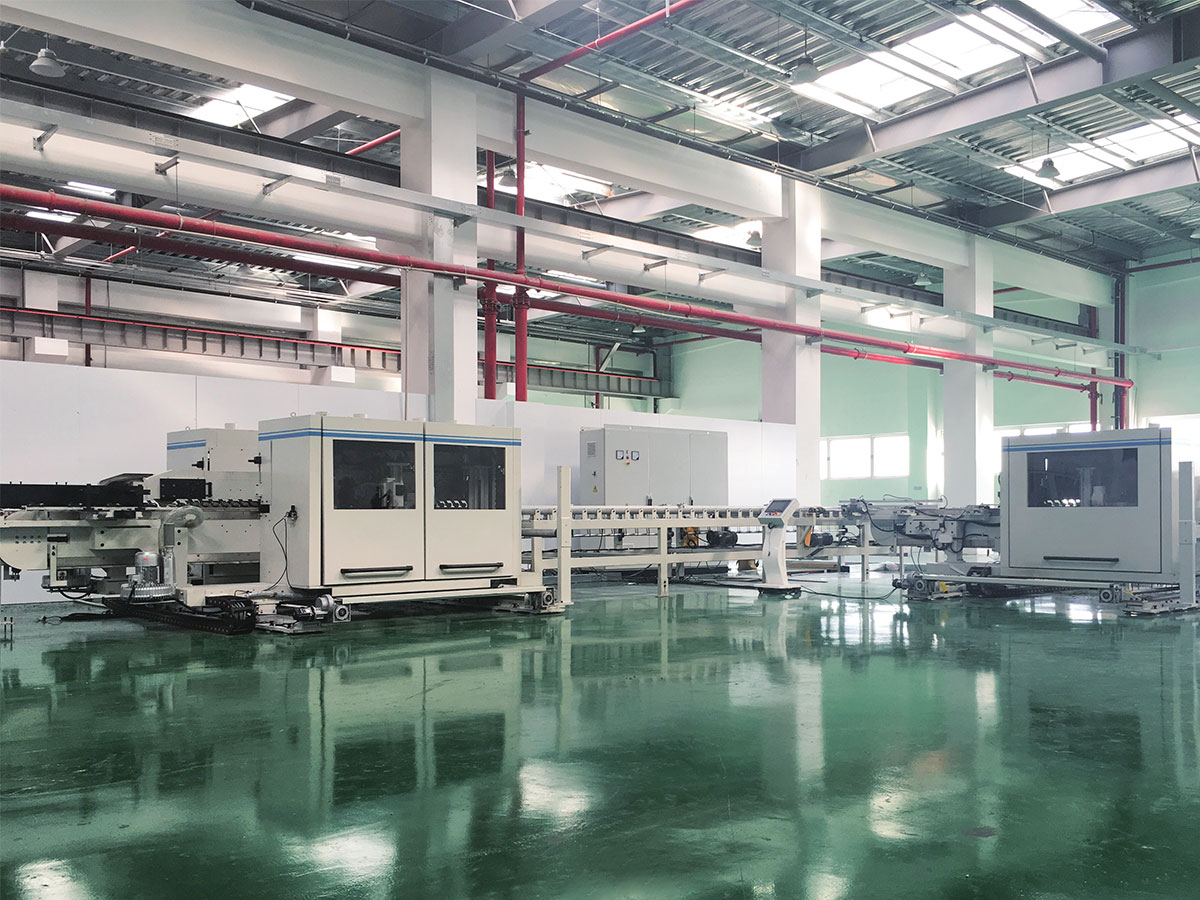
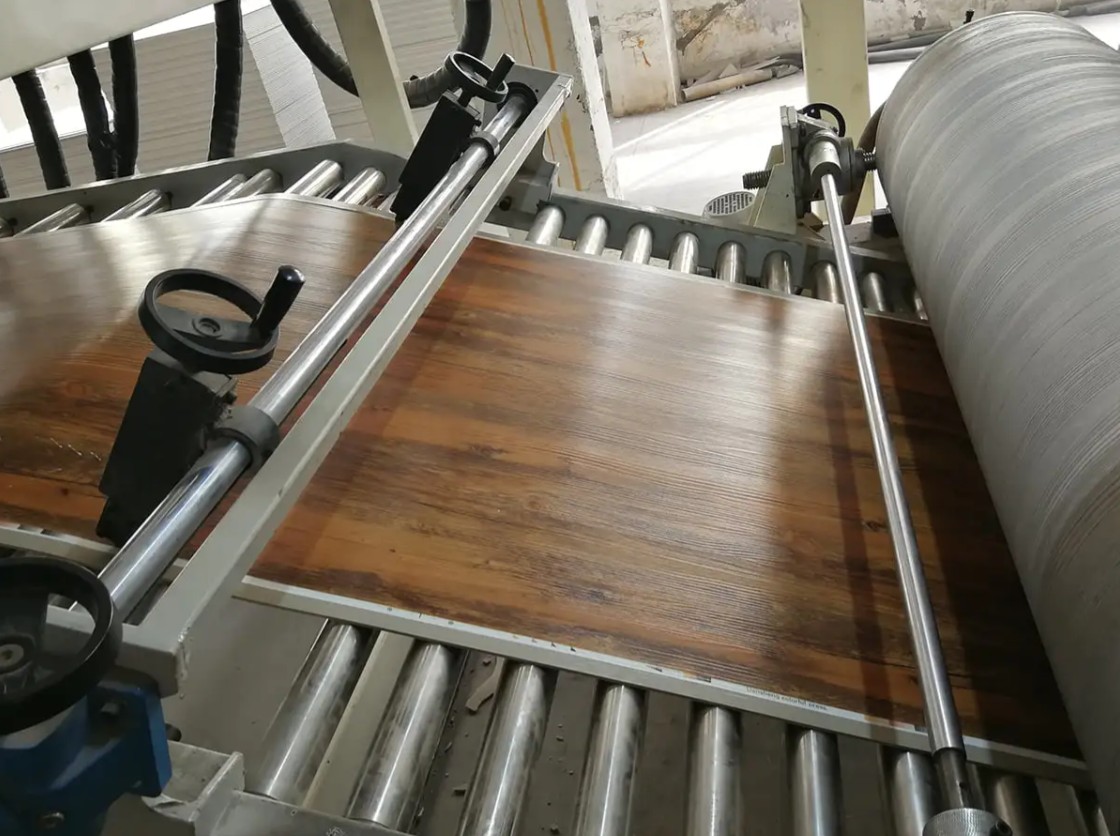
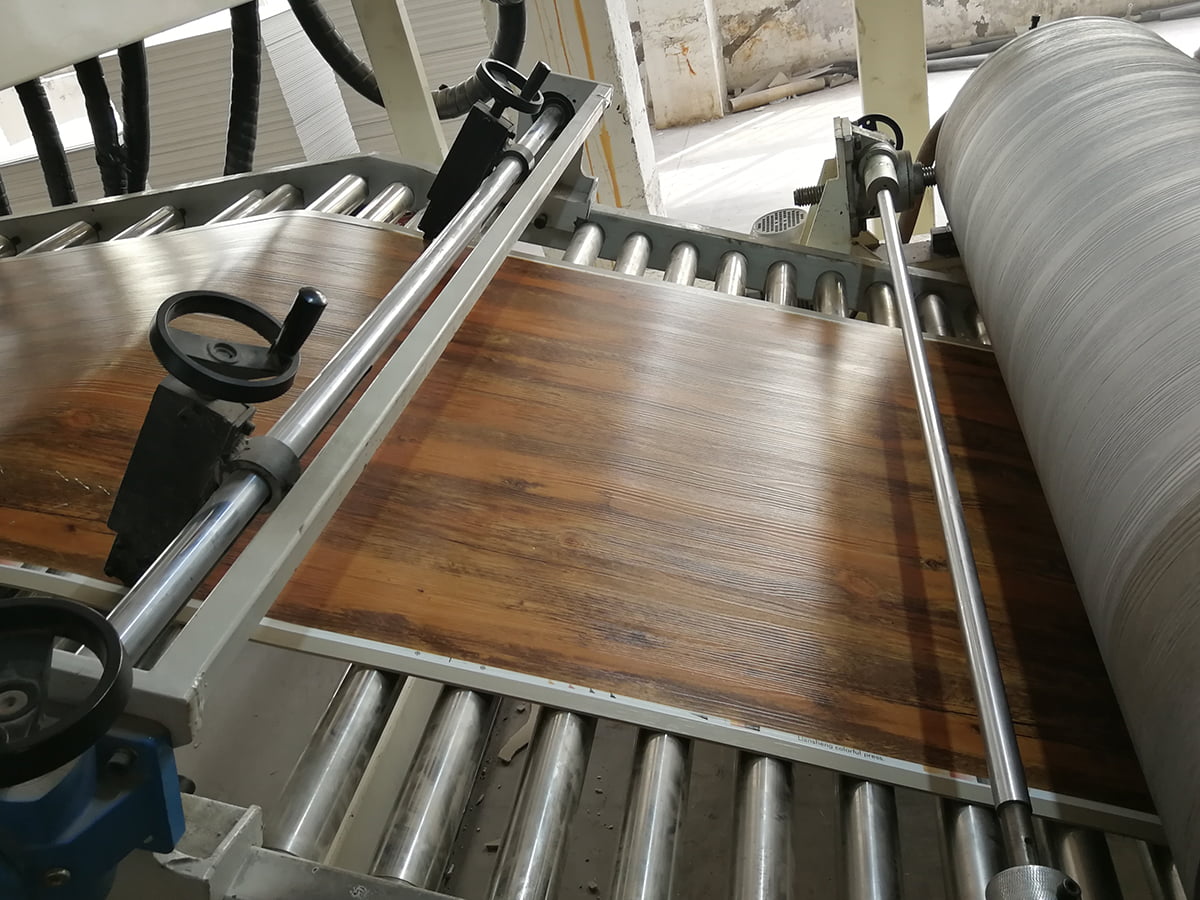 Ligne de production de revêtements de sol PVC/WPC/SPC pour laminage de panneaux rigides Extrude et calandre des panneaux de revêtement de sol rigides, puis filme, stratifie une couche d'usure et gaufre ; positionné là où le support stable et le refroidissement sont importants avant les spécifications. Voir le produit →
Pour les producteurs de revêtements de sol, l'étape de revêtement s'inscrit dans une séquence plus longue de mélange, calandrage, laminage et profilage, ce qui mérite d'être compris avant de fixer les spécifications de la machine. La structure générale est expliquée dans notre note sur la structure d'une ligne de production de panneaux stratifiés PVC. La section de revêtement et de gaufrage doit alors correspondre au profil de température de chaque couche et à la pression du rouleau de gaufrage, car une disparité se manifeste alors par une variation de brillance plutôt que par un défaut évident.
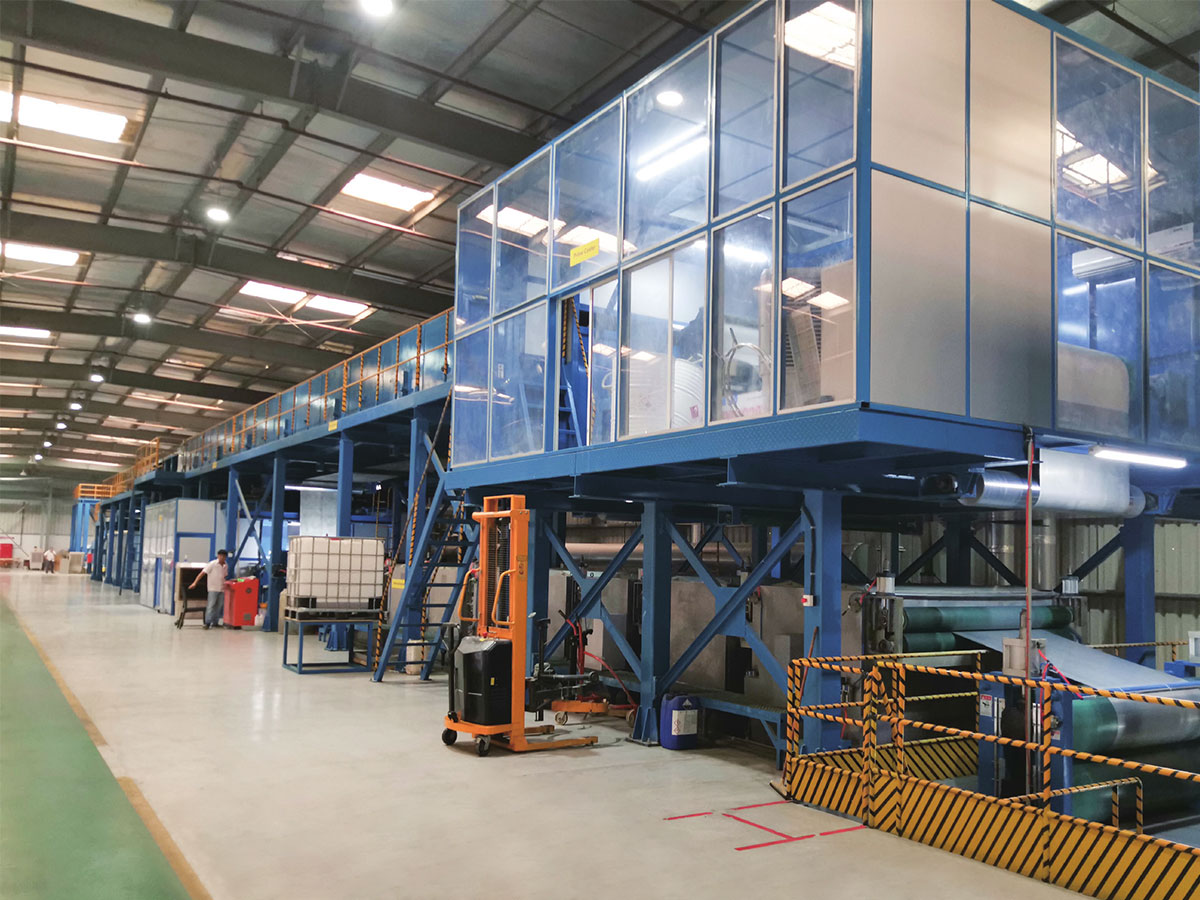
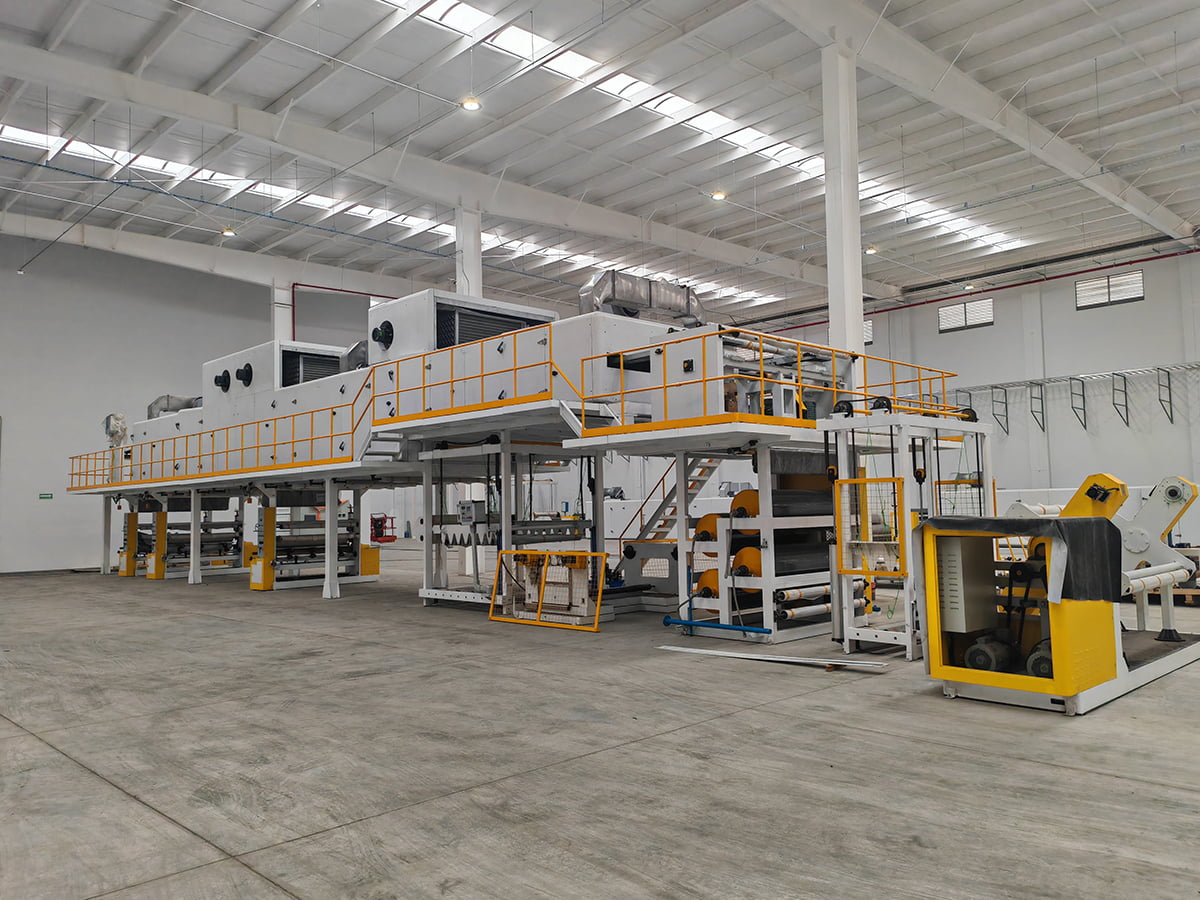
 Ligne de composite, de gaufrage et de revêtement en cuir PVC/PU Gère le papier antiadhésif, les poids de couche plus élevés et le gaufrage profond sans marquage de surface ; La page prend en charge les demandes de devis et répertorie les catégories de services. Voir le produit →
Le cuir et les matériaux de surface synthétiques ajoutent une exigence supplémentaire : la ligne doit gérer du papier antiadhésif, des grammages de couche plus élevés et un gaufrage profond sans marquer la surface. La récupération de chaleur reste précieuse, mais la première priorité reste l'uniformité sur toute la largeur, afin que la profondeur des grains ne dérive pas du bord vers le centre.
Largeurs, poids de couche et dispositions personnalisés
La plupart des acheteurs ne conviennent pas à une machine de catalogue. Des largeurs de bande comprises entre 1 200 et 1 600 mm, des poids de couche inhabituels, un bâtiment avec une hauteur limitée, un dérouleur existant qui doit être réutilisé ou un processus en deux passes qui doit se dérouler sur une seule ligne sont autant de conditions normales. Le test pratique consiste à déterminer si le fournisseur peut proposer une configuration non standard sans transformer ultérieurement chaque écart en ordre de modification technique. Demandez un plan d'agencement général au stade du devis, indiquant la longueur du four, les positions des ventilateurs, les plates-formes de service et l'espace nécessaire pour le changement des rouleaux.
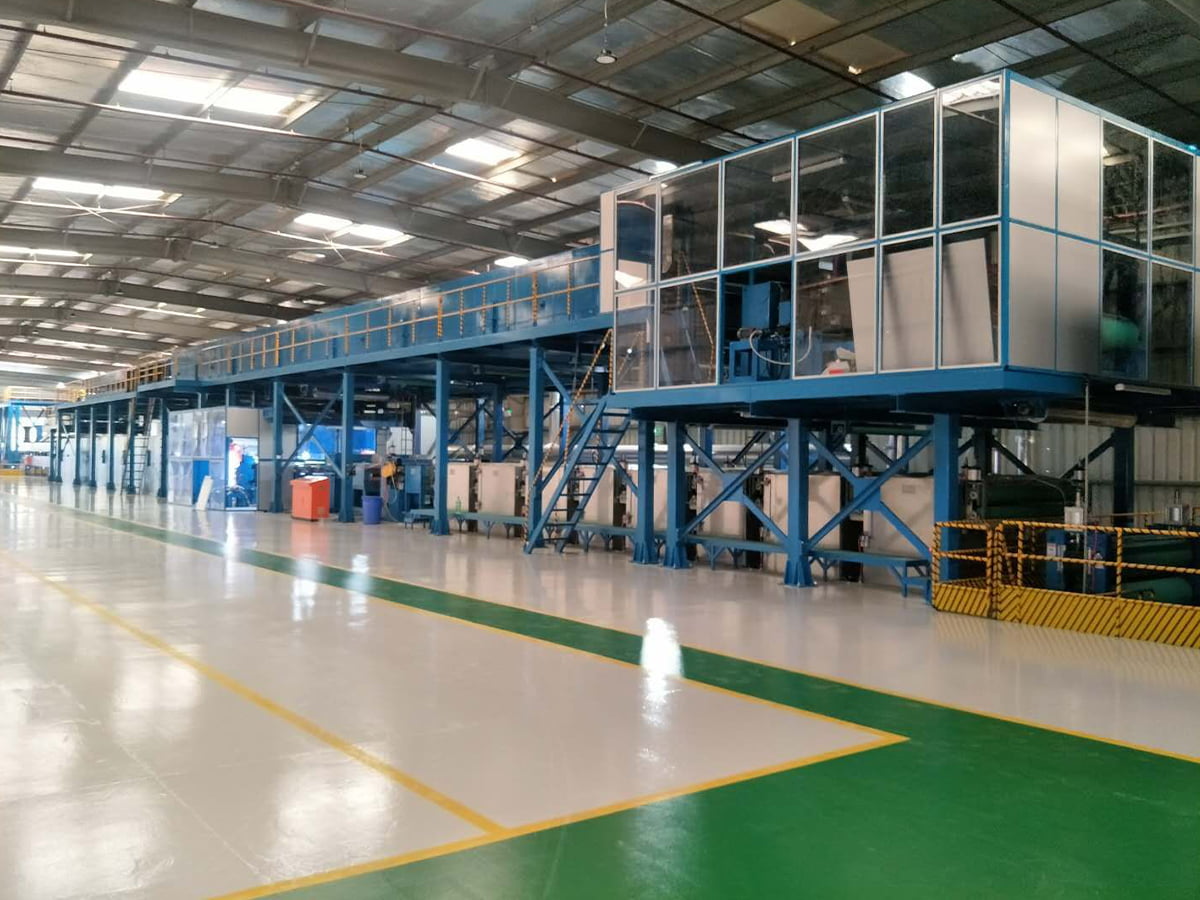
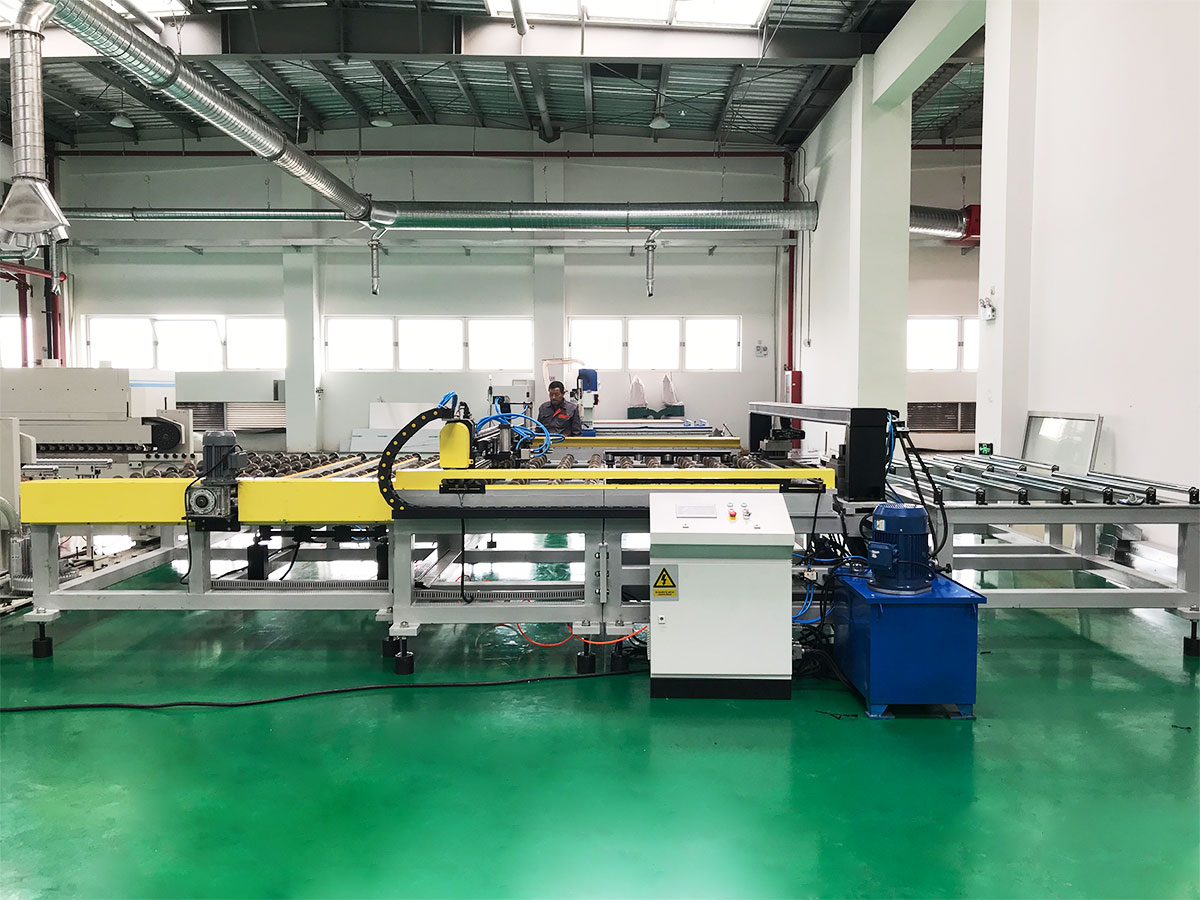 Équipements sur mesure et lignes de production non standards Pour les acheteurs ayant besoin de configurations non standard, de largeurs d'âme inhabituelles ou d'installations à hauteur limitée ; Cette page propose des demandes de devis pour des équipements et des lignes de production personnalisés. Voir le produit →
Comment comparer deux devis sans être induit en erreur
Lorsque deux offres diffèrent de 15 ou 20 pour cent, l’écart ne concerne généralement pas la marge bénéficiaire mais la portée. Mettez les deux contre la même liste.
| Point de comparaison | Devis le plus bas | Devis axé sur l'efficacité |
|---|---|---|
| Zonage du four | Deux zones sur un point de consigne | Quatre à six zones avec contrôle indépendant |
| Contrôle du débit d'air | Vitesse de ventilateur fixe, registres manuels | Ventilateurs à vitesse variable liés à la vitesse de la ligne |
| Chaleur d'échappement | Déchargé dans l'atmosphère | Récupération air-air ou recirculation sélective |
| Épaisseur du revêtement | Réglage de l'opérateur au toucher | Mesure en boucle fermée avec correction automatique |
| Données de mise en service | Fonctionnement mécanique uniquement | Bilan de chaleur et de masse vérifié par rapport aux chiffres garantis |
Si un fournisseur ne peut pas produire de chiffres mesurés à partir d'une ligne comparable, considérez l'allégation d'efficacité comme non vérifiée et évaluez le risque en conséquence.
Vérification, installation et support à long terme
L'efficacité est prouvée lors de la mise en service et non lors de la réunion de vente. Un protocole d'acceptation sérieux enregistre la consommation de gaz ou d'électricité par tonne, la température de la bande à l'extrémité de chaque zone, l'épaisseur du film sur toute la largeur et un fonctionnement de 72 heures à la vitesse nominale. Renseignez-vous également sur les diagnostics à distance, la liste des pièces de rechange pour les appareils de chauffage, les ventilateurs, les entraînements et les rouleaux, ainsi que sur la rapidité avec laquelle un technicien peut atteindre votre usine. Si vous souhaitez que ces points soient examinés par rapport à votre propre produit et bâtiment, contactez l'équipe d'ingénierie.
Le choix d'un fournisseur de machine de revêtement PVC économe en énergie se résume à des preuves plutôt qu'à des adjectifs. Comparez les fours par zonage et débit d'air, comparez les têtes de revêtement par tolérance d'épaisseur mesurée, comparez les commandes par leur comportement à charge partielle et comparez les deux devis ligne par ligne. Un fournisseur qui peut examiner le bilan thermique de votre produit, indiquer les tolérances en nombre et montrer la même conception fonctionnant ailleurs est celui dont la machine sera encore économique au cours de la cinquième année.