
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Le film par extrusion-soufflage est la méthode dominante de production de films plastiques utilisés dans les applications d’emballage, agricoles et industrielles. Le processus est favorisé car il crée un film tubulaire continu avec une résistance équilibrée dans le sens machine et dans le sens transversal, une bonne scellabilité et une clarté optique. Si vous spécifiez une ligne de film soufflé ou planifiez des opérations de conversion en aval, la compréhension des mécanismes de base, des configurations des équipements et du comportement des matériaux vous aidera à éviter des inadéquations coûteuses. Cet article explique comment fonctionne l'extrusion de film soufflé, quelles variables sont importantes et comment le laminage en aval peut prolonger les performances du film.
Comment fonctionne le film soufflé par extrusion
L'extrusion du film soufflé commence par l'introduction de granulés de polymère dans une trémie. Une vis rotative à l’intérieur d’un baril chauffé fond, mélange et transporte le polymère. La matière fondue passe à travers un filtre pour éliminer les contaminants, puis entre dans une filière annulaire (circulaire). Lorsque la matière fondue sort de la filière, elle forme un tube à paroi épaisse. L'air est introduit par le centre de la filière, gonflant le tube dans une bulle. La bulle est refroidie par un anneau d'air tout en étant aspirée vers le haut. Au sommet, des rouleaux repliables aplatissent la bulle pour former un film plat, qui est ensuite enroulé en rouleaux.
- Alimentation et fusion : les pellets entrent dans l'extrudeuse ; la chaleur et le cisaillement les transforment en une masse fondue homogène.
- Filtration : Un filtre ou un filtre continu élimine les gels et les particules étrangères.
- Extrusion sous filière : la masse fondue s'écoule à travers un mandrin en spirale ou une filière similaire pour former un tube uniforme.
- Gonflage des bulles : la pression de l'air interne dilate le tube ; l'anneau d'air externe le refroidit.
- Effondrement et enroulement : les rouleaux de guidage effondrent la bulle ; le film est fendu si nécessaire et enroulé.
Le rapport d'explosion (BUR), le rapport entre le diamètre final de la bulle et le diamètre de la filière, est généralement compris entre 1,5 et 4,0. La hauteur de la ligne de givre, où le film se solidifie, influence la cristallinité et les propriétés optiques. Ces deux variables sont ajustées pour équilibrer la force, la brume et le rendement.
Configurations courantes de films soufflés
Les lignes monocouche restent rentables pour les films simples, mais la coextrusion multicouche est devenue la norme pour les applications exigeantes. Le tableau ci-dessous résume les configurations typiques.
| Configuration | Structure de couche typique | Principaux avantages |
|---|---|---|
| Monocouche | Une extrudeuse | Coût le plus bas, opération simple, adapté aux sacs et doublures à usage général |
| ABA (trois couches) | Deux extrudeuses, une partagée | Résistance et barrière améliorées avec un coût de matériau inférieur ; les couches externes peuvent être en résine vierge |
| Cinq couches | Trois à cinq extrudeuses | Contrôle précis des couches de barrière, d’étanchéité et de ténacité ; utilisé pour l'emballage alimentaire et les films médicaux |
| Mini film soufflé | Compact monocouche ou multicouche | Production en laboratoire et en petites séries ; changement rapide pour les essais de matériaux |
Le choix d'une configuration dépend de la barrière requise, de la rigidité, du comportement d'étanchéité et du budget. Un plus grand nombre de couches ajoute de la flexibilité mais aussi de la complexité dans la conception de la matrice, le contrôle de l'anneau d'air et la maintenance.
Matériaux utilisés dans l'extrusion de film soufflé
La sélection de la résine détermine les performances du film plus que tout autre facteur. Les notes courantes comprennent :
- LDPE : bonne résistance à la fusion, mise en œuvre facile, clarté modérée.
- LLDPE : ténacité et résistance à la perforation plus élevées ; souvent mélangé avec du LDPE.
- HDPE : haute rigidité et barrière contre l'humidité ; utilisé pour les films minces et les sacs.
- mLLDPE : résistance et scellabilité supérieures pour une épaisseur inférieure.
- EVA : flexibilité et étanchéité améliorées à basse température.
- Ionomère et copolymères spéciaux : excellente résistance aux huiles et graisses pour les emballages alimentaires.
Des additifs tels que des agents glissants, des antiblocages et des antioxydants sont souvent intégrés à la résine pour contrôler la friction, le blocage et la dégradation. Pour les films multicouches, chaque couche peut utiliser une résine différente pour atteindre l'équilibre de propriétés cible.
Variables critiques du processus qui affectent la qualité du film
Les opérateurs ajustent plusieurs variables pour maintenir une qualité de film constante. De petits écarts peuvent provoquer des variations d’épaisseur, des gels ou des rides.
- Taux de gonflement (BUR) : un BUR plus élevé augmente la résistance transversale mais peut réduire la stabilité des bulles.
- Hauteur de la ligne de givre (FLH) : un FLH inférieur améliore la clarté mais peut réduire la résistance à la déchirure.
- Taux de refroidissement : un refroidissement plus rapide réduit la cristallinité, améliorant ainsi la ténacité et la transparence.
- Vitesse de décollage : équilibre la sortie avec l'épaisseur souhaitée ; trop élevé peut provoquer une résonance de tirage.
- Écart de matrice et température : affectent la pression de fusion et l’uniformité du film.
- Refroidissement interne par bulle (IBC) : augmente le rendement et stabilise la bulle pour les lignes à grande vitesse.
La surveillance de l'épaisseur avec un scanner et l'ajustement de la géométrie de l'anneau d'air sont des pratiques standard sur les lignes modernes. Sans contrôle en boucle fermée, la variation d'épaisseur peut dépasser plus ou moins dix pour cent, gaspillant de la résine et provoquant des problèmes de conversion en aval.
Applications du film soufflé
Le film soufflé est utilisé dans de nombreuses industries car il peut être adapté à différentes exigences en matière d'épaisseur, de clarté et de résistance.
- Emballage : sacs de transport, doublures, emballages alimentaires, films de plastification.
- Agriculture : films de serre, sacs d'ensilage, films de paillage.
- Médical : films barrières stériles, poches IV.
- Construction : pare-vapeur, enceintes temporaires.
- Industriel : films de protection de surface, film étirable.
Beaucoup de ces applications nécessitent des étapes de conversion supplémentaires. L'impression, le découpage et le laminage transforment un film soufflé de base en une structure d'emballage haute performance.
Du film soufflé au laminage et au revêtement
Le film soufflé sert souvent de substrat ou de couche d'étanchéité dans une structure multicouche. Pour ajouter des propriétés barrières, une qualité d'impression ou une résistance mécanique, les transformateurs laminent le film avec d'autres matériaux. Des adhésifs à base de solvant, sans solvant et à base d'eau sont utilisés, mais le laminage PUR (polyuréthane réactif) a attiré l'attention pour ses performances et son moindre impact environnemental.
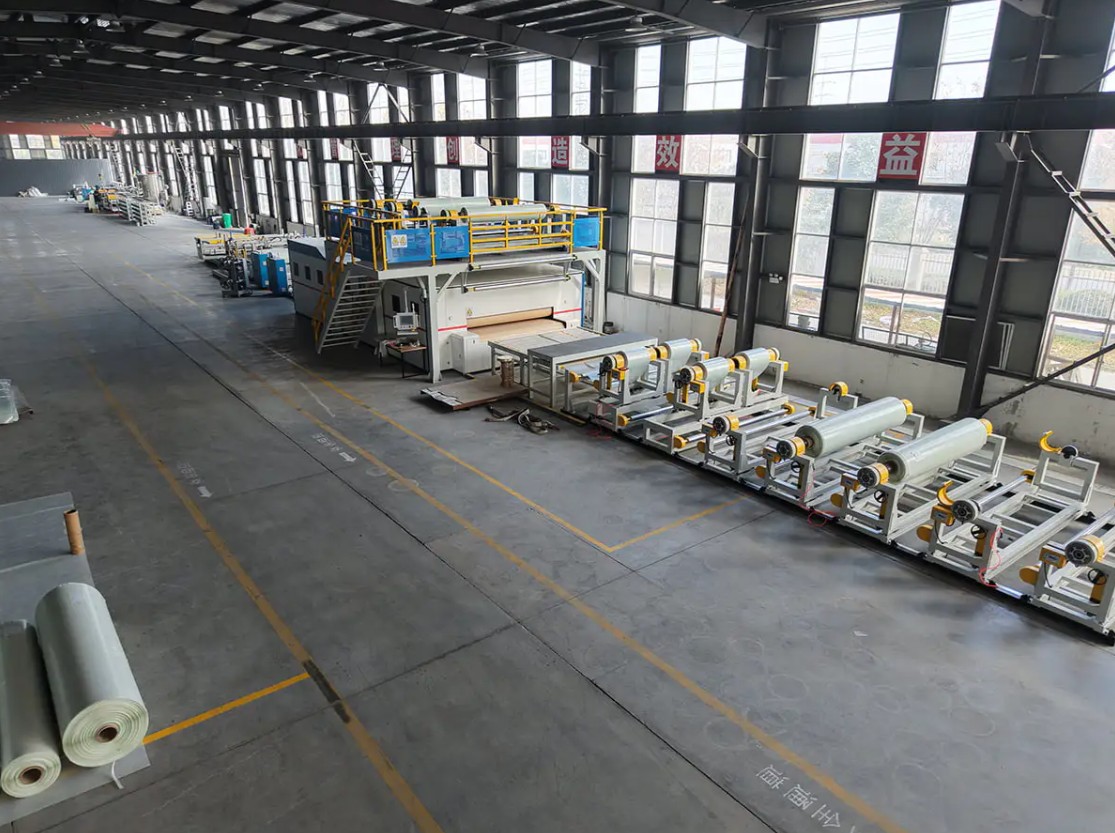
Si votre activité passe de la production de films à celle d'emballages flexibles, vous aurez peut-être besoin d'une ligne de laminage de PUR et de films. Ces lignes combinent le déroulement, l'application d'adhésif, le séchage ou le durcissement et le rembobinage en un seul processus continu.
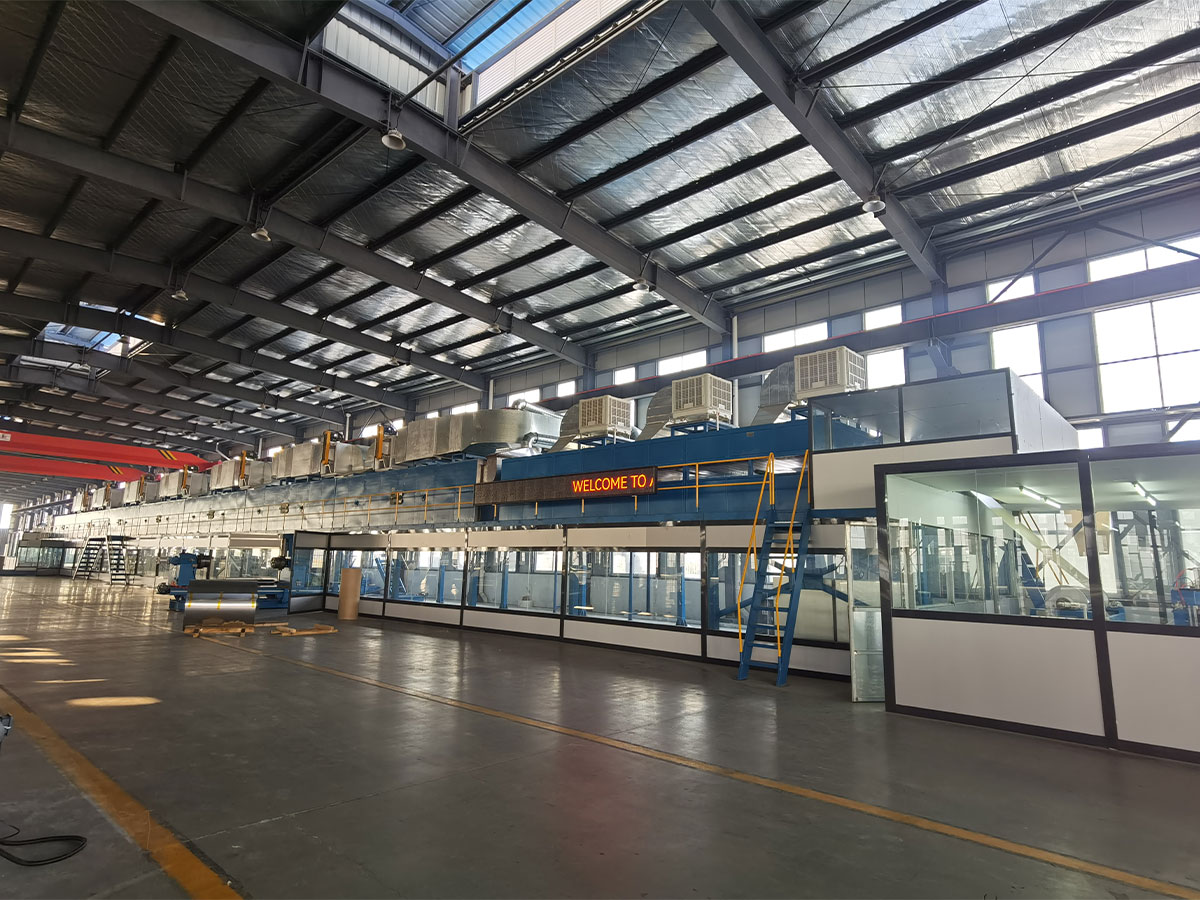
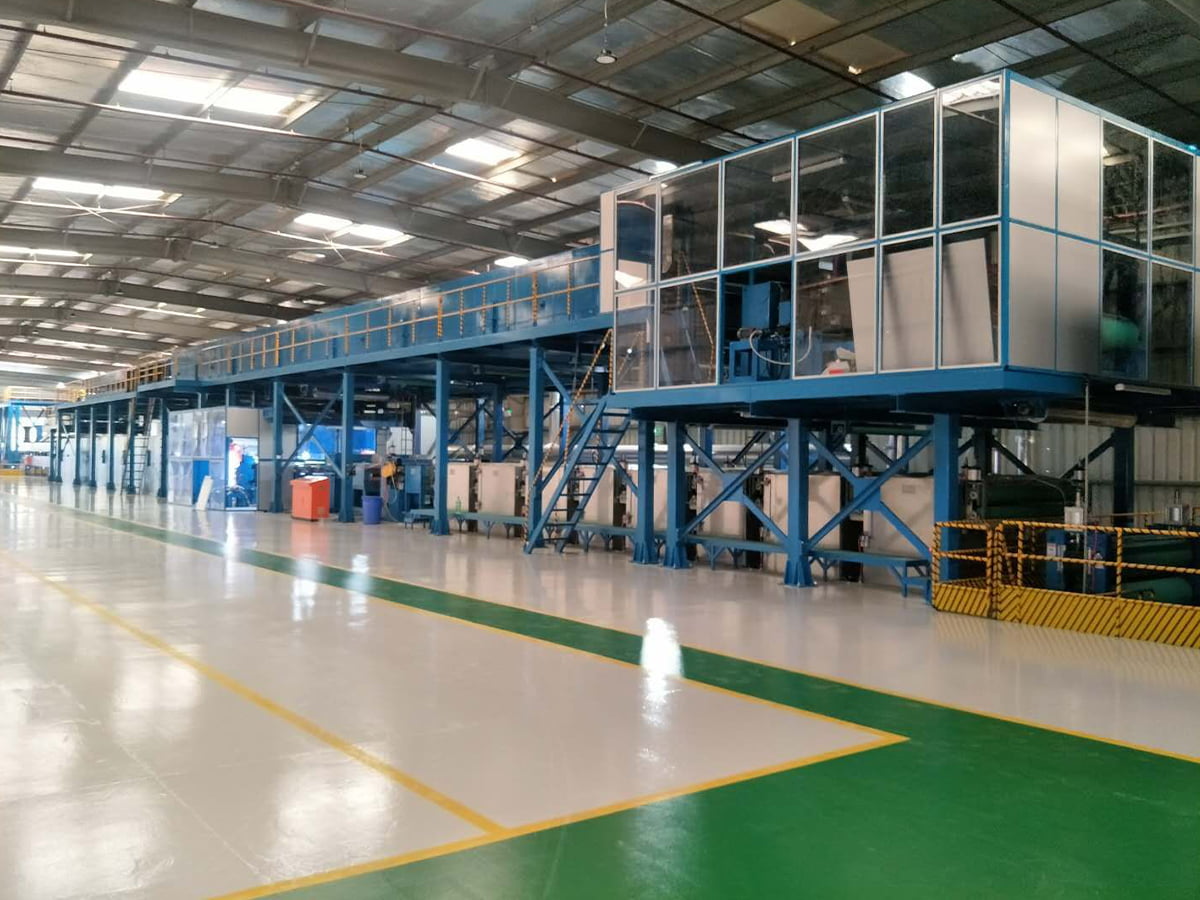
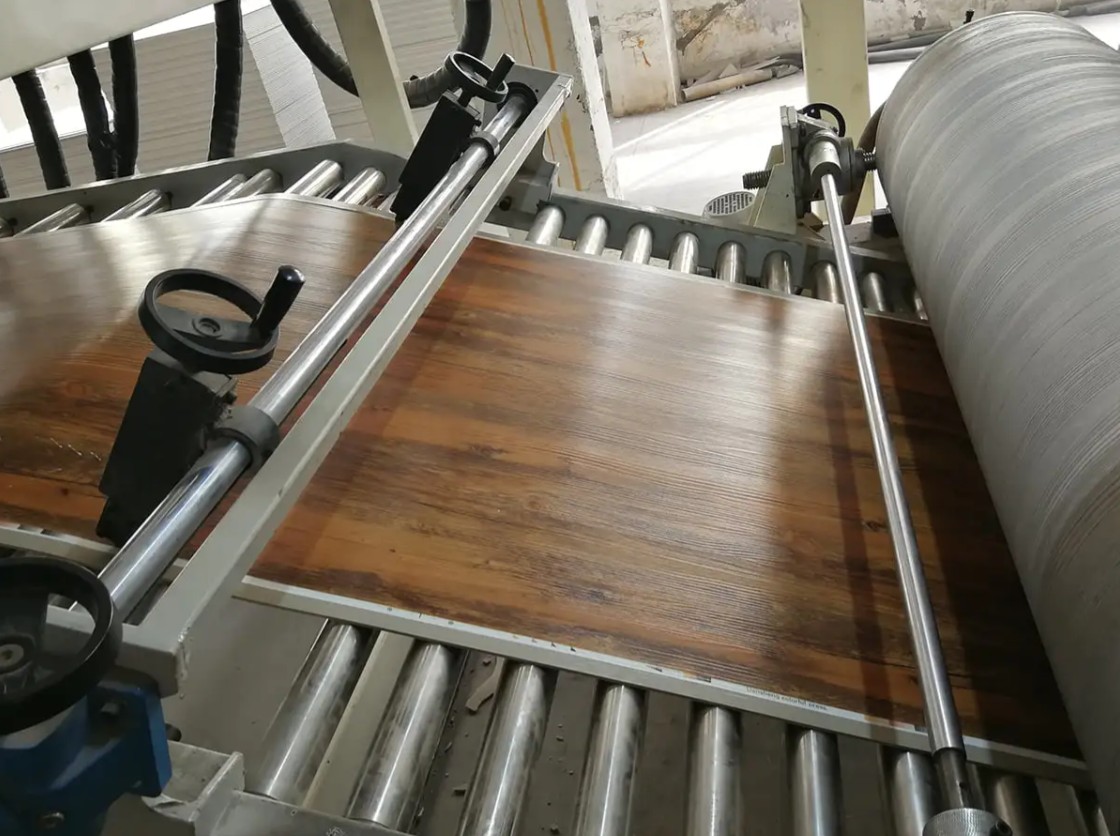
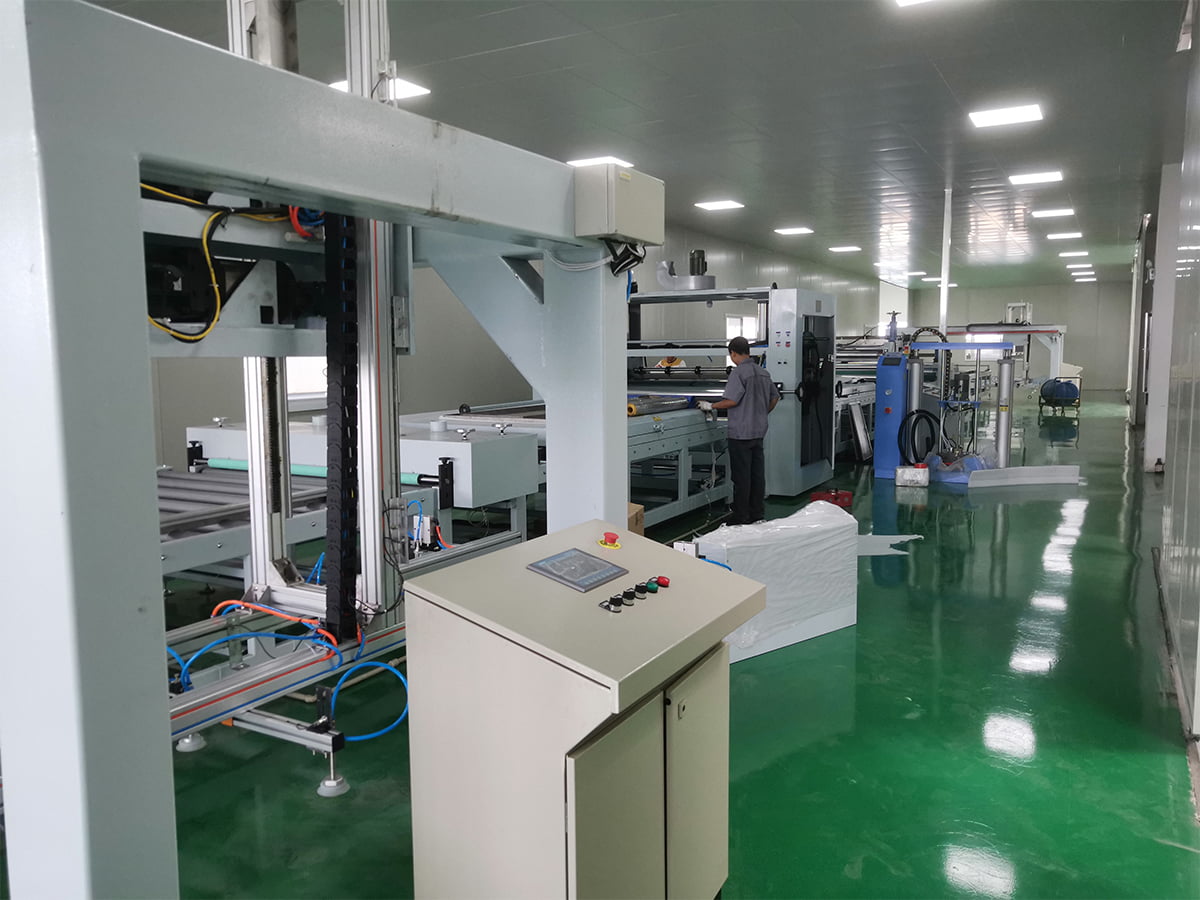 Ligne de revêtement et de stratification de film PUR Pour le laminage durable de films de panneaux, cette gamme PUR utilise un adhésif durcissant à l'humidité pour coller des films décoratifs, protecteurs ou fonctionnels sur du métal, du plastique, du bois ou du verre. Voir le produit →
Pour les structures plus simples, une ligne de production de laminage de films dédiée peut lier deux films ou plus avec un revêtement thermique, adhésif ou par extrusion. Le choix dépend du type d'adhésif, de la vitesse et de la largeur du substrat.
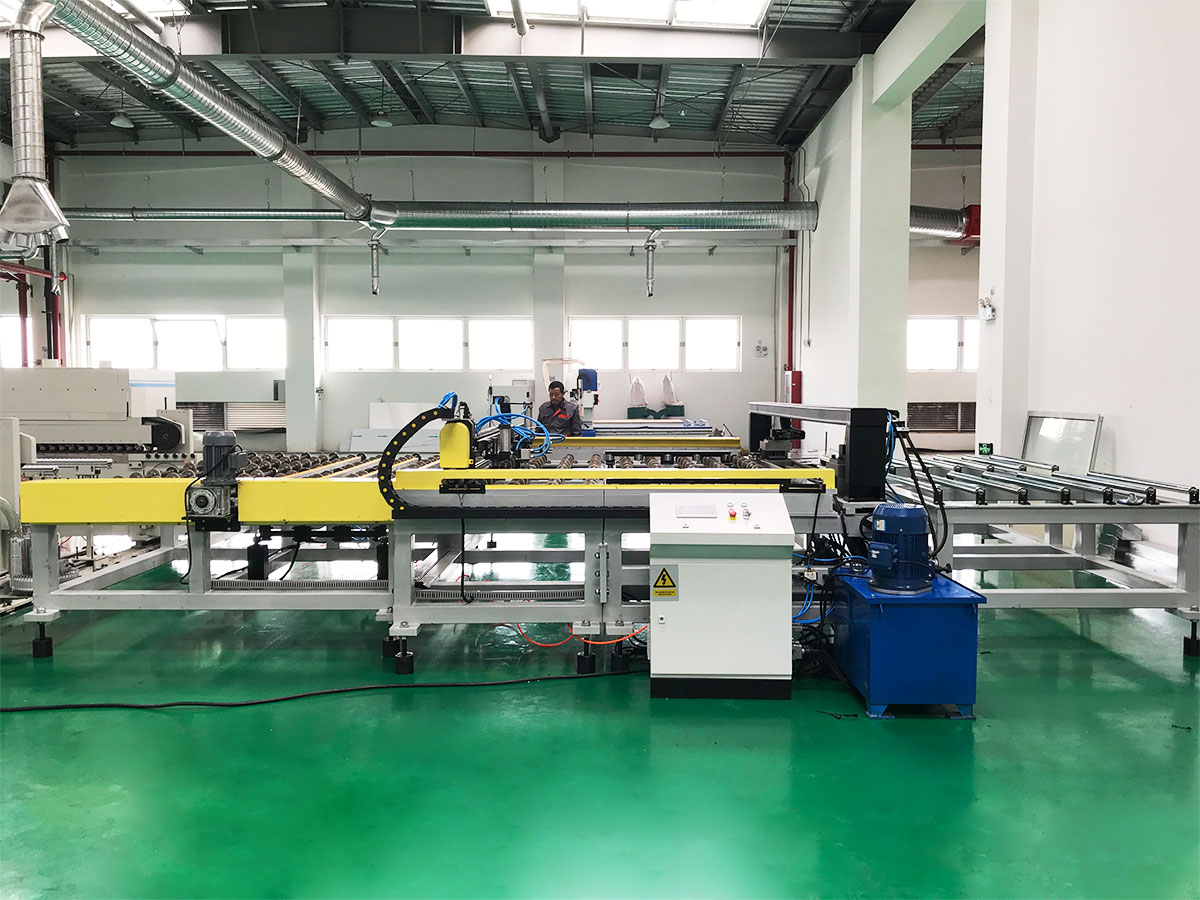
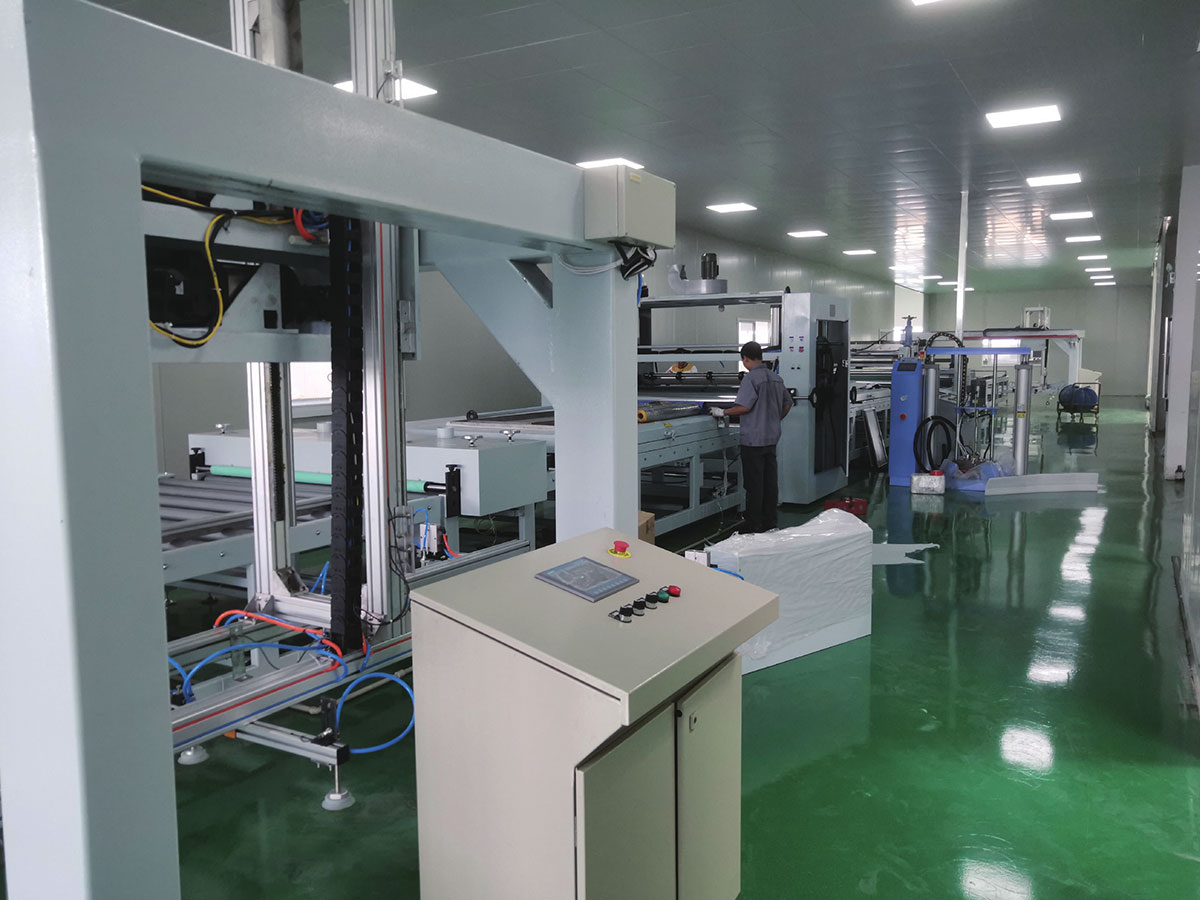
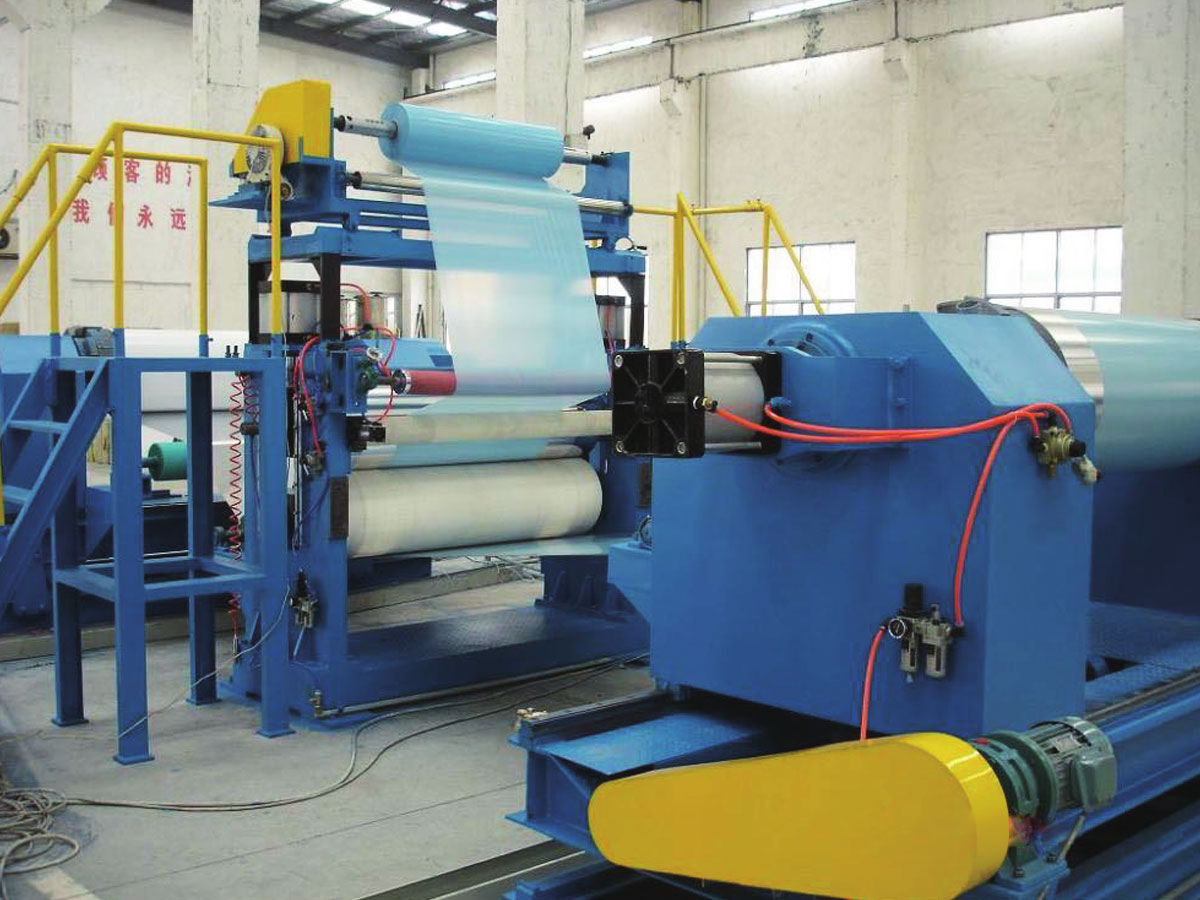 Ligne de production de stratification de films Pour les structures de films de protection plus simples, cette ligne applique des films PE, PET et fonctionnels aux pièces en métal, en verre, en plastique et électroniques avec un contrôle précis de la tension et du laminage. Voir le produit →
Ces étapes en aval sont critiques car un film soufflé doté d’excellentes propriétés de traction peut toujours échouer si la liaison de stratification est faible ou si l’adhésif est incompatible. La correspondance entre l'énergie de surface du film, la chimie de l'adhésif et la tension de ligne fait partie des spécifications de l'équipement.
Considérations d'achat pour les films soufflés et les lignes en aval
Lors de l'évaluation d'une ligne de film soufflé, commencez par la résine que vous envisagez d'utiliser et les propriétés du film que vous devez obtenir. Le débit de sortie, la largeur du film, le nombre de couches et la plage d'épaisseur définissent l'enveloppe de l'équipement de base. Voici les questions clés :
- Quelle est l’épaisseur maximale et minimale dont vous avez besoin, et à quelle largeur ?
- Allez-vous utiliser des niveaux élevés de LLDPE ou de mLLDPE ? Ceux-ci nécessitent des conceptions de vis et des capacités de refroidissement différentes.
- Avez-vous besoin d'un traitement de surface en ligne tel qu'un traitement corona pour l'impression ou le laminage ?
- Quel niveau de tolérance d’épaisseur est acceptable ? La jauge en boucle fermée augmente les coûts mais réduit le gaspillage.
- Comment la ligne s’intégrera-t-elle aux équipements de laminage, d’impression ou de fabrication de sacs en aval ?
Pour le laminage en aval, tenez compte du type d'adhésif, des exigences de durcissement et du contrôle de la tension du substrat. Une ligne qui fonctionne bien à 50 mètres par minute peut avoir des difficultés à 200 mètres par minute si la section de séchage ou de durcissement est sous-dimensionnée. La disponibilité des pièces de rechange et le service d'assistance local affectent également le coût total de possession.
Si votre feuille de route produit comprend des panneaux composites, des stratifiés PVC ou des films spéciaux, un fournisseur ayant une expérience dans plusieurs processus composites peut vous aider à éviter des décisions d'équipement isolées. Par exemple, les entreprises qui construisent des lignes de panneaux composites métalliques et des lignes de laminage de films comprennent comment la manipulation du substrat, la tension et l'historique thermique interagissent.
Conclusion
Le film d'extrusion-soufflage reste un procédé fiable et adaptable pour produire des films plastiques dotés d'une large gamme de propriétés. Le succès dépend de la compréhension de l’interaction entre la résine, la conception de la matrice, le refroidissement et la conversion en aval. En spécifiant la bonne configuration de ligne et en contrôlant les variables critiques telles que le BUR et la hauteur de la ligne de gel, vous pouvez obtenir une qualité constante et réduire les déchets. Lorsque votre application nécessite un laminage, un revêtement ou des structures composites, l'intégration du bon équipement en aval est tout aussi importante que la ligne de film soufflé elle-même. Un partenaire possédant une expérience dans plusieurs processus composites peut vous aider à établir ces connexions efficacement.