
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Imaginez une ligne continue de composite métallique fonctionnant à 12 mètres par minute. La section de stratification conserve sa vitesse, mais les premières bobines présentent des stries de surface, des bords ondulés et un délaminage occasionnel. La faute n’en est pas à la grande presse. La température à cœur dérive, la bande d'aluminium n'a pas été nettoyée correctement et l'enrouleur applique une tension inégale. Ce sont toutes des tâches assignées aux équipements auxiliaires, aux systèmes de support qui décident si la machine principale peut réellement expédier une production vendable à la vitesse de conception.
Que signifie l’équipement auxiliaire dans le secteur manufacturier ?
Formellement, un équipement auxiliaire désigne toute machine ou système qui prend en charge un processus principal au lieu d'exécuter ce processus lui-même. Dans le moulage par injection plastique, les équipements auxiliaires comprennent des séchoirs à trémie, des chargeurs sous vide, des refroidisseurs, des contrôleurs de température de moule et des granulateurs. Lors du dragage, cela comprend des pompes de surpression, des pipelines flottants et des systèmes de contrôle qui maintiennent le fonctionnement de la drague. Sur les véhicules utilitaires, il comprend les hayons élévateurs, les treuils, les compresseurs et les systèmes d'outils hydrauliques. Dans tous les cas, le modèle est le même : l'unité principale façonne, façonne ou déplace le produit, et les unités auxiliaires préparent, alimentent, refroidissent, sèchent, finissent, inspectent ou manipulent le matériau qui l'entoure.
Appeler un auxiliaire du système ne signifie pas que cela soit facultatif. Sur une ligne de panneaux composites métalliques, le laminateur principal ne peut pas créer une adhérence nette si la bobine d'aluminium transporte de l'huile de laminage dans la zone de contact. Il ne peut pas maintenir la force d’adhérence si la feuille centrale arrive mouillée. Il ne peut pas produire un panneau carré si la tension d'enroulement change toutes les quelques minutes. Les fonctions auxiliaires définissent l'enveloppe de travail pratique de toute la ligne.
Quatre groupes d'équipements auxiliaires dans les lignes continues de panneaux et de bobines
Une ligne continue de panneaux composites métalliques ou de bobines revêtues suit la même séquence dans chaque usine : entrée de bande, traitement de surface, revêtement ou laminage, durcissement, finition et recul. Quatre groupes auxiliaires apparaissent dans presque toutes les mises en page. Ils décident du degré de propreté de la bande, de la stabilité de la température du processus, du degré de finition du produit et de la qualité de l'enroulement de la bobine finale.
| Group | Tâche principale | Matériel typique | Résultat lorsqu'il est ignoré |
|---|---|---|---|
| Préparation du matériel | Nettoyer, chauffer et aligner la bande avant l'enduction ou le laminage | Dérouleurs, accumulateurs, lignes de nettoyage prétraitement | Manques de revêtement, vides de stratification, mouillage irrégulier de l'adhésif |
| Conditionnement de processus | Contrôler la température, le durcissement et l'apport de chaleur pendant le revêtement | Fours, refroidisseurs, unités de contrôle de température, zones de chauffage | Revêtement sous-durci, panneaux courbés, réduction forcée de la vitesse de ligne |
| Finition et transformation de surfaces | Ajoutez des formats de texture, de profil, de film ou de coupe à longueur | Machines à gaufrer, plastifieuses de films, lignes de rainurage, cisailles | Faible valeur ajoutée, manutention supplémentaire, impossibilité de livrer des panneaux finis |
| Recul et manipulation | Maintenir la tension, corriger la forme et construire des bobines finales serrées | Lignes de relaminage de bobines, niveleurs de tension, enrouleurs | Bobines télescopiques, bords endommagés, ruptures de bandes répétées |
Préparation et nettoyage du matériel
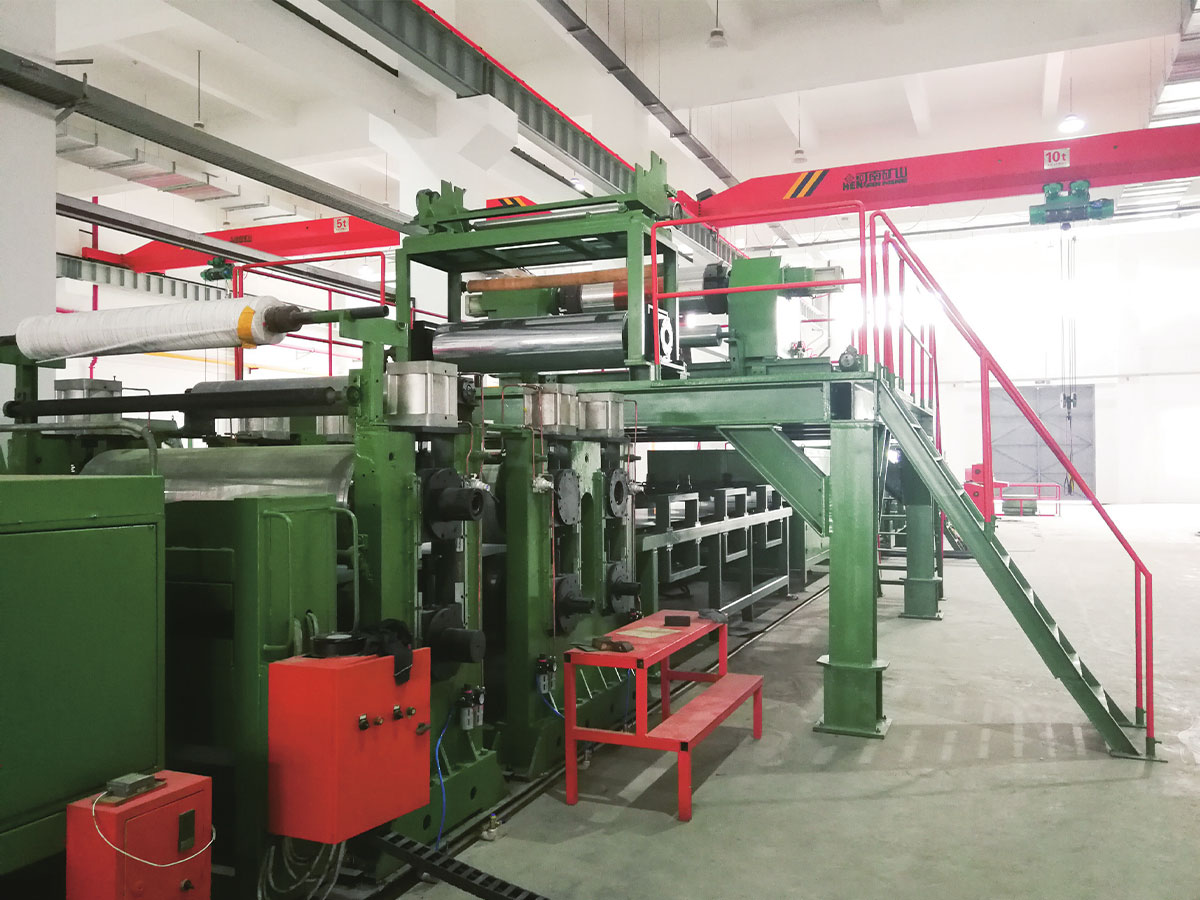
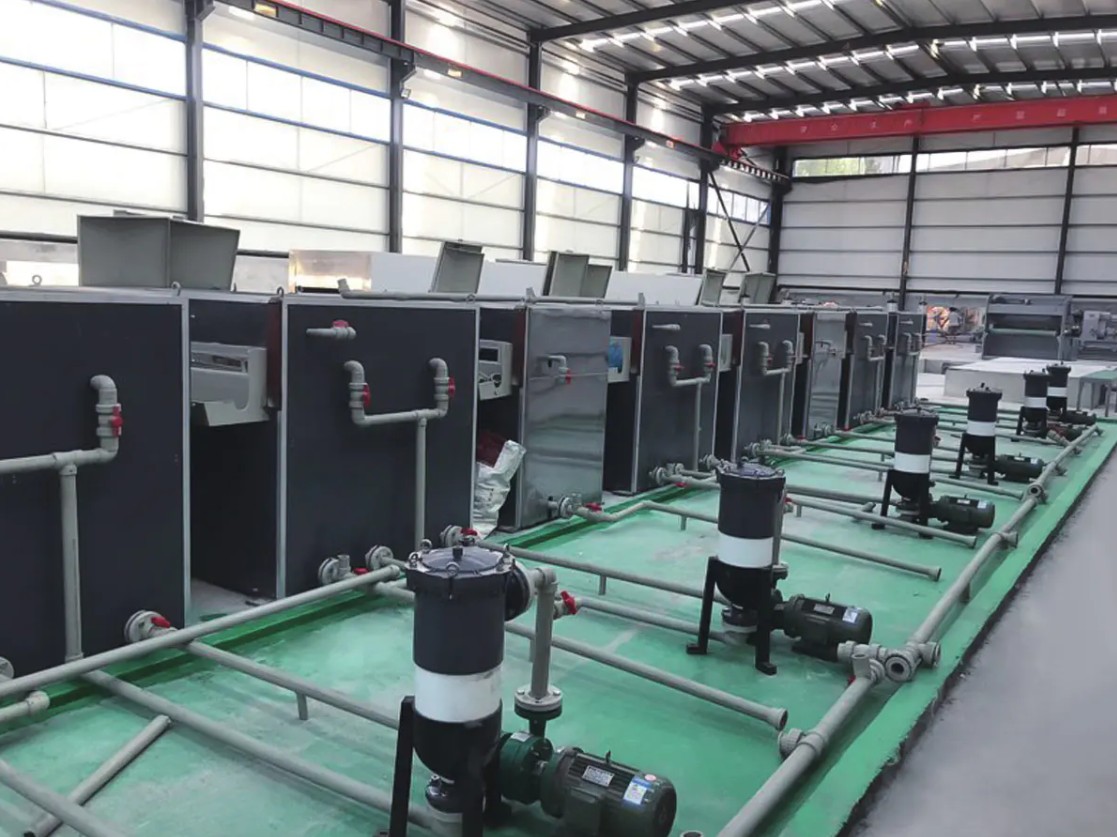
Avant que le revêtement puisse adhérer de manière fiable, la surface en aluminium ou en acier doit être exempte d'huile de laminage, de poussière et d'oxyde. Une ligne de nettoyage de prétraitement contrôle la concentration du bain chimique, la température de l’eau de rinçage et la section de séchage. Son résultat modifie directement l’adhérence du revêtement et la résistance finale à la corrosion. Une légère dérive du pH peut réduire suffisamment le poids de la couche de conversion pour que le revêtement commence à se décoller après quelques jours sur le terrain.
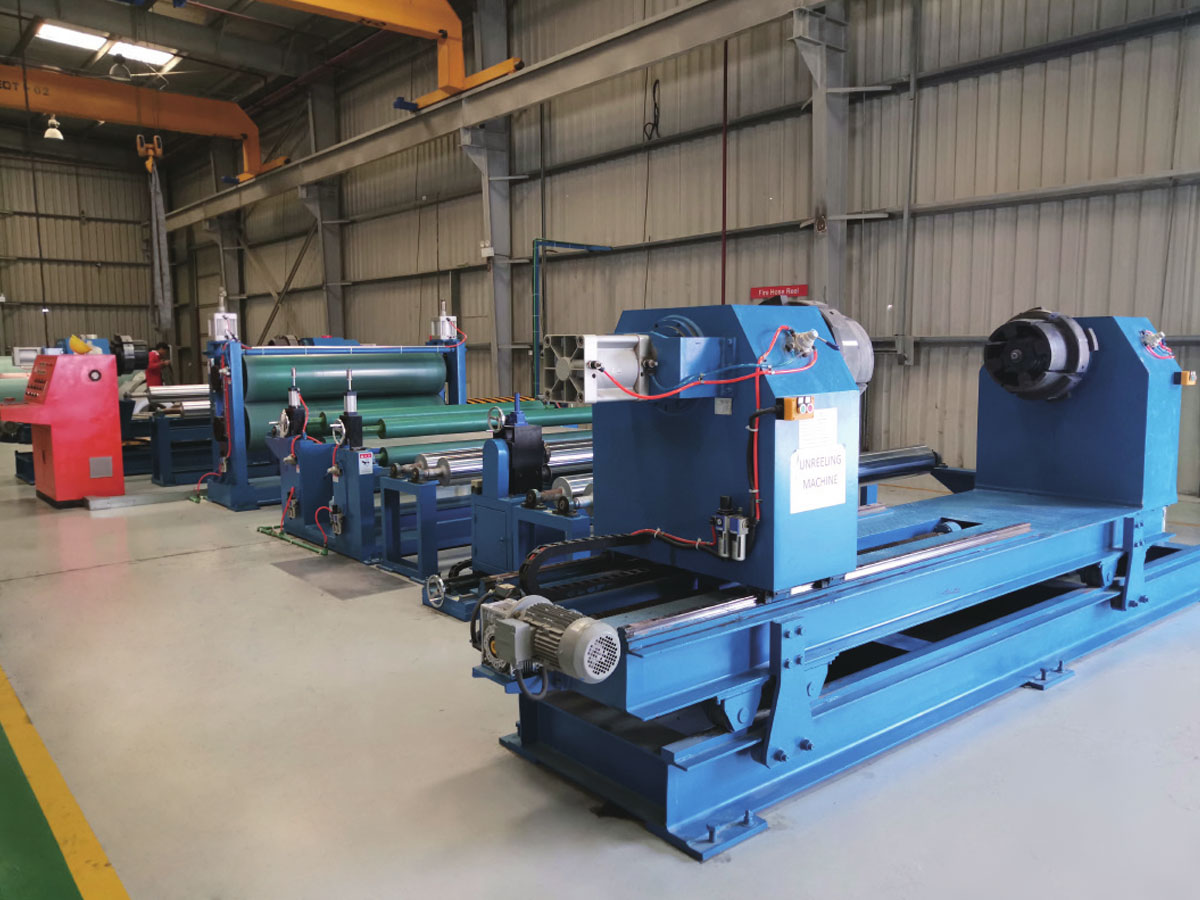
 Ligne de nettoyage de prétraitement pour le traitement de surface des bobines métalliques Cette ligne de nettoyage élimine l'huile de laminage, la poussière et les oxydes avant le revêtement, affectant directement l'adhérence et la résistance à la corrosion. Le texte souligne que même une dérive mineure du pH peut entraîner une défaillance du revêtement, ce qui rend cet équipement essentiel pour la qualité en aval. Voir le produit →
Finition et transformation de surfaces
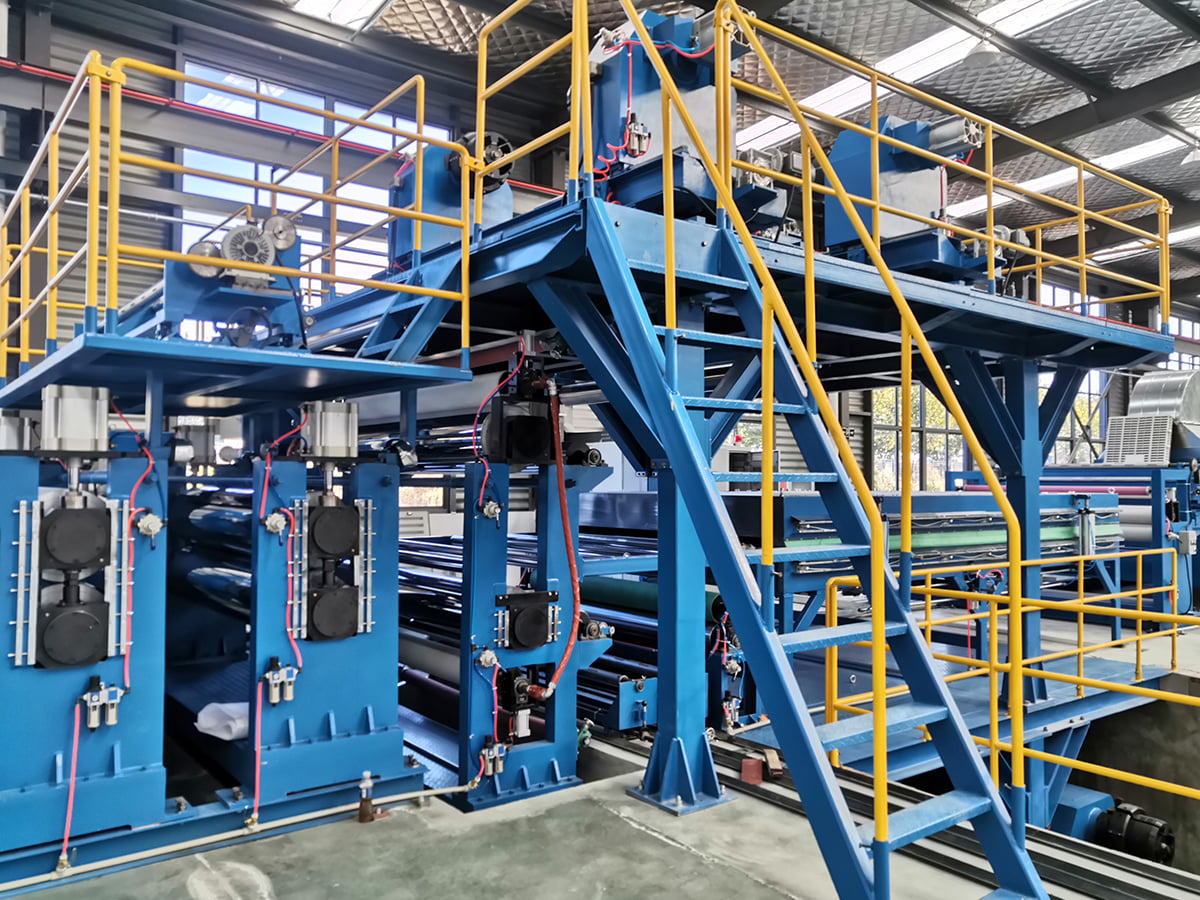
Après laminage ou revêtement, le matériau doit encore devenir un produit. Les machines de gaufrage ajoutent de la texture, les plastifieuses appliquent un film protecteur ou décoratif, et les équipements de rainurage et de découpe créent les largeurs et formats commandés par les clients. Ces machines sont normalement situées en aval du processus principal, mais elles contrôlent la valeur délivrée de chaque mètre carré.
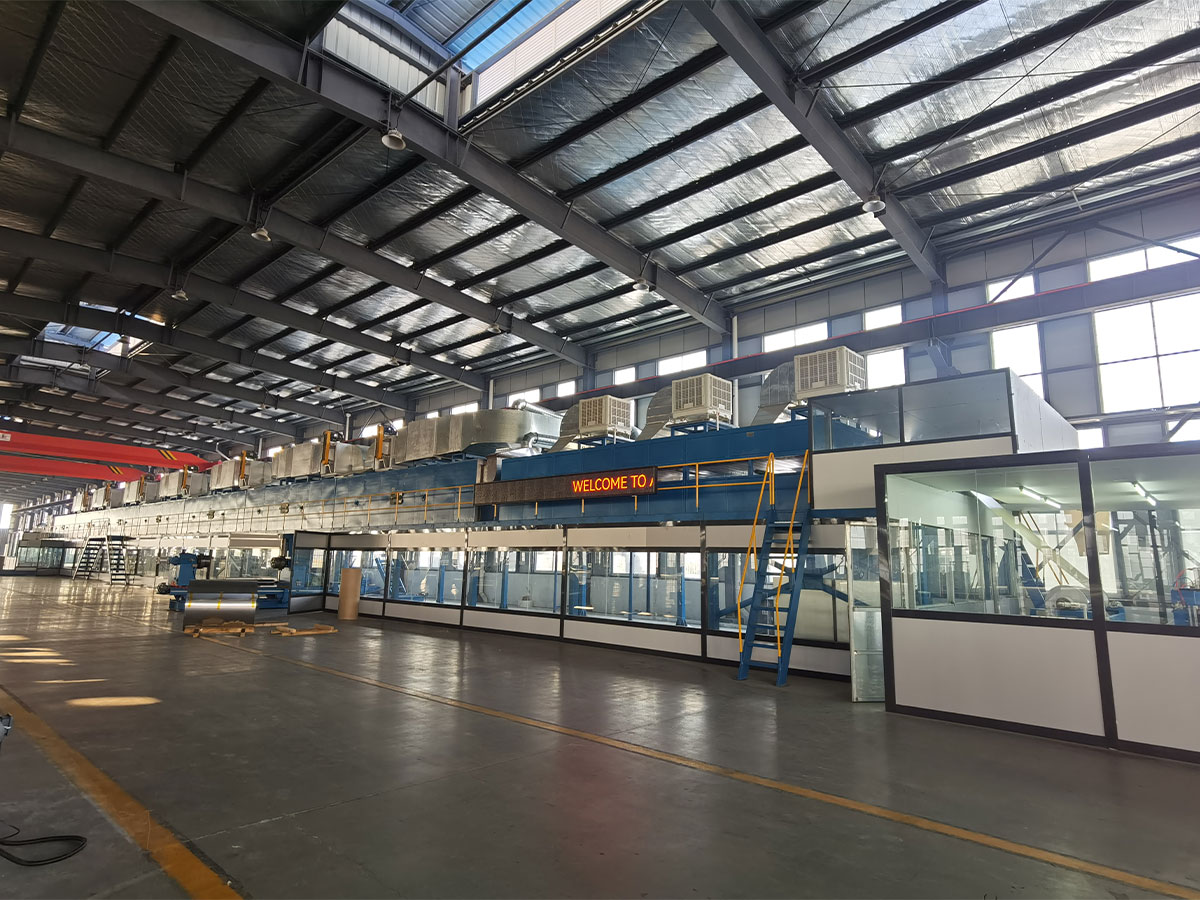
Machine de gaufrage pour ajouter de la texture et de la rigidité aux panneaux Après le revêtement, le gaufrage ajoute des motifs tridimensionnels qui améliorent l'esthétique et la résistance structurelle. Cette machine contrôle la valeur délivrée de chaque mètre carré, offrant des textures personnalisables et une précision répondant aux spécifications du client. Voir le produit → Recul et manipulation
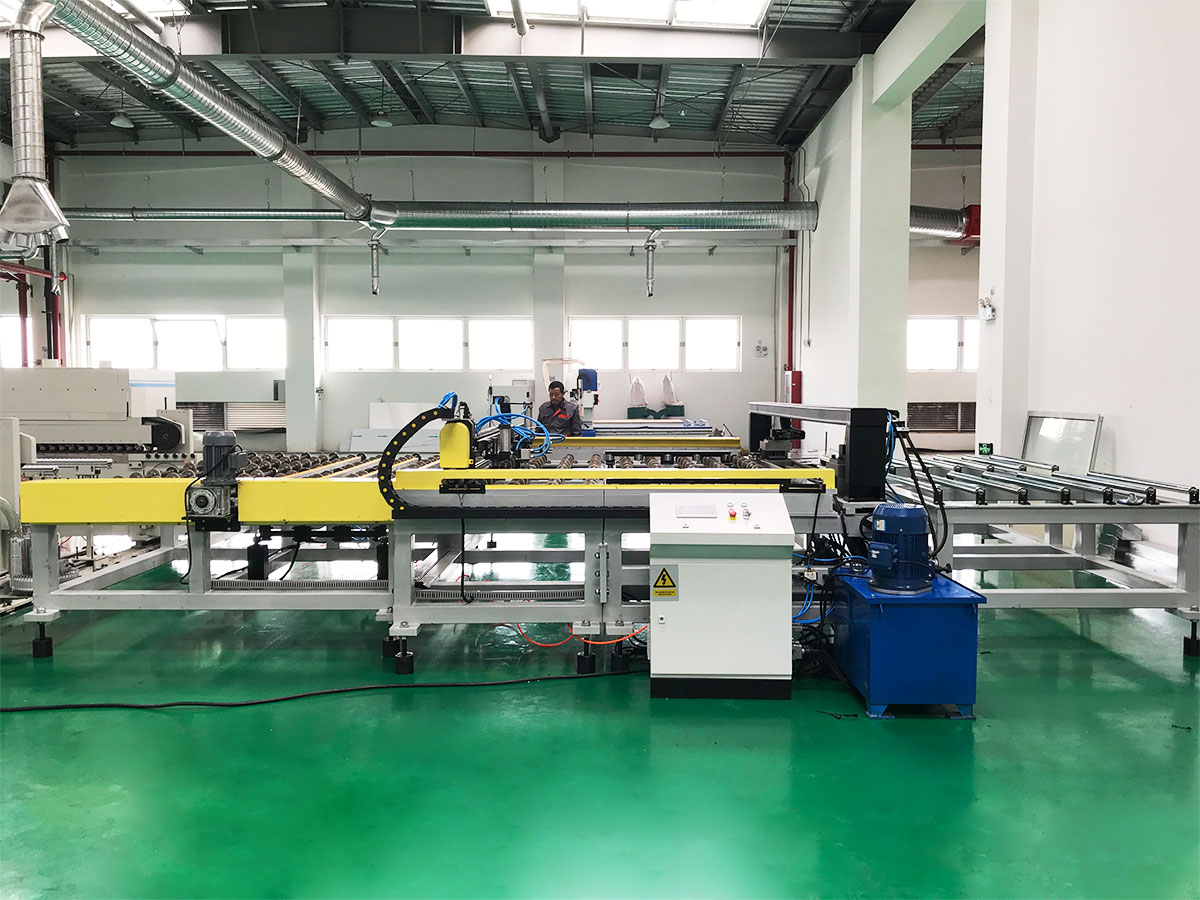
Les lignes de traitement en continu produisent des bobines et non des produits finaux. Une ligne de reroulage de bobines rembobine les bobines fendues ou enduites pour éliminer les défauts, améliorer le télescopage et définir la longueur ou le métrage exact requis par l'étape de production suivante. Le contrôle de la tension est essentiel ; Une tension inégale peut étirer l'aluminium mince de façon permanente et transformer une bobine vendable en ferraille.
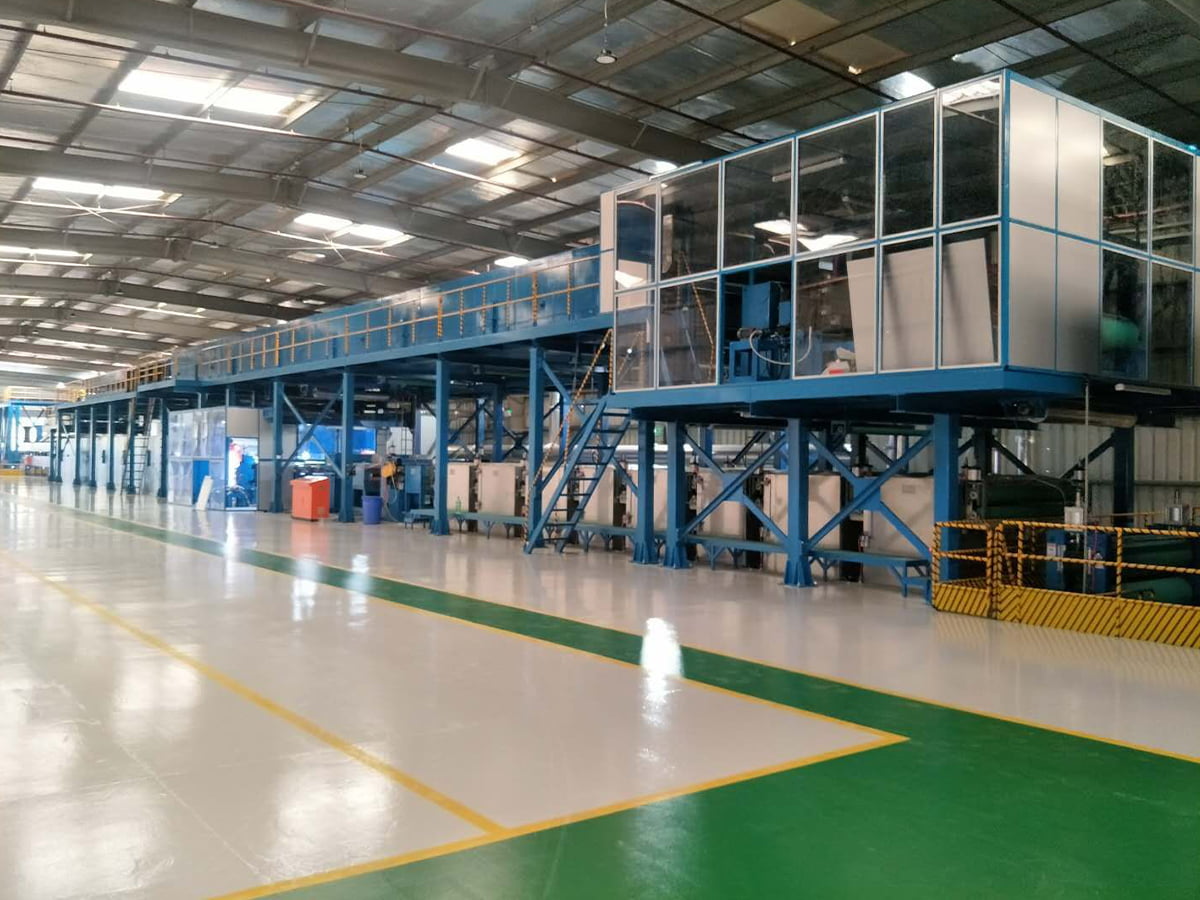
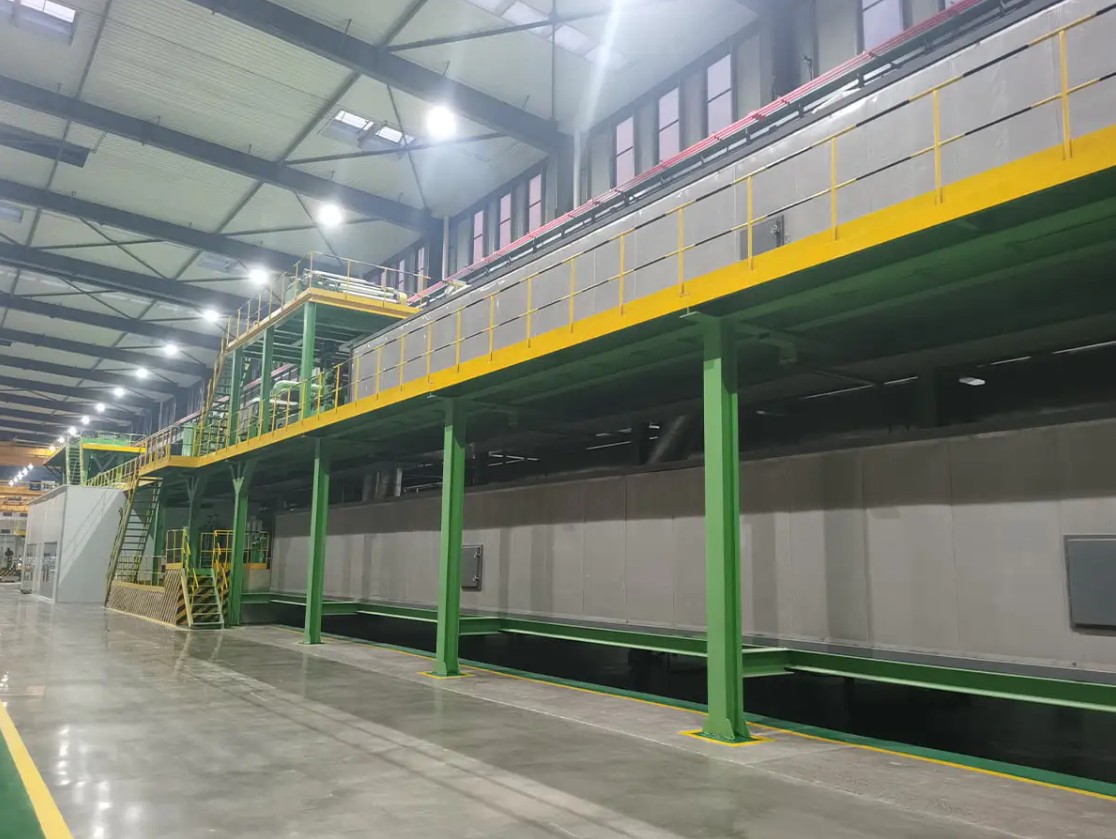
Ligne de production de relaminage de bobines pour la finition et l'inspection Cette ligne de reroulage rembobine, coupe et inspecte les bobines pour éliminer les défauts et définir des longueurs exactes. Le contrôle de la tension est vital car une tension inégale peut endommager de manière permanente l’aluminium mince. Cet équipement détermine donc directement si une bobine devient un produit vendable. Voir le produit → Pourquoi l'équipement auxiliaire dicte les performances de production réelles
La machine principale fixe une vitesse de production théorique. L'équipement auxiliaire décide quel pourcentage de cette vitesse théorique devient un produit accepté. C'est pourquoi chaque groupe auxiliaire mérite la même attention technique que la presse principale ou la tête d'enduction.
Lisez ceci comme une forme typique de contribution, et non comme des chiffres que vous pouvez additionner. La préparation du matériau apparaît généralement en premier car la contamination au niveau de la section d'entrée multiplie les défauts ultérieurs. Le contrôle de la température et du durcissement vient en deuxième position car le revêtement et le laminage dépendent d'une courbe de chaleur stable. La finition et la conversion des surfaces ajoutent de la valeur directe au produit. La coupe et le recul affectent le rendement et la perte de manutention. Lorsque les groupes auxiliaires travaillent ensemble, la ligne peut fonctionner de manière constante à une vitesse proche de sa vitesse réelle de conception. Dans le cas contraire, même la meilleure presse principale ne peut compenser.
Le coût caché de la négligence des équipements auxiliaires
Prenons l’exemple d’une ligne de prélaquage où la chimie du bain de prétraitement n’est vérifiée qu’une fois par semaine. Le pH dérive lentement, la couche de conversion devient inégale et la vitesse de la ligne doit être réduite pour conserver la qualité du revêtement. Le résultat n’est pas une panne soudaine mais une perte de production mois après mois.
La ligne orange montre ce qui se passe lorsque l'équipement est négligé : le temps d'arrêt passe de quinze heures à plus de quatre-vingts heures en six mois. La ligne bleue, avec des contrôles de routine et un remplacement précoce des pièces, reste en dessous de vingt heures. Dans une chaîne de production, chaque heure perdue entraîne la marge brute de la totalité de la production pour cette heure. La ligne négligée consommera également davantage de pièces de rechange après la défaillance des roulements et des joints due à un surmenage continu. Les panneaux d’avertissement sont faciles à lire : chauffage retardé, tension variable, traces de revêtement et faible vitesse de ligne. Agissez avant que ces signes ne se transforment en dommages mécaniques importants.
Configurations auxiliaires centralisées ou autonomes
Il existe deux configurations pratiques pour les équipements auxiliaires. Dans une configuration centralisée, un groupe de pompes, sécheurs, refroidisseurs ou moniteurs dessert plusieurs lignes via un réseau de distribution. Dans une configuration autonome, chaque ligne embarque sa propre machine dédiée. Ce choix modifie l'empreinte de l'usine, les coûts d'exploitation et la procédure de maintenance.
La carte radar compare deux configurations types sur six critères pratiques. Les équipements auxiliaires centralisés obtiennent des scores élevés en termes d'espace au sol, d'efficacité énergétique, de facilité d'utilisation et d'évolutivité, car leur infrastructure partagée répartit les coûts sur de nombreuses lignes. Les équipements autonomes obtiennent des scores élevés en termes de rentabilité et de redondance, car ils évitent les longs réseaux de distribution et maintiennent les pannes locales. Pour une usine avec une gamme de produits stable et un fonctionnement continu, les systèmes centralisés offrent généralement un coût d'exploitation inférieur. Pour une usine qui effectue de nombreux changements de tâches courts ou des matériaux spéciaux, les machines autonomes protègent mieux la disponibilité. Le bon choix dépend de votre nombre de lignes, de votre plan d'équipe et de votre gamme de matériaux.
| Critère | Centralisé | Autonome |
|---|---|---|
| Surface au sol | Compacte, une station dessert plusieurs lignes | Encombrement plus important car chaque ligne possède sa propre unité |
| Consommation d'énergie | Mieux parce que les pompes et les entraînements sont partagés | Plus simple mais souvent plus de perte d'énergie par ligne |
| Entretien | Nécessite une maintenance centrale programmée | L'unité peut être isolée et réparée rapidement |
| Redondance | Inférieur; une panne de l'unité centrale arrête de nombreuses lignes | Élevé ; chaque ligne a sa propre marge de sauvegarde |
| Évolutivité | Plus difficile à dilater une fois la tuyauterie réparée | Facile, ajoutez une machine dédiée supplémentaire |
Critères de sélection des équipements auxiliaires dans les lignes de composites métalliques et de prélaquage en continu
Choisissez un équipement auxiliaire avec la même discipline que vous utilisez pour l’unité principale. Le processus de sélection couvre généralement six domaines.
- Adaptation de la vitesse : le système auxiliaire doit couvrir la vitesse de ligne la plus rapide plus 10 % de réserve.
- Compatibilité des matériaux : définissez l'alliage d'aluminium, l'épaisseur de l'acier, la largeur de la bobine et la chimie de la surface avant de demander un devis.
- Niveau d'automatisation : décidez si les opérateurs chargeront les bobines manuellement ou démarreront et arrêteront depuis une salle de contrôle centrale.
- Accès pour la maintenance : vérifiez les points communs des composants et si l'unité peut être isolée pour les réparations.
- Réponse du service : confirmez le diagnostic à distance et la disponibilité locale des pièces de rechange.
- Flexibilité future : laissez de la place pour une bobine plus large, un substrat plus épais ou une tête de revêtement supplémentaire.
Le graphique montre une ligne de prélaquage typique qui a investi dans une meilleure station de prétraitement, des zones de séchage supplémentaires et un nouveau dérouleur. Le coût des défauts est passé de 120 000 dollars par an à 35 000 dollars, car le nettoyage et le contrôle de la température ont éliminé les principales sources de défaillance du revêtement. Le gaspillage de matériaux est passé de 95 000 $ à 30 000 $ parce que la ligne a cessé de produire des bobines hors spécifications lors du démarrage et du changement. Le coût énergétique a diminué car la ligne n'avait plus besoin de surchauffer la bande pour compenser un durcissement instable. Le coût des temps d'arrêt est passé de 140 000 $ à 38 000 $, car les nouvelles unités auxiliaires incluaient une surveillance à distance et un accès plus rapide. L'économie annuelle totale est d'environ 290 000 $, ce qui couvre généralement la mise à niveau dans un délai de deux ans.
Regardez votre propre ligne avec les mêmes yeux que vous appliqueriez à un nouvel investissement. Identifiez quelle fonction auxiliaire crée les rejets ou les arrêts les plus fréquents et comparez-la avec la capacité principale de la machine. Cette seule comparaison révèle souvent une économie plus importante que le remplacement de l’équipement principal. Pour une compréhension plus approfondie de la sélection de ligne, consultez le guide complet pour choisir une ligne de production de panneaux composites métalliques haute performance . Vous pouvez également parler directement au fabricant sur une configuration pour votre mélange de matériaux et votre plan d'étage spécifiques.