
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Une bobine d'aluminium peinte après découpe et formage coûte presque toujours plus au mètre carré que la même bobine peinte alors qu'il s'agit encore d'une bobine sur une ligne continue. Ce fait économique explique pourquoi l’aluminium pré-peint approvisionne la majeure partie du marché des revêtements, des toitures, de la signalisation et des panneaux composites en aluminium.
La qualité des bobines d'aluminium revêtues dépend de trois critères : le degré de propreté de la bande lorsqu'elle atteint la tête de revêtement, la précision avec laquelle cette tête dose le film et la régularité avec laquelle le four délivre le durcissement. La couleur, la brillance et la durée de vie découlent de ces trois éléments, et non de la seule marque de peinture.
Comment fonctionne le revêtement continu des bobines d'aluminium
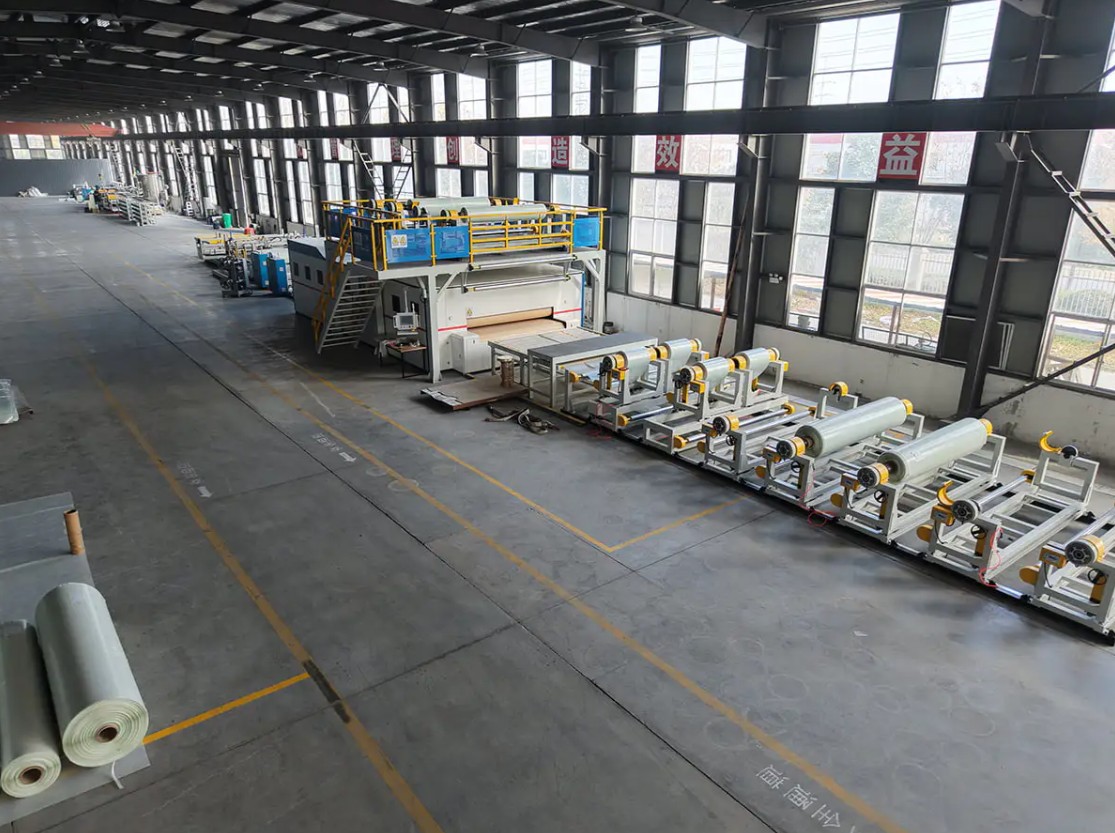
Le revêtement en continu est un processus continu et automatisé qui applique un revêtement organique sur une bande métallique avant que la bande ne soit coupée ou formée. L'aluminium arrive sous forme de bobine, est déroulé, nettoyé, prétraité chimiquement, enduit, durci, refroidi et rembobiné sous forme de bobine pré-peinte. Étant donné que la bande ne s'arrête pas pendant un fonctionnement régulier, l'épaisseur, le durcissement et l'apparence du film sont définis par les paramètres de la machine plutôt que par la sensation de l'opérateur. Les lignes architecturales fonctionnent généralement à une vitesse de 20 à 60 mètres par minute, avec des largeurs de bande de 600 à 1 600 millimètres et un film sec total de 20 à 27 micromètres, apprêt compris.
- Déroulement et couture : la queue de la bobine en marche est reliée à la tête de la suivante et la couture doit passer à travers la ligne sans rouleaux de marquage.
- Accumulation : un accumulateur d'entrée stocke la bande afin que la tête de revêtement et le four continuent de fonctionner lors d'un changement de bobine.
- Nettoyage et prétraitement : nettoyage alcalin, rinçage, couche de conversion chimique et étuve de séchage. Cette étape décide de l’adhésion plus que toute autre.
- Apprêt et couche de finition : les applicateurs au rouleau appliquent l'apprêt, une section de désolvatation élimine le solvant, puis la couche de finition suit.
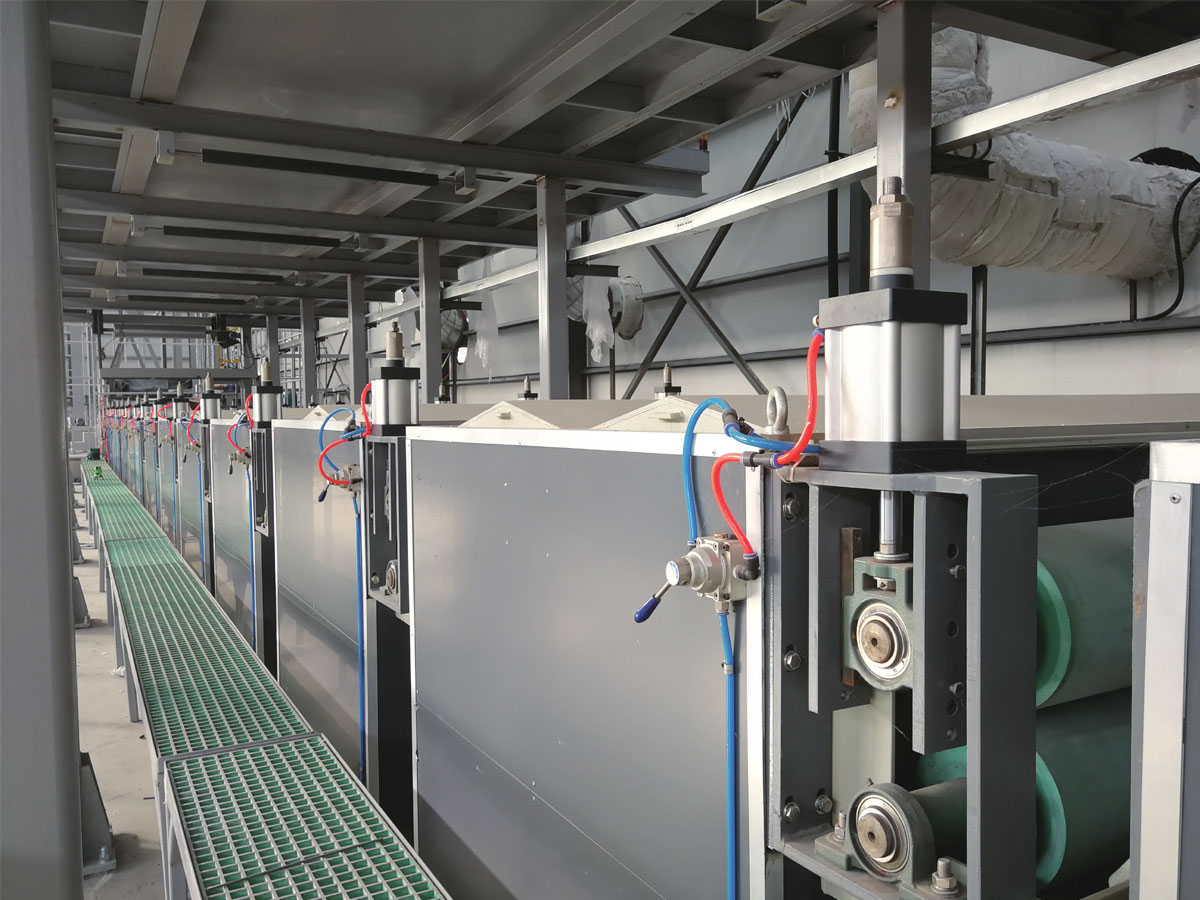
- Durcissement : un four multizone amène le métal, et pas seulement l'air, à la température maximale du métal dont la chimie a besoin.
- Trempe et rembobinage : le refroidissement ramène la bande à la température de manipulation et la bobine finie est rembobinée sous tension contrôlée.
La préparation de la bande détermine la plupart des résultats d'adhésion
Un nettoyage incomplet empêche la formation uniforme du revêtement de conversion et la défaillance apparaît plus tard sous forme de perte de revêtement le long d'un pli ou d'un bord coupé. La section de nettoyage doit donc être suffisamment longue pour la vitesse de ligne réelle, et les rouleaux de la section humide nécessitent un programme de nettoyage, car les résidus chimiques séchés se transfèrent directement sur la bande sous forme de stries.
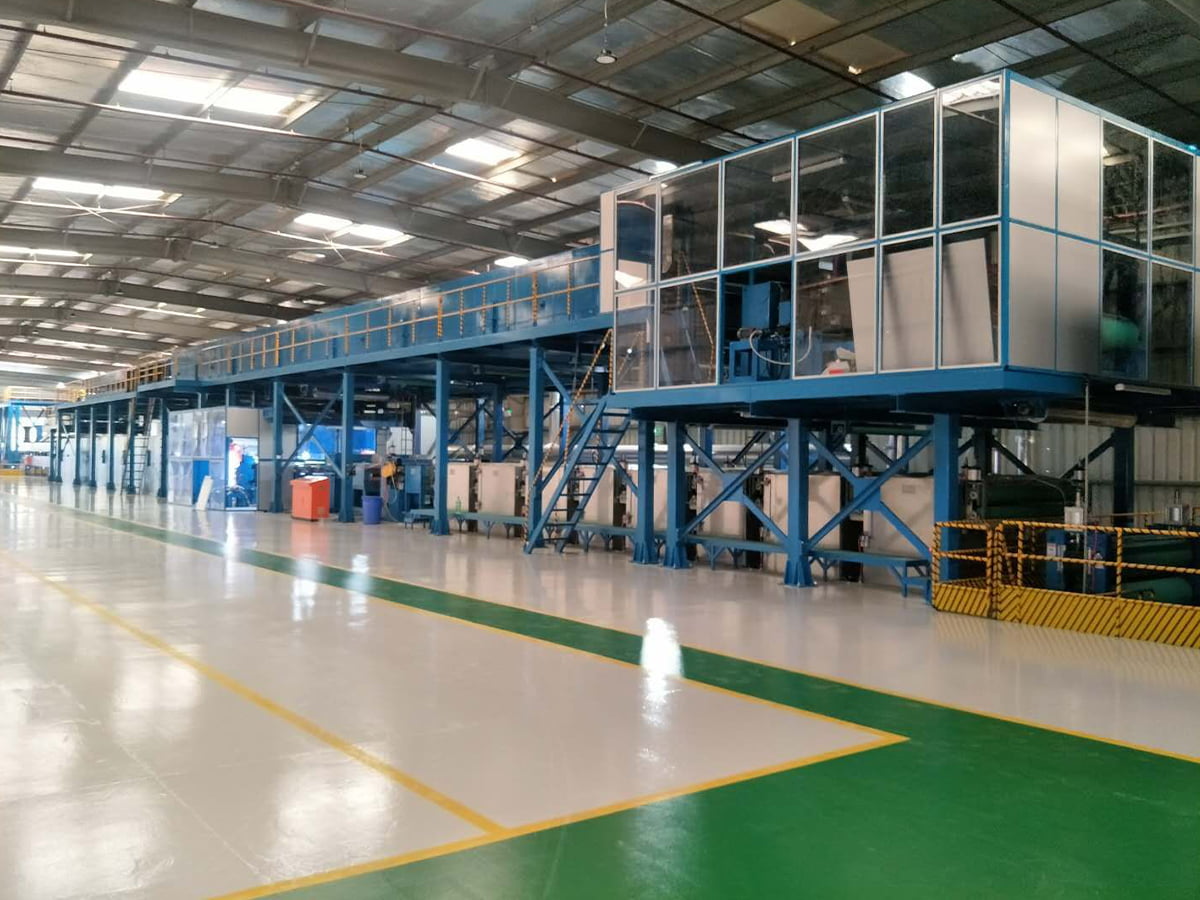
 Ligne de nettoyage de prétraitement La propreté des surfaces métalliques et la qualité des revêtements de conversion chimique déterminent directement la résistance à la corrosion, l'adhérence de la peinture et la qualité du produit final... Voir le produit →
Têtes d'enduction, contrôle et polymérisation du film
Les lignes utilisent des têtes à trois ou quatre rouleaux. Le système à trois rouleaux est plus simple à entretenir, tandis que le système à quatre rouleaux contrôle plus finement les films très fins et convient aux lignes qui impriment également. L'épaisseur du film est définie par le rapport de vitesse entre l'applicateur et la bande, donc une vitesse et une tension stables passent en premier. Plus tard, un sous-durcissement coûte de la résistance aux solvants et de la flexibilité, tandis qu'un surdurcissement coûte de la couleur et de la ductilité. La variable de contrôle est la température maximale du métal, mesurée au niveau de la bande, généralement entre 230 et 249 degrés Celsius pour le PVDF et entre 216 et 232 degrés Celsius pour le polyester. Confirmez la fenêtre auprès du fournisseur de revêtement avant de régler le four.
Systèmes de revêtement et où chacun s'adapte
Aucun revêtement ne couvre toutes les expositions. Le choix dépend de l'environnement auquel le produit fini sera confronté, du formage que la bobine subira par la suite et de la durée pendant laquelle la couleur et le brillant doivent tenir.
| Système de revêtement | Film sec total typique | Fenêtre de guérison | Le mieux adapté à | Principale limite |
|---|---|---|---|---|
| Polyester | 18 à 25 micromètres | 216 à 232°C | Panneaux intérieurs, signalétique, revêtement léger | Farinage et fondu à l'extérieur |
| Polyester modifié au silicone | 20 à 25 micromètres | 220 à 235°C | Toiture et revêtement mural dans les climats tempérés | Résistance aux solvants plus faible que le PVDF |
| PVDF | 23 à 27 micromètres | 230 à 249°C | Façades extérieures, exposition côtière et industrielle | Coût plus élevé, fenêtre de guérison étroite |
| Polyuréthane | 20 à 25 micromètres | 210 à 230°C | Plastification de film et finitions intérieures haut de gamme | Sensibilité à l'humidité pendant le stockage |
| Apprêt époxy | 5 à 7 micromètres | Fixé par la couche de finition | Couche de base d’adhérence et de corrosion | Craies si laissées sans revêtement |
Deux règles s'ensuivent. Une couche de finition PVDF sur un apprêt fin ou irrégulier échoue toujours au niveau du bord coupé, car la corrosion commence au niveau du métal exposé. Et un revêtement durci au bas de sa fenêtre peut passer un contrôle visuel et échouer néanmoins à un frottement au solvant ou à un test de pliage le même jour.
Tests qui libèrent une bobine enduite
Les tests de version sont rapides, destructifs et spécifiques. Les échantillons proviennent de la tête, du milieu et de la queue de chaque bobine, car un lot qui semble correct peut toujours échouer dans l'un des cas suivants.
- Épaisseur du film sec , lire sur la bande avec une jauge magnétique ou à courants de Foucault avec une tolérance d'environ plus ou moins 2 micromètres.
- Adhésion en T , où un coupon est replié sur lui-même et le ruban adhésif est tiré pour vérifier la perte de revêtement ; les produits extérieurs doivent généralement passer 1T ou 2T.
- MEK double frottement , qui indiquent le niveau de durcissement plutôt que la performance chimique à long terme.
- Impact inverse , confirmant que le revêtement survit à une déformation soudaine, et pas seulement à une flexion lente.
- Brillance à 60 degrés et différence de couleur , mesuré par rapport à l'échantillon approuvé, le delta E étant généralement maintenu à environ 1,0 ou plus pour les panneaux placés côte à côte.
- Exposition au brouillard salin ou à l’humidité , généralement 1 000 heures, utilisé pour la qualification plutôt que pour chaque lot.
Ces contrôles sont peu coûteux et reproductibles, mais ils ne remplacent pas les données externes sur les intempéries et ne doivent jamais libérer un revêtement durci en dehors de la fenêtre publiée.
Spécifier une ligne de revêtement : les chiffres qui comptent
Les achats en ligne commencent généralement par le prix et se terminent par les détails qui déterminent le rendement. Ces éléments méritent d’être réglés par écrit avant la signature d’un contrat.
- Plage de largeur et d'épaisseur de bande , y compris la largeur la plus étroite que vous utiliserez réellement, car les couronnes de rouleaux se comportent différemment aux bords d'une plage.
- Vitesse de ligne et temps de changement de bobine , puisque la capacité de l'accumulateur définit la durée pendant laquelle la ligne passe entre les bobines.
- Configuration de la tête de revêtement , trois ou quatre rouleaux, et combien de têtes sont installées pour l'apprêt, la couche de finition et toute couche de support.
- Zonage du four et contrôle de la température maximale du métal , y compris la possibilité de maintenir la fenêtre de polymérisation à la vitesse de ligne la plus basse et la plus élevée.
- Longueur et chimie de la section de prétraitement , adapté à la vitesse de la ligne afin que le temps de contact ne soit pas modifié.
- Nivellement de tension et contrôle de tension de bande , qui affectent la planéité, l'uniformité du revêtement et les éclats de la couture.
- Temps de changement de couleur et prise en charge des pièces de rechange , des chiffres qui apparaissent rarement dans une citation mais qui apparaissent à chaque équipe.
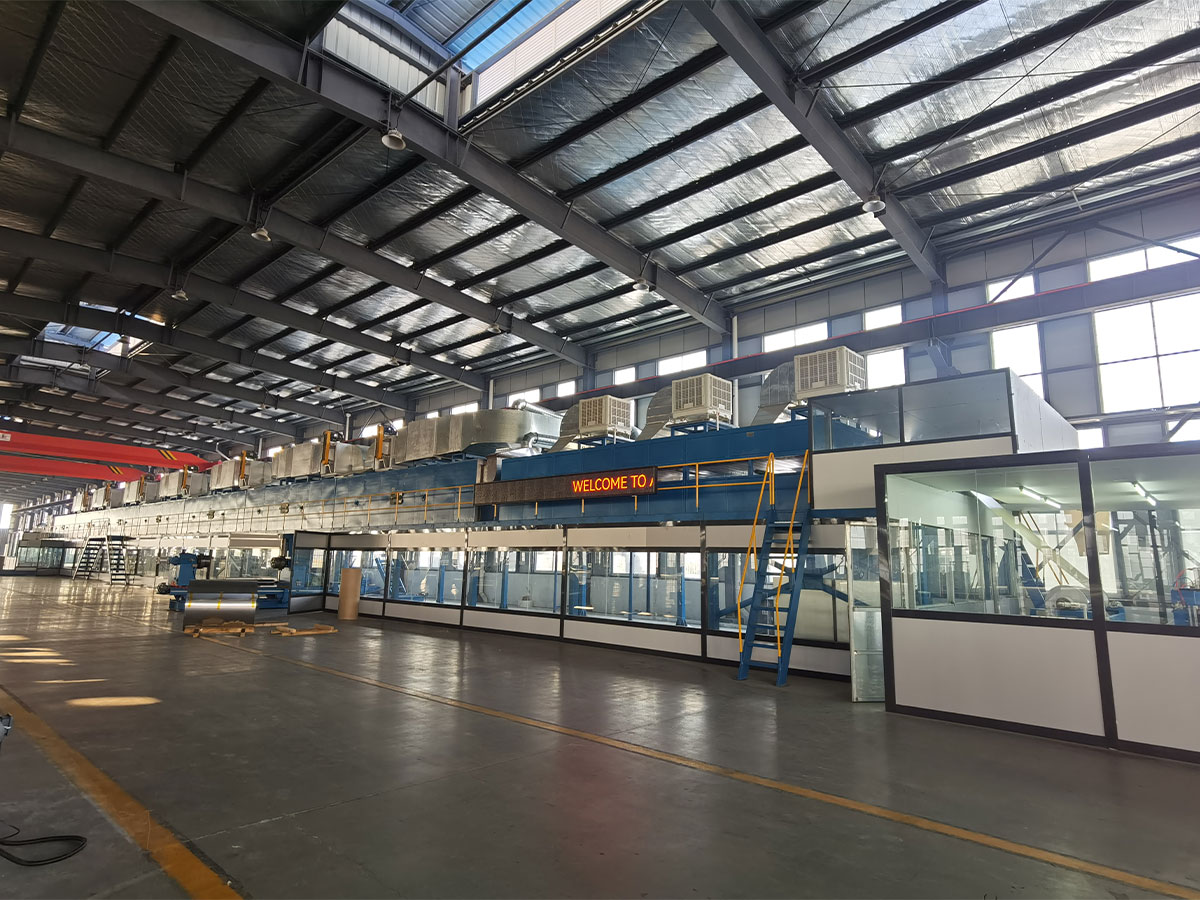
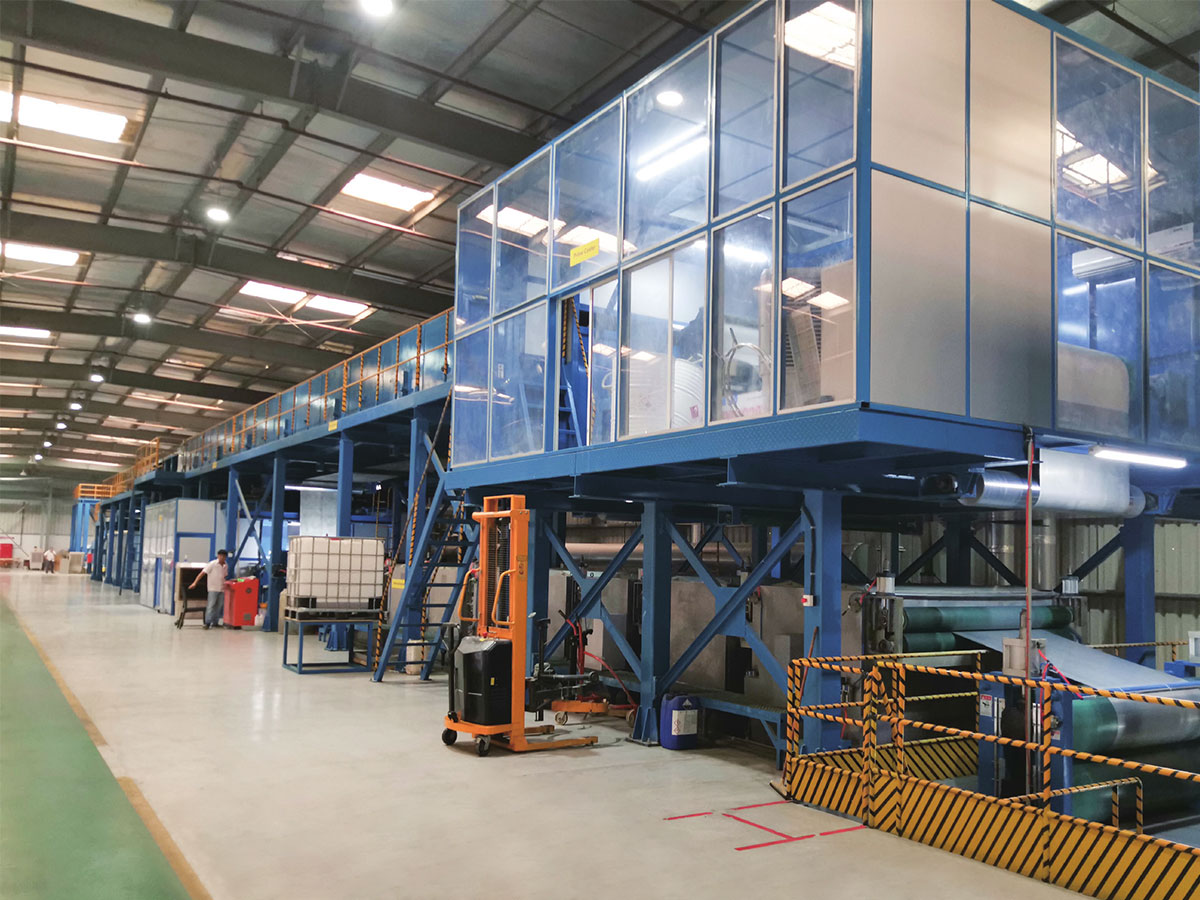
 Ligne de revêtement de couleur Grâce à des processus automatisés et intelligents, la ligne de production de revêtements fournit des revêtements de surface esthétiques, durables et fonctionnels pour une large gamme de... Voir le produit →
Les acheteurs doivent également se demander comment la ligne gère le changement d'une chimie de revêtement à une autre, et si le même équipement peut exécuter l'impression ou le laminage de films, car ces options modifient la gamme de produits au cours de la durée de vie de la machine. La vitesse nominale ne détermine pas grand-chose à elle seule, c'est pourquoi le avantages de production d'une ligne de revêtement de bobines métalliques sont mieux jugés sur la production annuelle et les pertes de changement que sur un chiffre publié dans une brochure.
Défauts, causes et premières corrections
La plupart des problèmes de revêtement se répètent et sont dus à la propreté de la bande, au dosage du film ou au durcissement.
| Défaut | Cause probable | Première correction |
|---|---|---|
| Le revêtement se soulève le long d’un bord coupé | Primaire fin en bordure ou prétraitement incomplet | Vérifier le film d'apprêt et le temps de contact du nettoyage |
| Stries allant dans le sens de la bobine | Rouleau contaminé ou résidu chimique séché | Rouleaux de revêtement et de section humide propres |
| Aspect peau d'orange | Rétention de solvant ou division inégale du film | Ajuster la zone de désolvatation et les vitesses des rouleaux |
| Dérive des couleurs à travers un lot | Variation maximale de la température du métal entre les bobines | Enregistrez la température de la bandelette par bobine et revérifiez la fenêtre de durcissement |
| Cloquages après durcissement | Humidité sur la bande ou sous-durcissement | Vérifier le four de séchage et les rinçages |
| Mauvaise adhérence aux virages | Sur-durcissement ou apprêt en dehors de sa plage d'épaisseur | Abaisser la température maximale du métal et vérifier le film d'apprêt |
Choisir un fournisseur pour une ligne de revêtement
Deux fournisseurs peuvent proposer la même vitesse de ligne et la même largeur de bande tout en livrant des équipements très différents. Il convient donc de se demander ce qu'un constructeur fabrique en dehors de la ligne de revêtement. Un fournisseur qui fournit également les matériaux utilisés en aval comprend comment l’équipement se comporte en production, et pas seulement comment il est étiré.
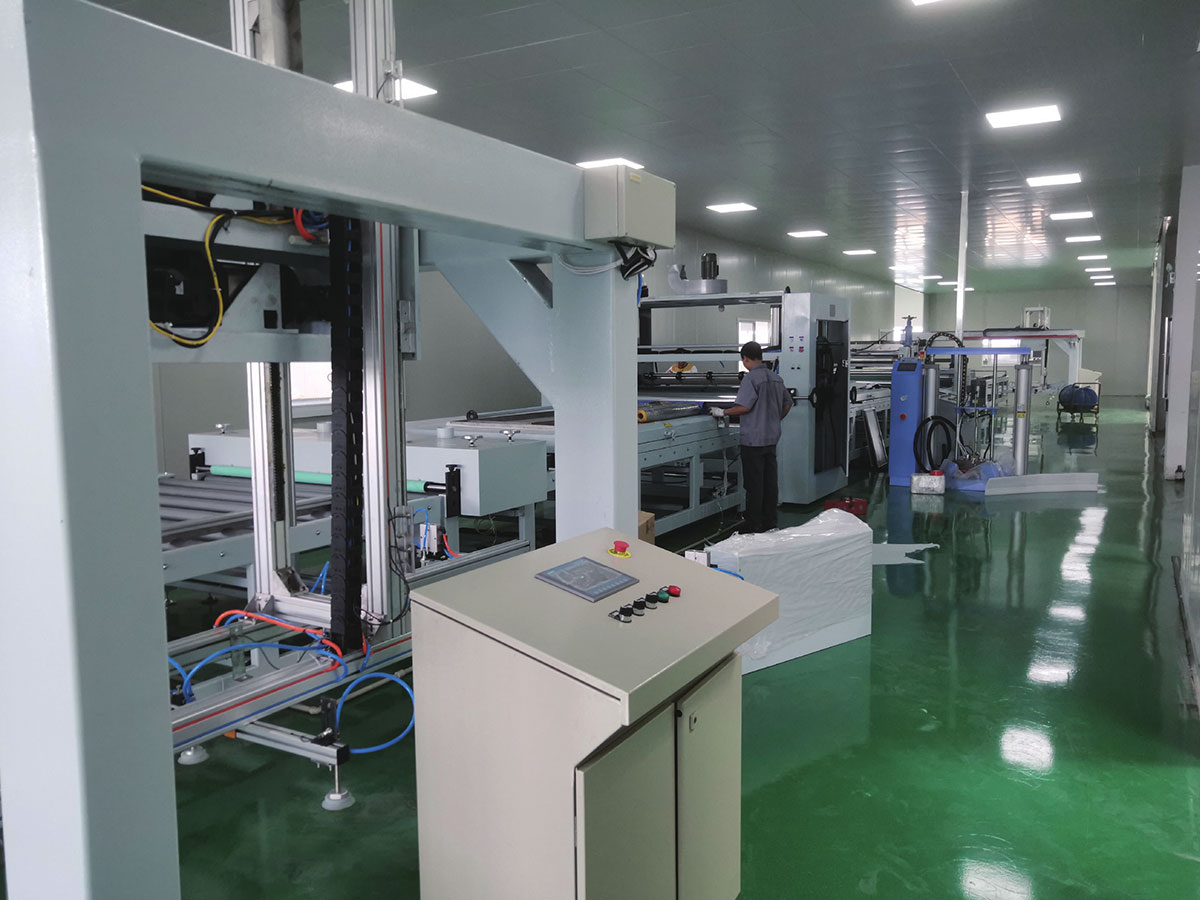
JiangSu XieCheng Intelligent Equipment Co., Ltd., basée dans la zone de développement économique de Jinhu à Huai'an, Jiangsu, construit des lignes de revêtement et d'impression de bobines métalliques, des lignes de nettoyage de prétraitement, des lignes de laminage de PUR et de film, ainsi que des lignes combinées de revêtement au rouleau et par pulvérisation. Son expérience en matière de machines remonte à 2004, lorsque la société précédente a commencé à produire des machines à plastifier des panneaux composites en aluminium et des lignes de revêtement coloré. Elle opère désormais en tant que filiale de machines en propriété exclusive de Jiangsu Aludeco New Materials et fournit également des bobines à noyau de feu A2, des bobines d'aluminium prérevêtues et des films de liaison polymère, de sorte que ses ingénieurs voient la bobine enduite des deux côtés de la machine.
Au sein du groupe ALMINE au sens large, l'opération est reconnue comme un centre provincial de recherche en technologie d'ingénierie pour les panneaux composites en aluminium coupe-feu de qualité A2 et les équipements de production, et détient une cote de crédit de qualité AA. Sa gamme de panneaux composites en aluminium de qualité A2 a été désignée comme le premier ensemble d'équipements majeurs et de composants clés du Jiangsu. La gamme plus large couvre les lignes de panneaux composites métalliques, les lignes de revêtements de sol SPC, les lignes de revêtement de cuir PVC et PU, les lignes composites CFRT et les équipements personnalisés non standard, pris en charge après la livraison par une assistance à distance, un service sur site et des pièces de rechange.
 Ligne de revêtement et d'impression de bobines d'aluminium/acier Accessoires d'équipement Voir le produit →
Lorsque vous comparez les offres, placez la liste de spécifications ci-dessus à côté de l'équipement proposé et demandez comment la température maximale du métal et la tolérance du film sont vérifiées en usine avant expédition. Cette conversation sépare généralement les constructeurs sérieux des vendeurs sur catalogue. L'équipe d'ingénierie est joignable via le page de contact pour discuter de la largeur de la bande, de la chimie du revêtement et du rendement cible pour un projet spécifique.
Le revêtement des bobines d'aluminium récompense la même discipline dans chaque usine : un fonctionnement continu avant le formage, avec un contrôle strict de la propreté des bandes, du dosage du film et du durcissement. Une ligne achetée uniquement sur la base du prix a tendance à montrer ses faiblesses en termes de temps de changement, de plaintes de couleur et de corrosion des bords deux ou trois ans plus tard.
Obtenez ces trois variables correctement et le reste suit. La couleur tient, les courbures survivent, les bords coupés durent et la bobine quitte la ligne en se comportant comme les spécifications promises au moment où elle atteint une façade.