
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Lorsqu’une ligne de revêtement de bobines de métal est proposée, le chiffre que la plupart des acheteurs comparent en premier est la vitesse de la ligne. C’est aussi le chiffre qui décide le moins du retour sur investissement de l’investissement. Une ligne évaluée à 60 mètres par minute qui maintient l'épaisseur du revêtement à plus ou moins 2 microns sur toute la largeur de la bande obtiendra une ligne plus rapide qui dérive de 8 microns sur les bords, car elle vend plus de bobines utilisables et réduit moins de déchets.
La rentabilité se situe plus loin dans les spécifications, en termes de préparation du substrat, de méthode de revêtement, de température maximale du métal, de contrôle de la tension et de temps de changement. Cet article explique comment l'équipement de revêtement pour les substrats métalliques plats et composites est constitué, comment adapter une méthode à un produit et quels contrôles séparent une ligne fiable d'une leçon coûteuse.
Ce que couvre l’équipement de revêtement
Dans le traitement industriel des métaux, l'équipement de revêtement désigne les machines qui appliquent, durcissent ou laminent une couche fonctionnelle ou décorative sur un substrat en mouvement. Pour les producteurs de bobines et de panneaux, cette famille comprend normalement :
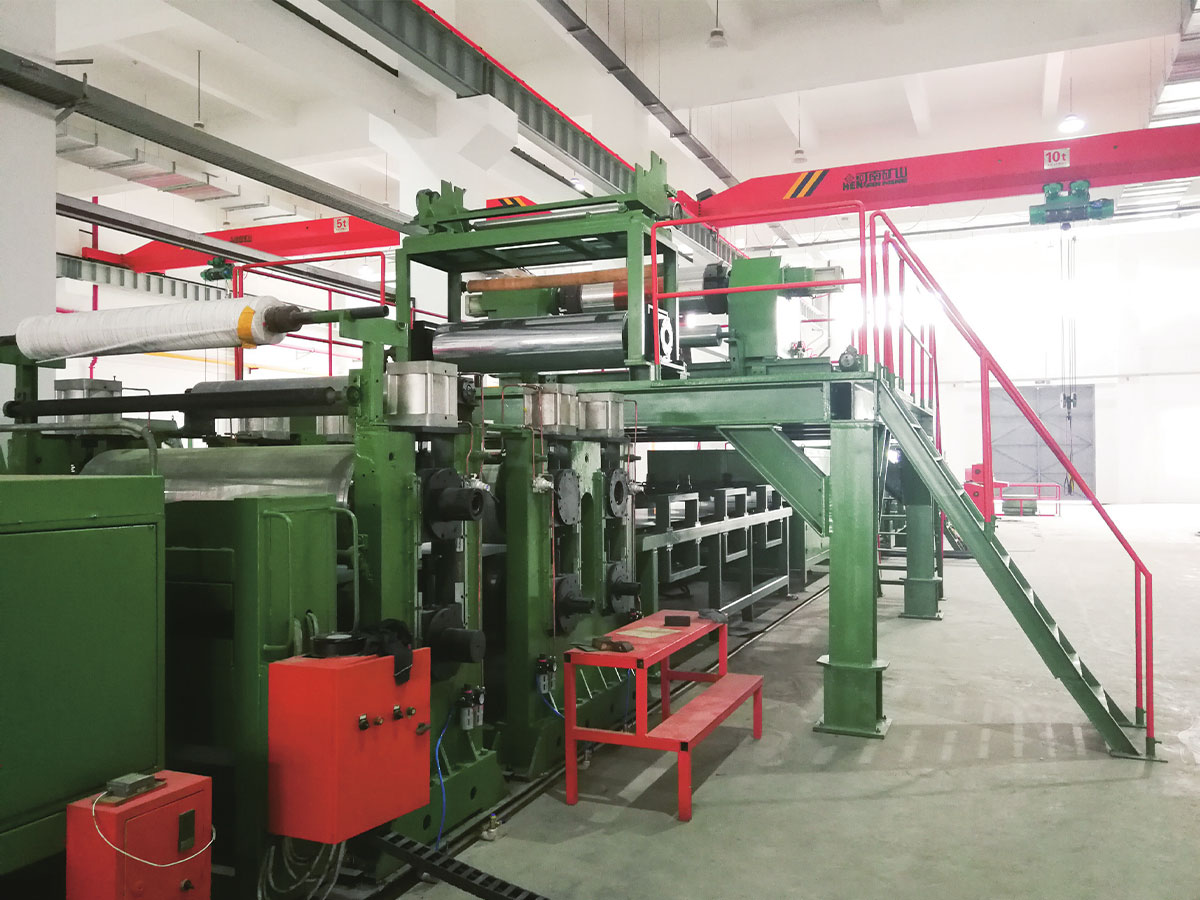
- Unités de revêtement et d'impression au rouleau, qui appliquent un apprêt, une couche de finition, une couche de support ou des motifs imprimés sur des bobines d'aluminium et d'acier.
- Stations de revêtement par pulvérisation, utilisées lorsqu'une construction plus lourde ou plus uniforme est nécessaire qu'un seul passage au rouleau ne peut fournir.
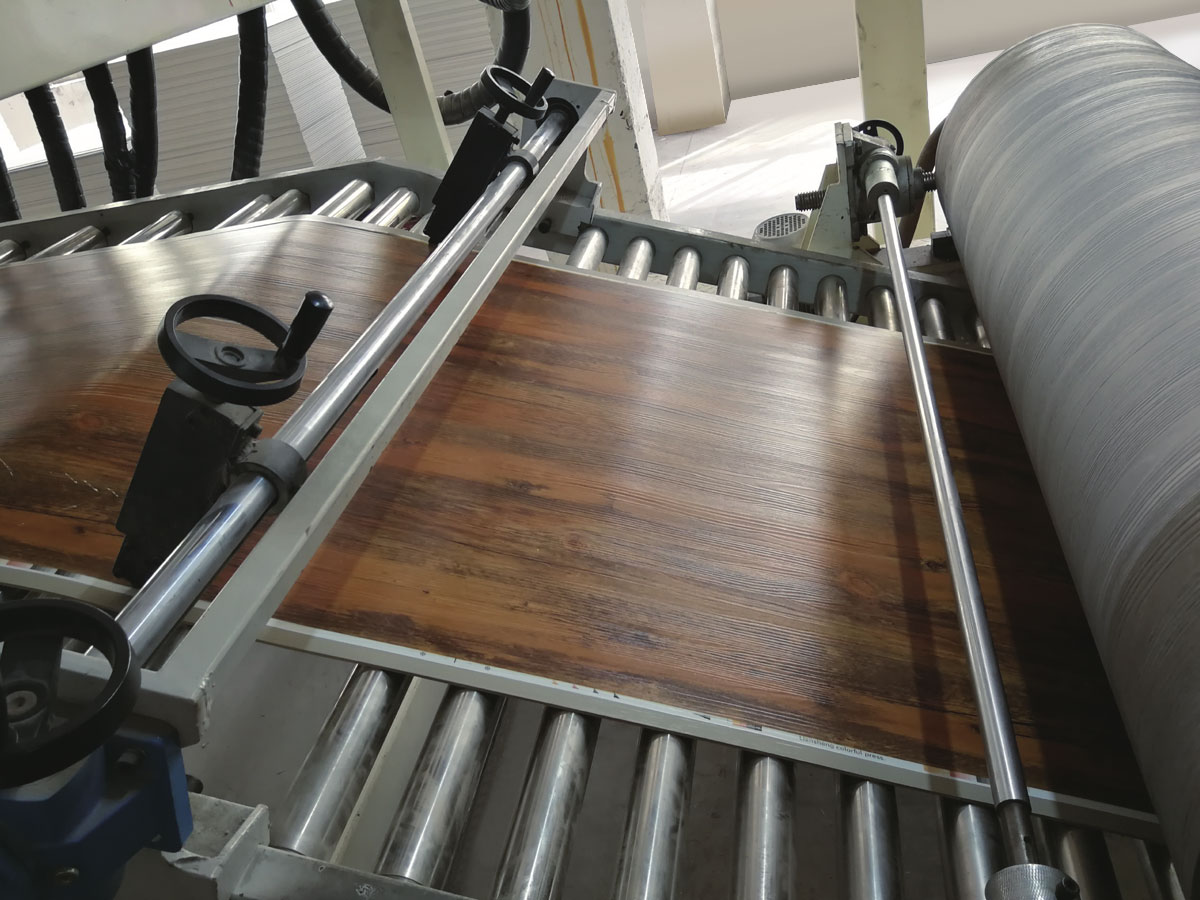
- Unités de laminage de PUR et de films, qui collent un film protecteur ou décoratif à une bobine avec un adhésif polyuréthane.
- Lignes de prétraitement et de nettoyage, qui dégraissent, rincent et passivent le support avant revêtement.
- Équipements de finition associés tels que des machines de gaufrage, des lignes de relaminage de bobines et trois machines de nivelage de rouleaux.
La même expression est également utilisée pour les bacs d'enrobage de comprimés pharmaceutiques et les enrobeuses à lit fluidisé. Il s’agit d’une famille d’équipements distincte avec des matériaux, des exigences de salle blanche et des règles de validation différentes, et rien ici ne s’y applique.
Faire correspondre la méthode de revêtement au produit
La plupart des arguments relatifs aux spécifications se résument à une seule question : le revêtement au rouleau, le revêtement par pulvérisation ou le laminage. La réponse dépend de l'épaisseur du film sec que vous devez conserver, de la norme d'apparence vérifiée par vos clients et de la quantité de bobine qui sera pliée, pliée ou poinçonnée par la suite.
| Méthode | Film sec typique | Le mieux adapté à | Contrainte principale |
|---|---|---|---|
| Revêtement direct au rouleau | 5 à 20 microns | Apprêts et couches de finition fines à vitesse de production élevée | Les défauts du film suivent directement les défauts de la surface du rouleau |
| Revêtement au rouleau inversé | 10 à 25 microns | Couches de finition lisses là où l'apparence est critique | Nécessite un contrôle serré de la viscosité et de la pression de pincement |
| Revêtement par pulvérisation | 20 à 60 microns | Constructions plus lourdes, systèmes à deux composants, séries courtes | Surpulvérisation, extraction de cabine et perte de matière |
| Rouleau et pulvérisateur combinés | Variable | Lignes qui doivent fonctionner avec des couches fines et épaisses | Coût d’investissement plus élevé et changement plus long |
| PUR et stratification de film | Adhésif 3 à 12 grammes par mètre carré | Film protecteur, film décoratif, couches de liaison | Le contrôle de l'humidité et la pression de pincement déterminent les bulles |
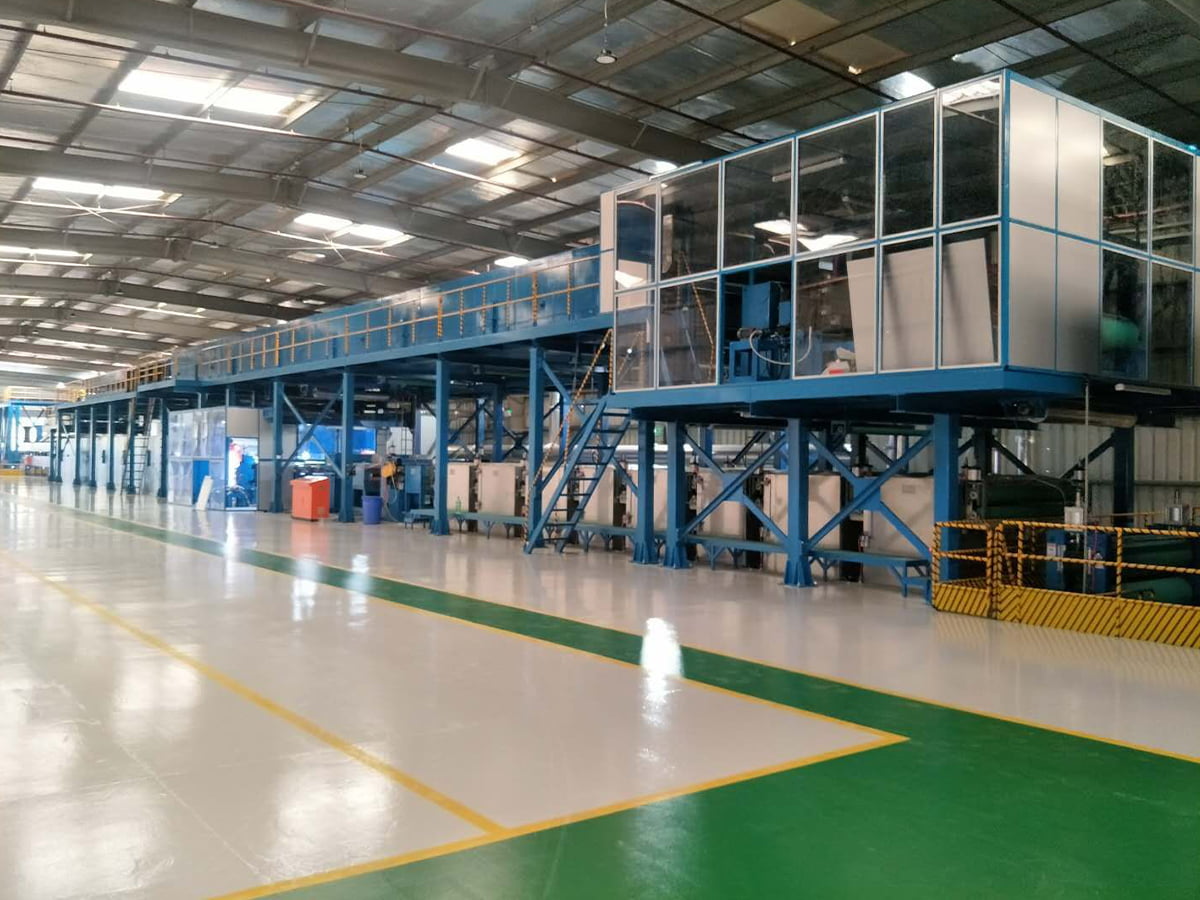
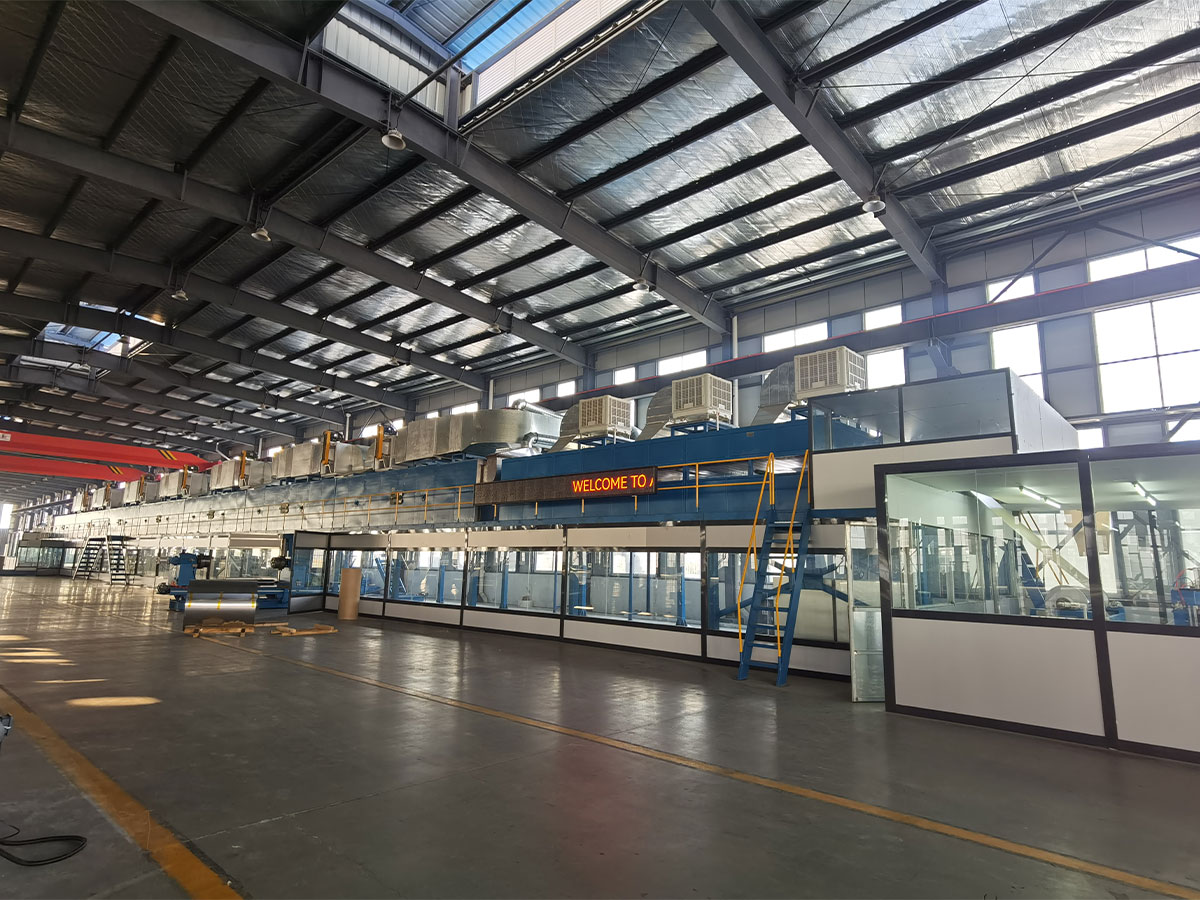
 Ligne de revêtement de couleur Grâce à des processus automatisés et intelligents, la ligne de production de revêtements fournit des revêtements de surface esthétiques, durables et fonctionnels pour une large gamme de... Voir le produit →
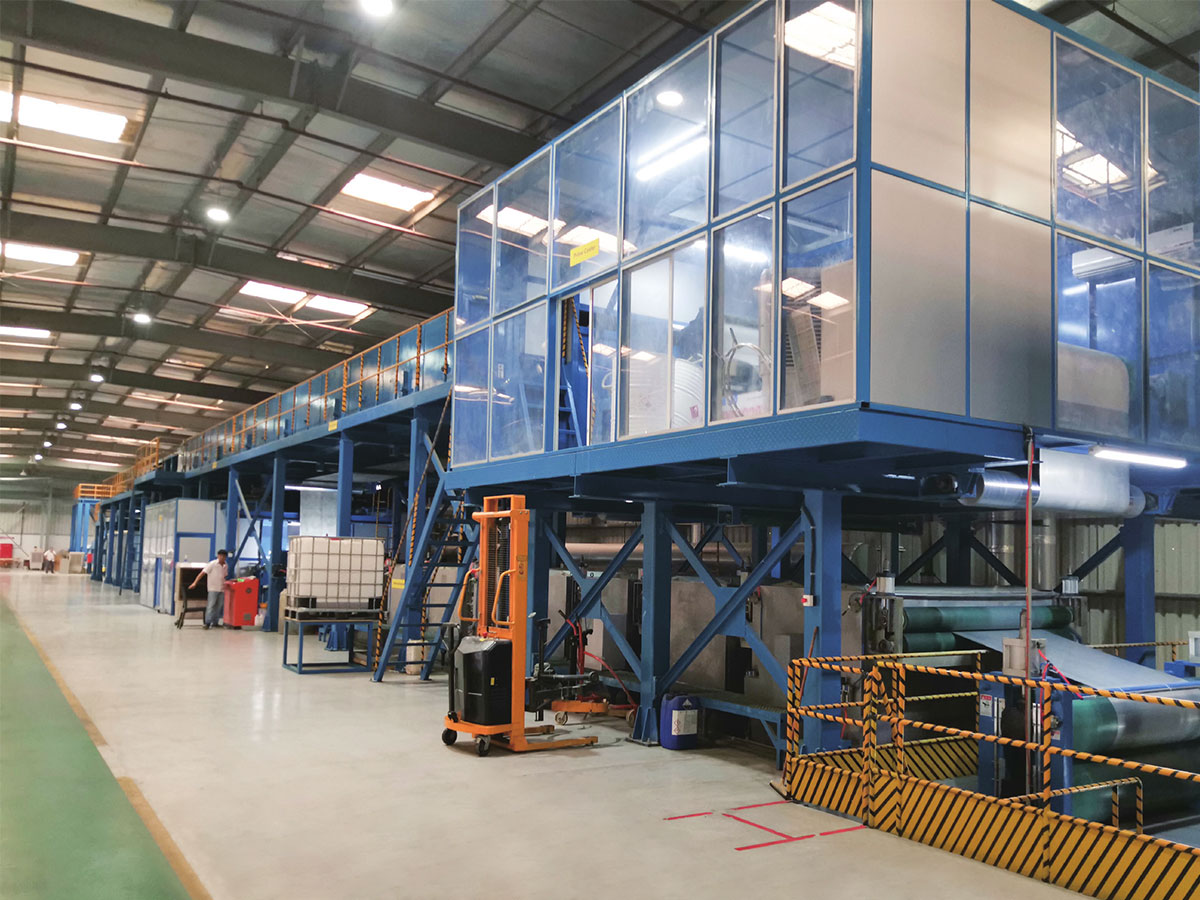
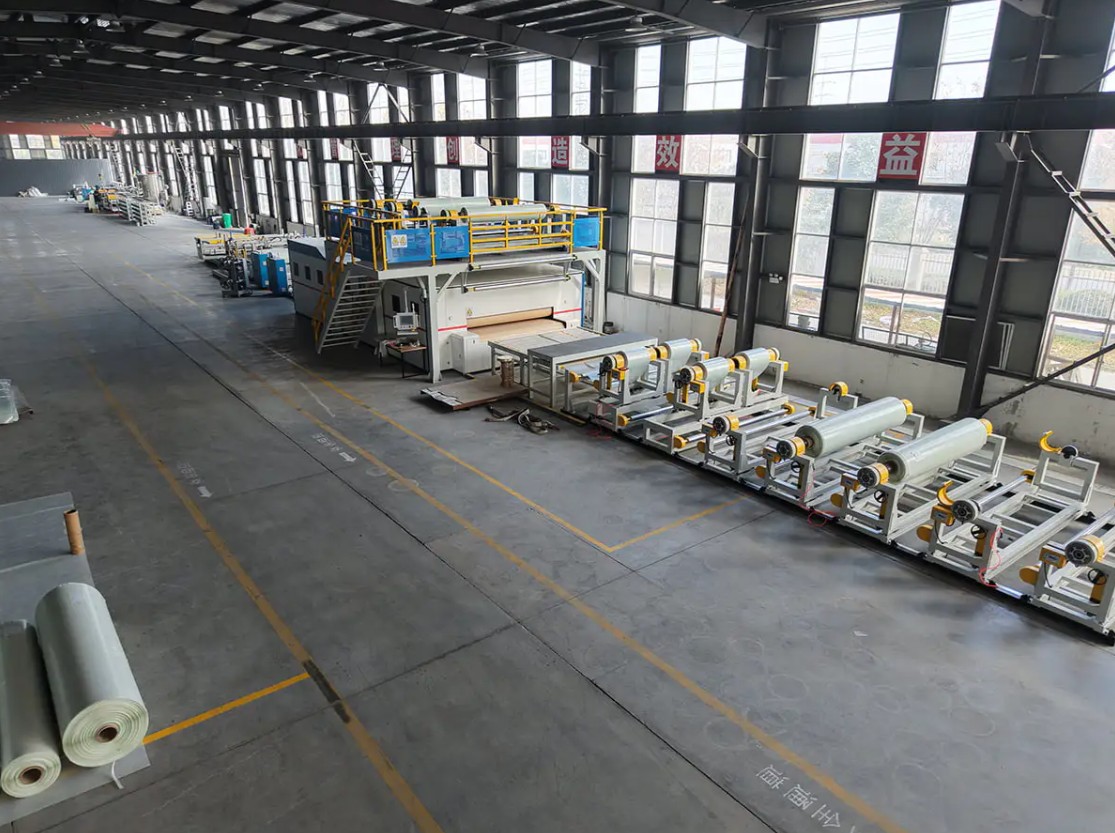
Une ligne de revêtement de couleur qui associe l'application au rouleau à un four de durcissement multizone est la bête de somme standard pour les bobines d'aluminium et d'acier prérevêtues. Lorsqu'une seule ligne doit couvrir à la fois des travaux d'apprêt fins et des couches de finition plus lourdes, une configuration combinée rouleau et pulvérisation élimine le besoin de deux machines, au prix d'un changement plus lent et d'une manipulation plus prudente des fluides.
Préparation du substrat et durcissement Fixer le plafond
Les défauts d’adhérence commencent rarement au niveau de la tête de revêtement. Ils commencent à la surface de la bande, où l'huile de broyage, l'oxyde ou l'émulsion de laminage résiduelle survit à l'étape de nettoyage et se situe entre le métal et l'apprêt. Une ligne de nettoyage de prétraitement doit inclure un dégraissage alcalin, un rinçage en deux étapes, une étape de conversion ou de passivation adaptée au système de résine et un séchoir qui laisse la bande complètement sèche sans rouille instantanée.
Le durcissement est le deuxième plafond. Les points de réglage du four en degrés Celsius importent moins que la température maximale du métal atteinte par la bande et le temps pendant lequel elle reste au-dessus du seuil d'activation de la résine. Le traitement en cours donne une faible adhérence et une mauvaise résistance aux solvants. Un durcissement excessif rend le film cassant, de sorte qu'il se fissure aux rayons de courbure serrés. Demandez la fenêtre de température maximale du métal pour l'épaisseur de votre substrat, car une bobine d'aluminium de 0,3 mm et une bobine d'acier de 1,2 mm n'atteindront pas la même température à la même vitesse de ligne.
Les numéros de spécifications qui déterminent le retour sur investissement
Avant de comparer les prix, fixez les chiffres qui définissent le travail. Ces valeurs appartiennent à la demande et plus tard au contrat :
- Plage de largeur et d'épaisseur du substrat, y compris la jauge la plus fine, la ligne doit fonctionner sans se froisser.
- Tolérance d'épaisseur de revêtement sur toute la largeur et le long de la bobine, indiquée comme une valeur mesurée plutôt que comme un objectif.
- Vitesse de ligne à l'épaisseur nominale, et non à la vitesse maximale que l'entraînement peut atteindre.
- Plage de température maximale du métal et temps de séjour dans chaque zone du four.
- Plage de tension de la bande et méthode de contrôle utilisée pour la maintenir.
- Poids de la bobine, diamètre intérieur et temps de changement entre produits.
- Méthode de test d'acceptation, fréquence d'échantillonnage et qui paie pour un essai échoué.
Une citation qui omet la tolérance et la méthode d’acceptation n’est pas comparable à une citation qui les énonce, aussi proches que soient les totaux sur papier.
La place du revêtement dans une usine de panneaux composites
Les équipements de revêtement sont rarement autonomes. Dans une usine de panneaux composites en aluminium, la ligne de revêtement produit une bobine pré-revêtue qui rencontre ensuite un film adhésif et un noyau lors de l'étape de laminage. Les deux processus doivent s'accorder sur l'énergie de surface, la composition chimique de l'apprêt et l'épaisseur du film, car un revêtement qui réussit seul un test de bande peut toujours se délaminer une fois qu'il est lié à un noyau résistant au feu et plié dans un panneau de façade.
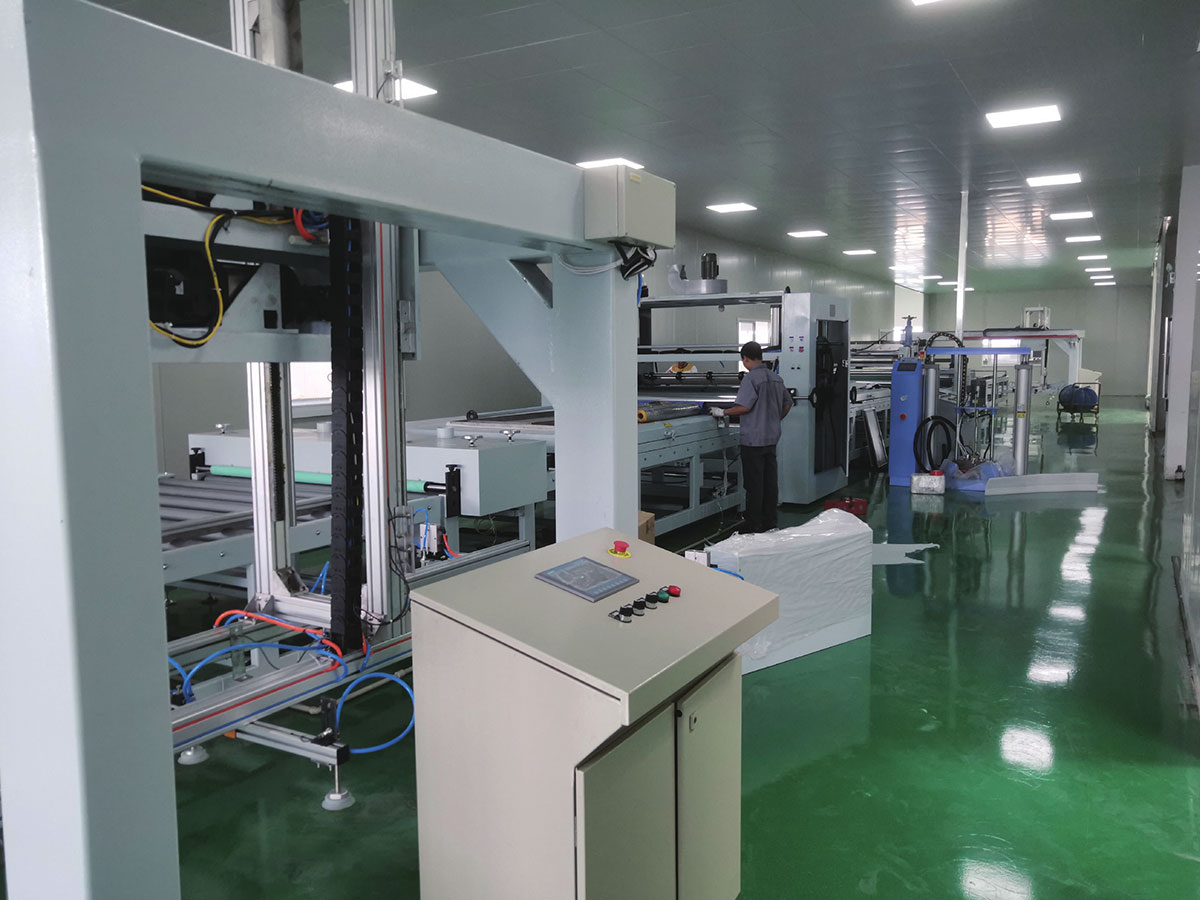
 Ligne Laminute de revêtement et de film PUR La ligne de revêtement et de laminage PUR est principalement utilisée pour le laminage à haute résistance de divers films fonctionnels (tels que films décoratifs, films de protection et films fonctionnels). Voir le produit →
Pour la production de panneaux composites en aluminium classés au feu A2 et B1, l'étape de revêtement et l'étape composite sont généralement spécifiées ensemble. La qualité du noyau, le film adhésif et le système de revêtement forment une chaîne, et le maillon le plus faible détermine la performance au feu qu'un rapport d'essai peut supporter.
 Ligne de production de panneaux composites métalliques A2 En 2012, nous avons développé indépendamment la ligne de production de panneaux composites métalliques A2, une ligne de stratification continue de deuxième génération spécialement conçue pour la production de Cl... Voir le produit →
Les usines qui produisent également des revêtements de sol SPC, du cuir PVC et PU ou des composites thermoplastiques renforcés de fibres continues sont confrontées à la même logique avec des substrats différents. L'unité de revêtement ou de laminage, la section de tension et l'équipement de gaufrage en aval doivent être conçus comme une seule ligne plutôt que assemblés à partir d'offres distinctes.
Vérifications d’approvisionnement avant de vous engager
Ces contrôles coûtent quelques semaines et permettent généralement d’économiser bien plus que ce qu’ils coûtent :
- Exécutez votre propre substrat, sur votre propre plage d'épaisseur, sur la ligne de référence du constructeur ou dans une usine partenaire.
- Demandez quels paramètres sont garantis et comment chacun d’entre eux est mesuré lors de l’acceptation.
- Confirmez la liste des pièces de rechange, y compris les intervalles de réaffûtage des rouleaux et les joints de pompe.
- Vérifiez la dureté du rouleau et le traitement de surface, car un rouleau souple perd sa couronne en quelques mois sur des substrats abrasifs.
- Confirmez la charge au sol, les exigences en matière de fondation et les connexions aux services publics que vous devez fournir.
- Convenez de l'installation, de la mise en service, de la formation des opérateurs et des modalités d'assistance après la remise.
Points de défaillance courants et comment les éviter
- Dérive de l'épaisseur du bord : généralement la couronne du rouleau, la pression de pincement ou la viscosité du revêtement, pas la pompe. Mesurez toute la largeur, pas le centre.
- Peau d'orange et mauvais écoulement : vérifier l'équilibre des solvants, la température d'enrobage et la rampe dans la première zone du four.
- Perte d'adhérence après pliage : il s'agit généralement d'un problème de sous-durcissement ou de sur-durcissement associé à des résidus de prétraitement.
- Stries et rayures : rouleaux de guidage usés, tension de bande incorrecte ou revêtement séché ramassé sur un rouleau.
- Bulles sous le film laminé : humidité dans le support, poids de couche d'adhésif excessif ou pression de pincement instable.
L’enregistrement du poids du revêtement, de la température maximale du métal et de la tension pour chaque bobine est l’outil de diagnostic le moins cher qu’une usine puisse conserver. Lorsqu'un défaut apparaît, le journal indique généralement quel paramètre a été déplacé en premier.
Choisir un constructeur qui comprend toute la gamme
L'équipement de revêtement est un système et non un élément de catalogue. Le prétraitement, l'application, le durcissement, la tension et la manipulation en aval doivent être dimensionnés par rapport au même substrat et au même objectif de production. Un constructeur qui fournit également des lignes de panneaux composites, des unités de laminage de films, des machines de gaufrage et des équipements de nivellement est habitué à résoudre les interfaces entre eux, d'où proviennent la plupart des retards de mise en service. Il est également utile que le même fournisseur puisse effectuer un essai sur votre matériau et ajuster les spécifications avant la découpe de l'acier.
Les avantages de production d’une ligne de prélaquage de métaux apparaissent dans les chiffres de débit et de rebut plutôt que dans une brochure de machine, demandez donc le rendement mesuré par équipe au lieu de la capacité installée.
Une ligne de revêtement est jugée par les bobines qui quittent l'usine, et non par la vitesse indiquée dans la proposition. Fixez la plage de substrat, la tolérance d'épaisseur du revêtement, la fenêtre de température maximale du métal et la méthode d'acceptation avant de discuter du prix. Comparez les citations sur cette base et les différences importantes deviennent visibles.
Si vous envisagez une nouvelle ligne de revêtement, de stratification ou de panneaux composites et souhaitez que les spécifications soient examinées par rapport à votre propre matériau, envoyer les détails du substrat et le résultat cible à l'équipe d'ingénierie et demandez une configuration de ligne avec les tolérances écrites.